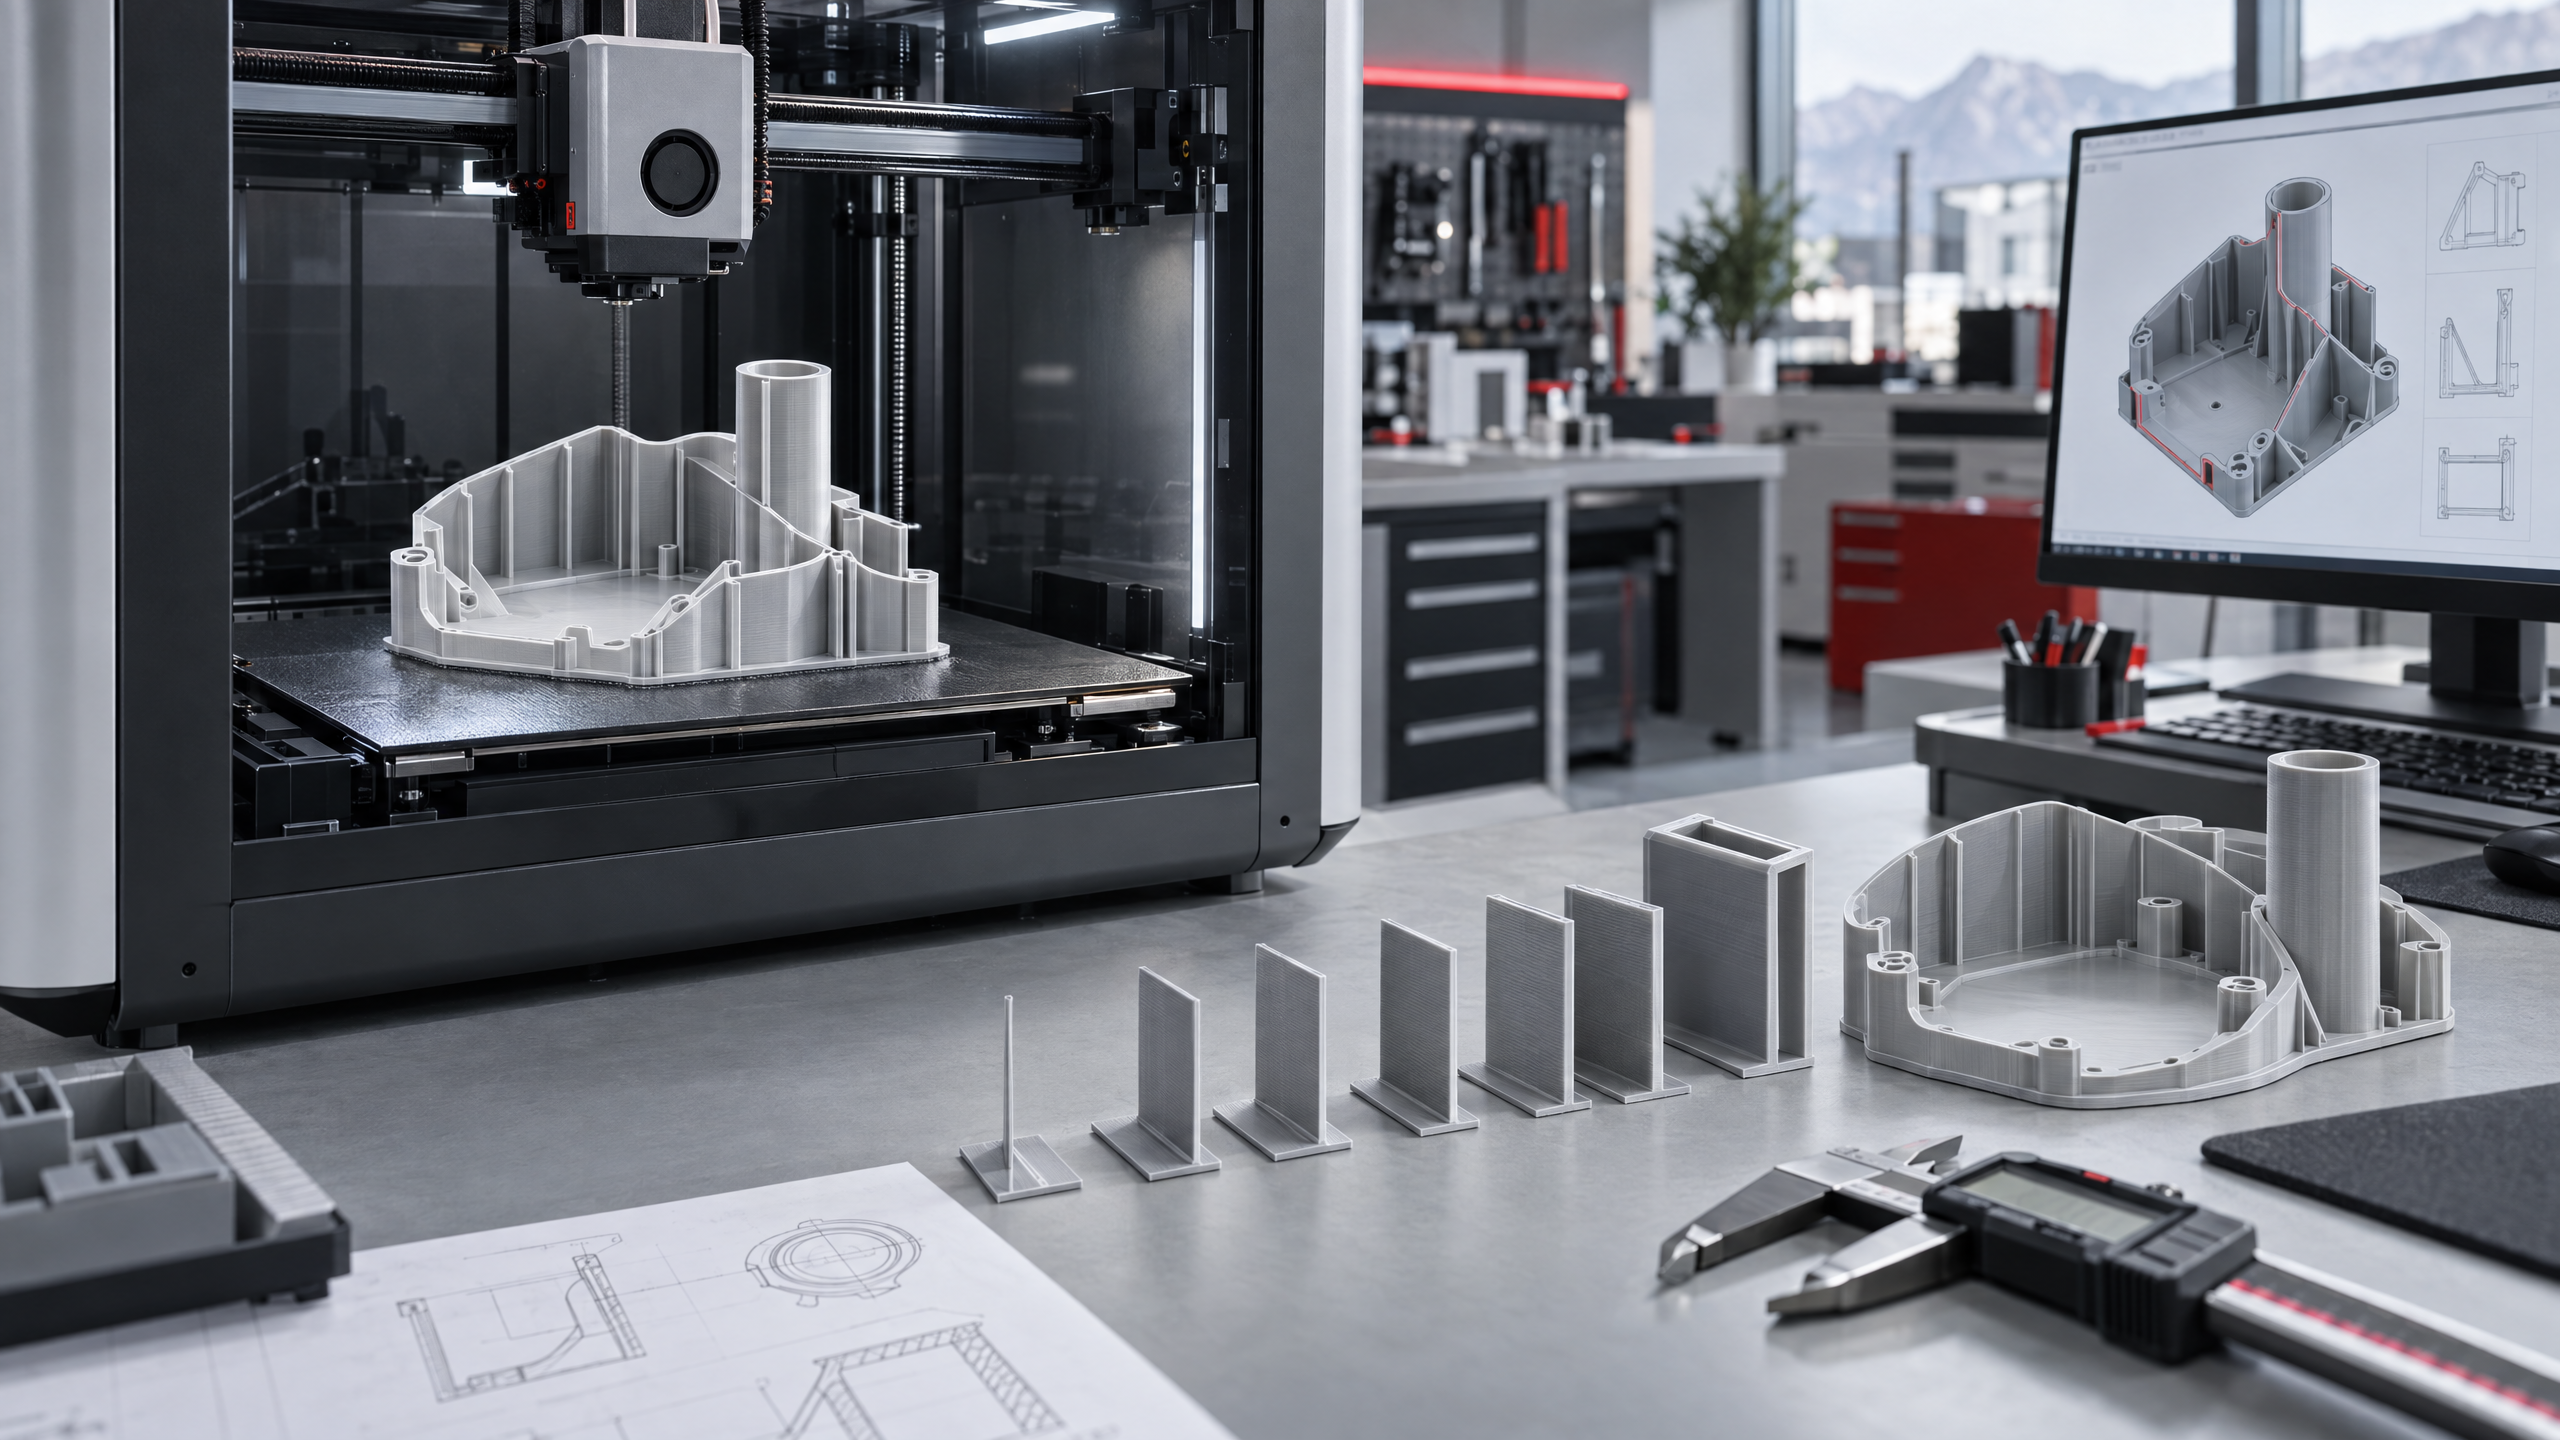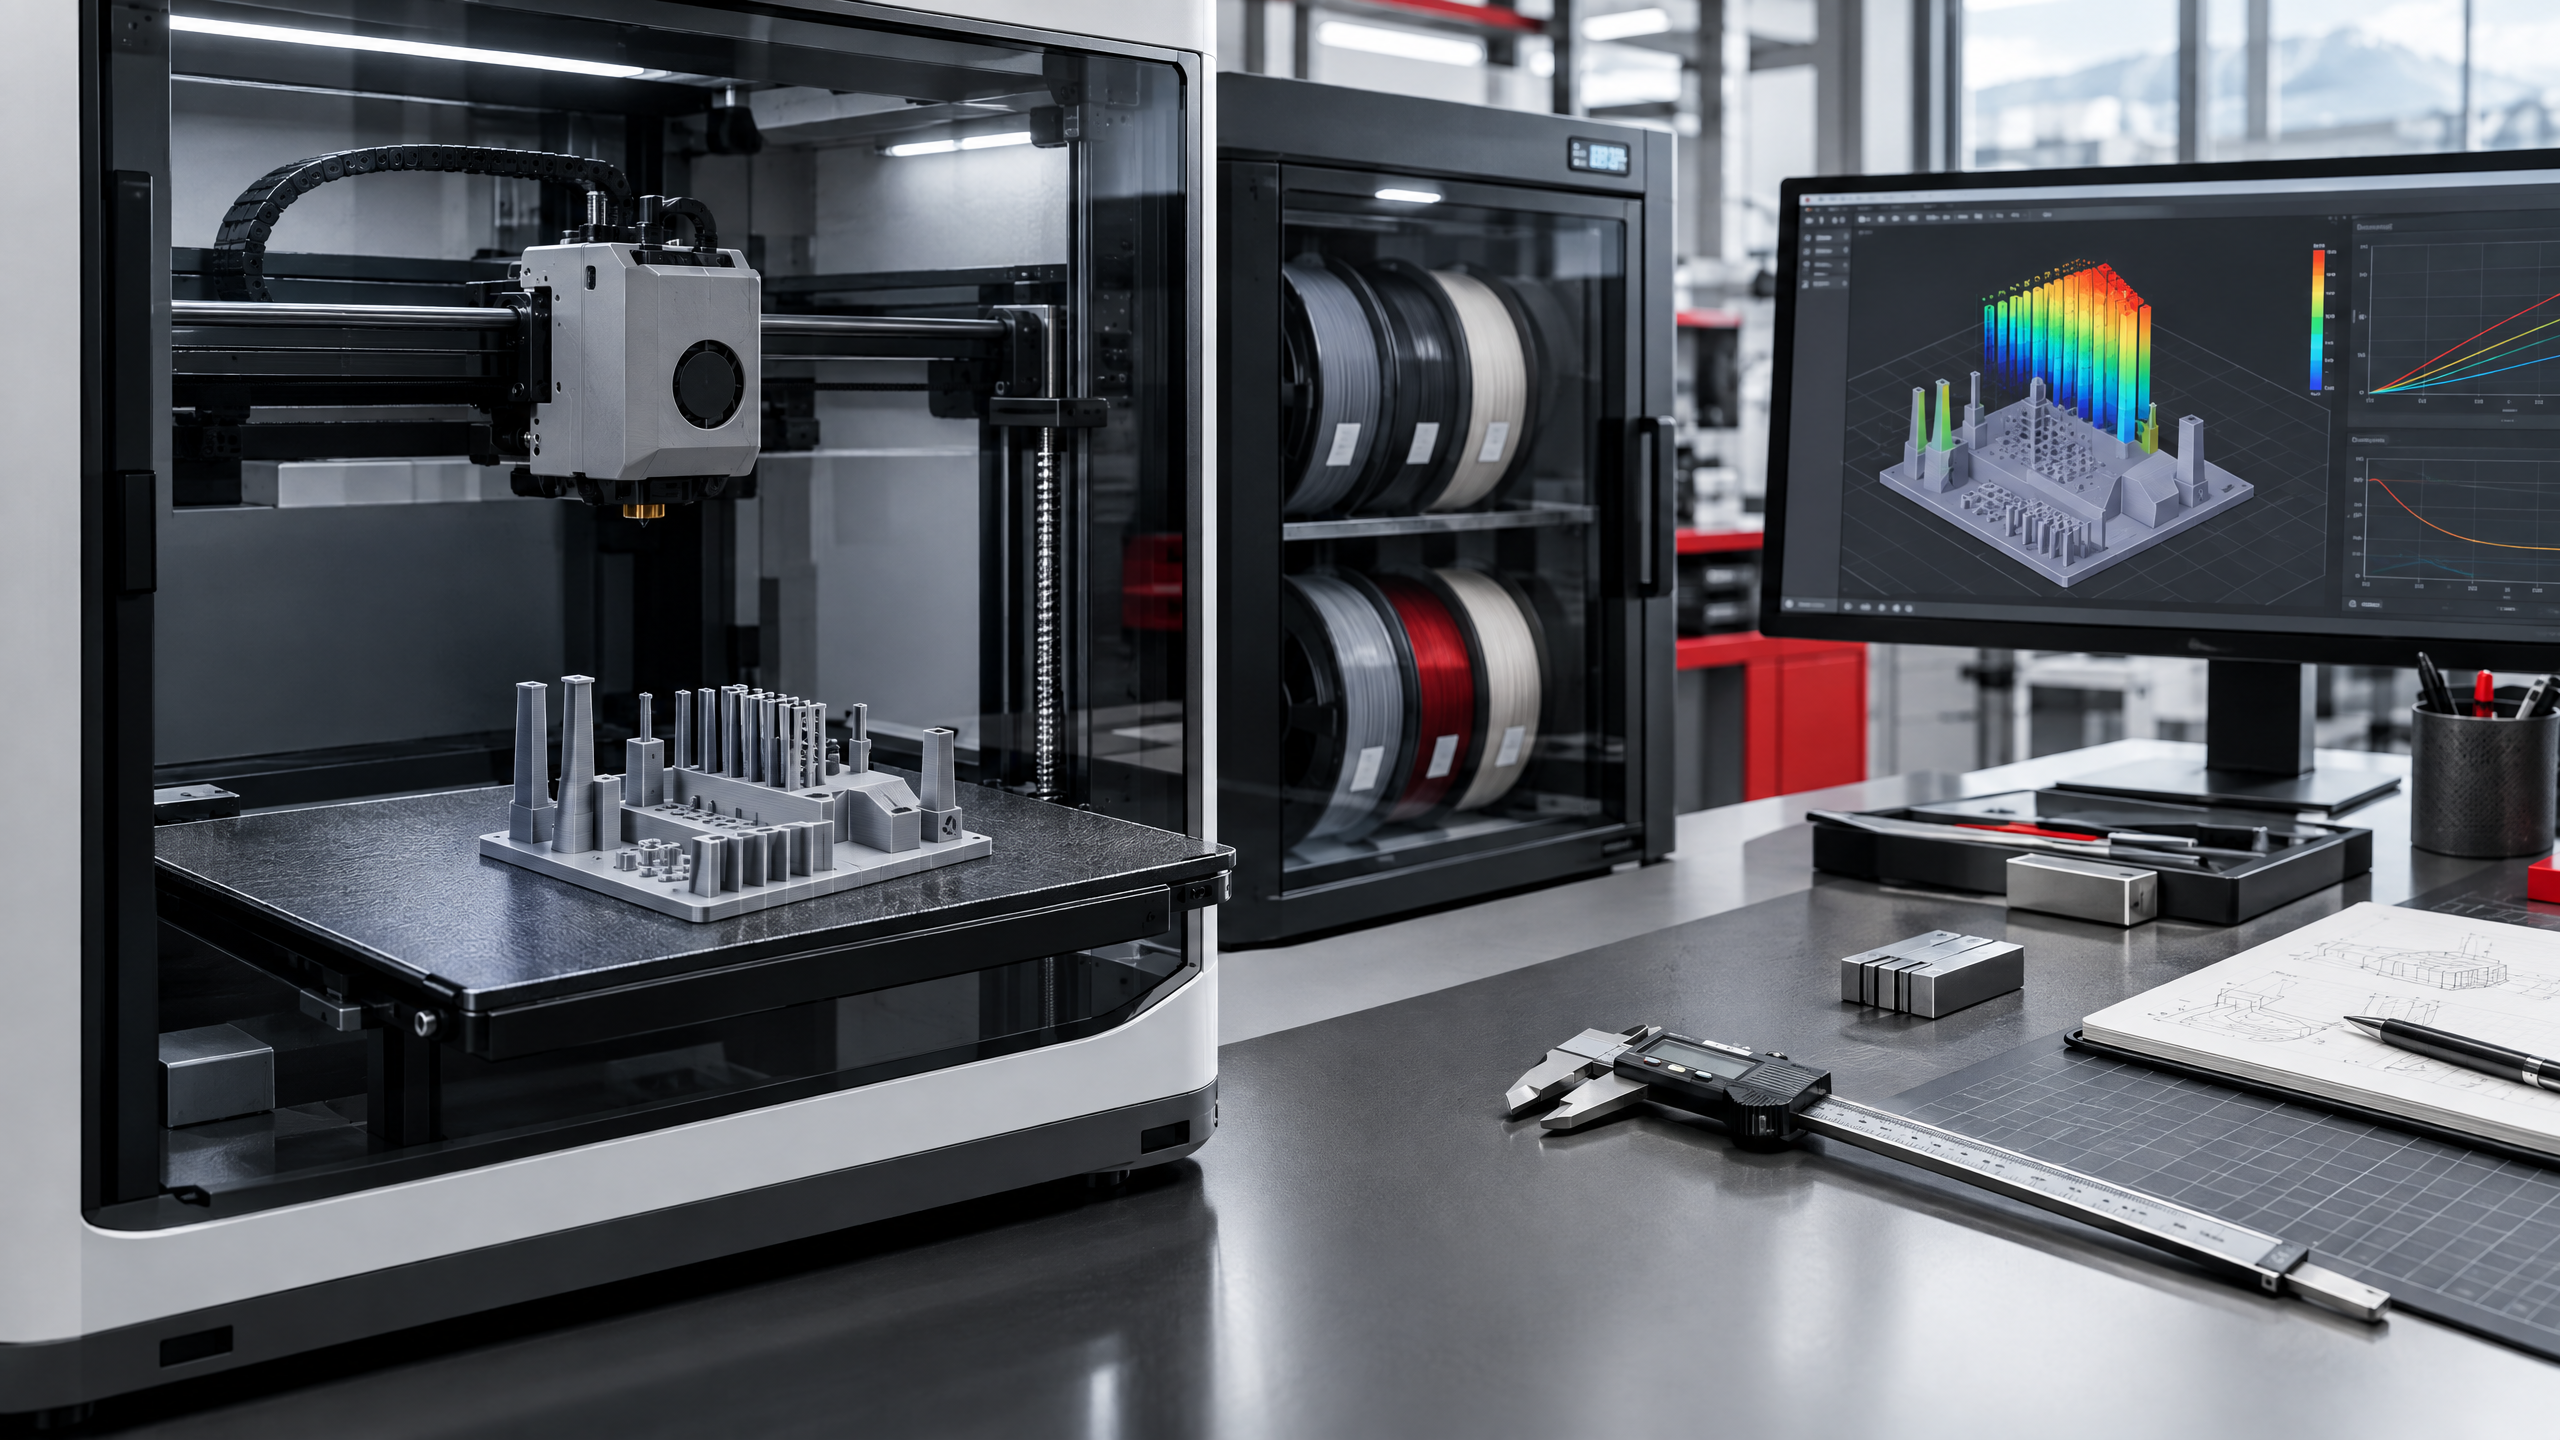
La stessa geometria può produrre risultati diversi quando cambiano materiale, colore, lotto, diametro del nozzle, temperatura o profilo di processo. Per questo la calibrazione FDM non dovrebbe essere trattata come un numero permanente della stampante: è una verifica controllata della combinazione tra macchina, estrusore, ugello, filamento e parametri di stampa.
Per chi deve scegliere un fornitore, la domanda non è soltanto “avete già stampato questo materiale?”. Occorre capire se il service sa qualificare un profilo, conservarne la revisione e dimostrare la ripetibilità sul pezzo reale. Un valore di flow rate o di pressure advance copiato da un’altra macchina non costituisce una validazione.
Calibrazione della macchina e calibrazione del materiale non sono la stessa cosa
Prima di calibrare il filamento bisogna escludere errori di base: estrusore sporco, nozzle parzialmente ostruito, piano non preparato, temperatura instabile, gioco meccanico o misura incoerente. Se la macchina non è in condizioni note, il test attribuisce al materiale difetti che appartengono all’hardware.
La calibrazione materiale-specifica parte invece da una configurazione già funzionante e cerca di adattare il comportamento del profilo alla bobina utilizzata. Il profilo dovrebbe indicare almeno materiale, produttore, colore o lotto quando rilevante, diametro nozzle, temperatura, velocità, essiccazione e data di verifica.
Flow rate ed extrusion multiplier
Segnali di sovraestrusione e sottoestrusione
Il flow rate, spesso espresso nello slicer come flow ratio o extrusion multiplier, corregge finemente la quantità di materiale depositato. Un valore eccessivo può generare sovraestrusione, accumuli e dimensioni esterne maggiorate; un valore insufficiente può lasciare vuoti tra le linee e ridurre la continuità delle pareti.
La procedura deve usare un coupon coerente con il componente: una parete singola può essere utile per una prima verifica, ma non rappresenta automaticamente una dima spessa, una nervatura o una parte con molte variazioni di velocità. Dopo la stampa, il risultato va valutato con criterio documentato, ad esempio misura dello spessore, osservazione delle superfici e confronto tra campioni.
La guida di Prusa sull’extrusion multiplier tratta questo parametro come una regolazione fine del flusso. Non deve diventare una compensazione generica per correggere un nozzle ostruito, un estrusore non calibrato o un errore di misura.
Pressure advance e dinamica del flusso
Parametri legati a nozzle e filamento
La pressure advance, chiamata anche linear advance o flow dynamics in base all’ecosistema, compensa la pressione nel sistema di estrusione durante accelerazioni e decelerazioni. Un’impostazione corretta aiuta a ridurre blob agli angoli e irregolarità nelle transizioni; non modifica però la geometria del modello né sostituisce la calibrazione del flow.
La documentazione Klipper Pressure Advance specifica che il valore dipende da estrusore, nozzle e filamento. Anche produttori o pigmenti differenti possono richiedere valori diversi. La prova deve quindi essere eseguita con condizioni coerenti con il processo reale e registrata nel profilo corretto.
Ordine consigliato delle prove
L’ordine riduce il rischio di correggere un parametro sulla base di un altro ancora instabile:
- Preparazione: asciugare il materiale secondo le indicazioni applicabili, pulire nozzle ed estrusore e verificare il primo layer.
- Temperatura: scegliere un intervallo compatibile con il materiale e con la velocità prevista.
- Flow rate: eseguire una prova grossolana e poi una più fine se il risultato richiede maggiore precisione.
- Pressure advance: ottimizzare gli angoli e le variazioni di velocità con il flow già ragionevole.
- Retrazione e raffreddamento: regolare i parametri secondari sulla geometria e sull’uso del componente.
- Verifica sul pezzo reale: stampare un campione rappresentativo e misurare le quote funzionali dopo il raffreddamento.
La guida Bambu Lab sulla calibrazione del flow rate distingue una fase coarse da una fine e richiama l’importanza di filamento asciutto, nozzle pulito ed estrusore libero da residui. La calibrazione automatica non elimina la necessità di verificare che il risultato sia adatto alla parte.
Coupon: cosa deve contenere
Un coupon utile deve essere piccolo ma rappresentativo. Per una parte industriale può includere pareti, una nervatura, un foro, un angolo, una superficie piana e almeno una caratteristica nella direzione Z. Il materiale, il nozzle, l’orientamento e il profilo devono essere gli stessi della produzione prevista.
- identificativo del materiale, colore e lotto;
- diametro e tipo di nozzle;
- temperatura, layer height, velocità e raffreddamento;
- flow ratio e valore di pressure advance o K;
- orientamento e posizione sul piano;
- misure ottenute e criteri di accettazione;
- data, macchina, operatore e revisione del profilo.
Se il fornitore mostra soltanto una fotografia del coupon, manca l’informazione più importante: il legame tra risultato, parametri e requisito funzionale.
Come valutare il fornitore
Domande da inserire nella richiesta di offerta
Durante la richiesta di offerta, chiedere al fornitore di chiarire se la calibrazione viene svolta per materiale generico, per marca e colore, per lotto o direttamente sul componente. La risposta deve essere proporzionata al rischio: una copertura estetica può tollerare una procedura semplice, mentre una dima con accoppiamenti e quote critiche richiede un campione misurato.
- Metodo: il fornitore descrive coupon, ordine delle prove e condizioni di stampa?
- Tracciabilità: preset, lotto, nozzle e revisione CAD sono collegati al pezzo?
- Ripetibilità: esiste una verifica su più pezzi o su un primo articolo approvato?
- Gestione della deriva: cosa accade quando cambia bobina, colore, hotend o materiale?
- Limiti: vengono dichiarati gli intervalli in cui il profilo è stato verificato?
Questi elementi distinguono una regolazione occasionale da un processo qualificato. Il costo del coupon e della misura va confrontato con il rischio di scarti, rilavorazioni e assemblaggi non conformi.
Checklist prima dell’ordine
- Il materiale è definito per famiglia, marca, colore e lotto quando necessario?
- Il fornitore ha indicato nozzle, orientamento e profilo di processo?
- Flow e pressure advance sono stati verificati in condizioni coerenti con il pezzo?
- Il filamento è stato essiccato e conservato in modo controllato?
- È previsto un coupon o un primo pezzo di approvazione?
- Le quote funzionali saranno misurate dopo il raffreddamento completo?
- Un cambio di bobina o di nozzle richiede una nuova verifica?
Valutazione tecnica del file CAD
Se devi produrre una parte FDM con tolleranze, pareti, fori o accoppiamenti funzionali, richiedi una valutazione tecnica del file CAD e del piano di calibrazione. TechLab Aloise SAGl, Via Maestri Comacini 8, Chiasso, può aiutarti a definire materiale, coupon, orientamento, parametri e controlli necessari. Contattaci tramite il form dedicato.
Fonti: Klipper Documentation, Pressure Advance; Prusa Knowledge Base, Extrusion Multiplier Calibration; Bambu Lab Wiki, Flow Rate Calibration; Bambu Lab Wiki, Flow Dynamics Calibration.
Scopri i nostri servizi di stampa 3D in Ticino
- Stampa 3D in Ticino — servizio professionale FDM e SLA per aziende e privati
- Prototipazione Rapida in Ticino — dal file CAD al prototipo fisico in 24h
- Servizio Stampa 3D a Chiasso — ritiro e consegna in giornata nella sede di Chiasso