PC, ABS e ASA non sono intercambiabili solo perché appartengono alla stessa famiglia di filamenti tecnici. La scelta cambia in funzione di temperatura, UV, urti, prodotti chimici, stabilità dimensionale, finitura e difficoltà di processo. Per questo un fornitore affidabile non dovrebbe rispondere soltanto con il nome del materiale: deve collegare grado, profilo, macchina e ambiente d’uso.
Il problema tipico nasce quando un componente viene ordinato con una specifica generica, come “ABS industriale” o “PC ad alta resistenza”, senza definire marca, lotto, orientamento, camera, essiccazione e criteri di controllo. Il risultato può essere formalmente corretto ma non adatto all’applicazione.
PC, ABS e ASA: che cosa cambia davvero
ABS: robustezza e disponibilità per impieghi interni
ABS è usato per involucri, attrezzature, prototipi funzionali e componenti soggetti a urti moderati. Offre un buon equilibrio tra costo, tenacità e lavorabilità, ma può deformarsi durante la stampa se il raffreddamento è disomogeneo o la camera non è adeguatamente controllata.
Per parti interne, l’ABS può essere una scelta razionale quando UV, temperatura estrema e stabilità a lungo termine non sono requisiti dominanti. Il fornitore deve comunque gestire warping, adesione al piano, ventilazione e odori di processo.
ASA: quando l’esposizione UV è parte della specifica
ASA è spesso scelto per componenti esterni perché mantiene meglio le prestazioni sotto esposizione UV rispetto all’ABS. La guida Prusa sull’ASA lo presenta come materiale resistente agli agenti atmosferici e adatto ad applicazioni dove UV e temperatura sono rilevanti.
ASA non elimina la necessità di una camera e di un controllo termico. La geometria, il volume, il colore e il profilo possono ancora influenzare deformazione e stabilità. Per un componente da installare all’esterno bisogna inoltre specificare durata prevista, cicli termici, acqua, detergenti e finitura superficiale.
PC: resistenza e temperatura con una finestra di processo più stretta
Il policarbonato è indicato quando servono maggiore resistenza agli urti, rigidezza o prestazioni termiche rispetto a materiali più semplici. In cambio richiede una macchina e un profilo più esigenti: nozzle caldo, piano adeguato, camera chiusa, essiccazione e gestione accurata del raffreddamento.
La comparazione Spectrum tra ABS, ASA e PC evidenzia che il PC è il più difficile da stampare dei tre e tende a richiedere condizioni più controllate. Una macchina che stampa PLA bene non è automaticamente qualificata per PC.
Non confondere PC, ABS e PC-ABS
PC-ABS è un blend e non una semplice abbreviazione per “PC o ABS”. La documentazione Stratasys sul PC-ABS descrive un materiale che combina caratteristiche di policarbonato e ABS, con un bilanciamento specifico tra resistenza termica, tenacità, finitura e lavorabilità.
In una richiesta d’offerta bisogna quindi indicare chiaramente se si cerca PC puro, ABS, ASA o PC-ABS. Anche quando il nome commerciale sembra simile, cambiano temperatura, adesione, stabilità, finitura e valori della scheda tecnica.
Temperatura, camera e warping
ABS, ASA e PC subiscono contrazione durante il raffreddamento. Se la base e gli strati superiori si raffreddano in modo diverso, possono comparire sollevamento degli angoli, fessure o variazioni di quota. La guida Bambu Lab per ABS, ASA e PC collega la riduzione del warping alla preparazione del piano, all’adesione e al controllo della temperatura della camera.
Il fornitore dovrebbe dichiarare se usa una camera passiva o attivamente controllata, come pre-riscalda il volume e come posiziona parti grandi o asimmetriche. Un piano caldo non equivale sempre a una camera uniforme: le zone lontane dal piano possono avere temperature diverse e raffreddarsi troppo rapidamente.
- Base: superficie pulita, adesione coerente e brim quando necessario.
- Camera: temperatura stabile e assenza di correnti d’aria.
- Geometria: raccordi, spessori equilibrati e riduzione delle masse concentrate.
- Profilo: velocità, raffreddamento e temperatura coerenti con il grado.
Essiccazione, stoccaggio e controllo del lotto
La guida Bambu Lab indica ABS, ASA e PC come filamenti sensibili all’umidità e raccomanda asciugatura prima della stampa e stoccaggio sigillato con essiccante. Umidità eccessiva può contribuire a bolle, difetti superficiali e riduzione della resistenza.
Una qualifica industriale deve includere il lotto, la data di apertura, il ciclo di essiccazione, il tempo fuori dal dryer e il sistema di conservazione. Chiedere soltanto “usate materiale secco?” non è sufficiente: il processo deve essere ripetibile e documentabile.
Ambiente d’uso prima del materiale
La selezione deve partire dall’ambiente e non dalla disponibilità della bobina. Per ogni componente definire:
- temperatura continua e picchi;
- esposizione UV e durata all’esterno;
- urti, vibrazioni e carico statico;
- oli, detergenti, solventi e umidità;
- requisiti estetici e di finitura;
- tolleranze dopo raffreddamento e montaggio.
ASA può essere preferibile all’ABS per un involucro esterno, mentre PC può essere più appropriato per una protezione soggetta a urti o calore. Nessuna di queste conclusioni sostituisce il datasheet del grado specifico o una prova rappresentativa.
Orientamento, perimetri e stabilità dimensionale
Il materiale non compensa un orientamento sbagliato. Il fornitore deve orientare la parte considerando carico, adesione tra layer, warping, supporti e superfici funzionali. Per staffe e involucri, perimetri e nervature possono contribuire più dell’aumento indiscriminato dell’infill.
Una parte grande in PC può richiedere un orientamento che riduca la lunghezza delle basi e distribuisca le tensioni. Un guscio in ASA può richiedere attenzione alle superfici esterne e alla posizione dei supporti. Il criterio deve essere riportato nella design review o nel preventivo tecnico.
Prova comparativa per la scelta del fornitore
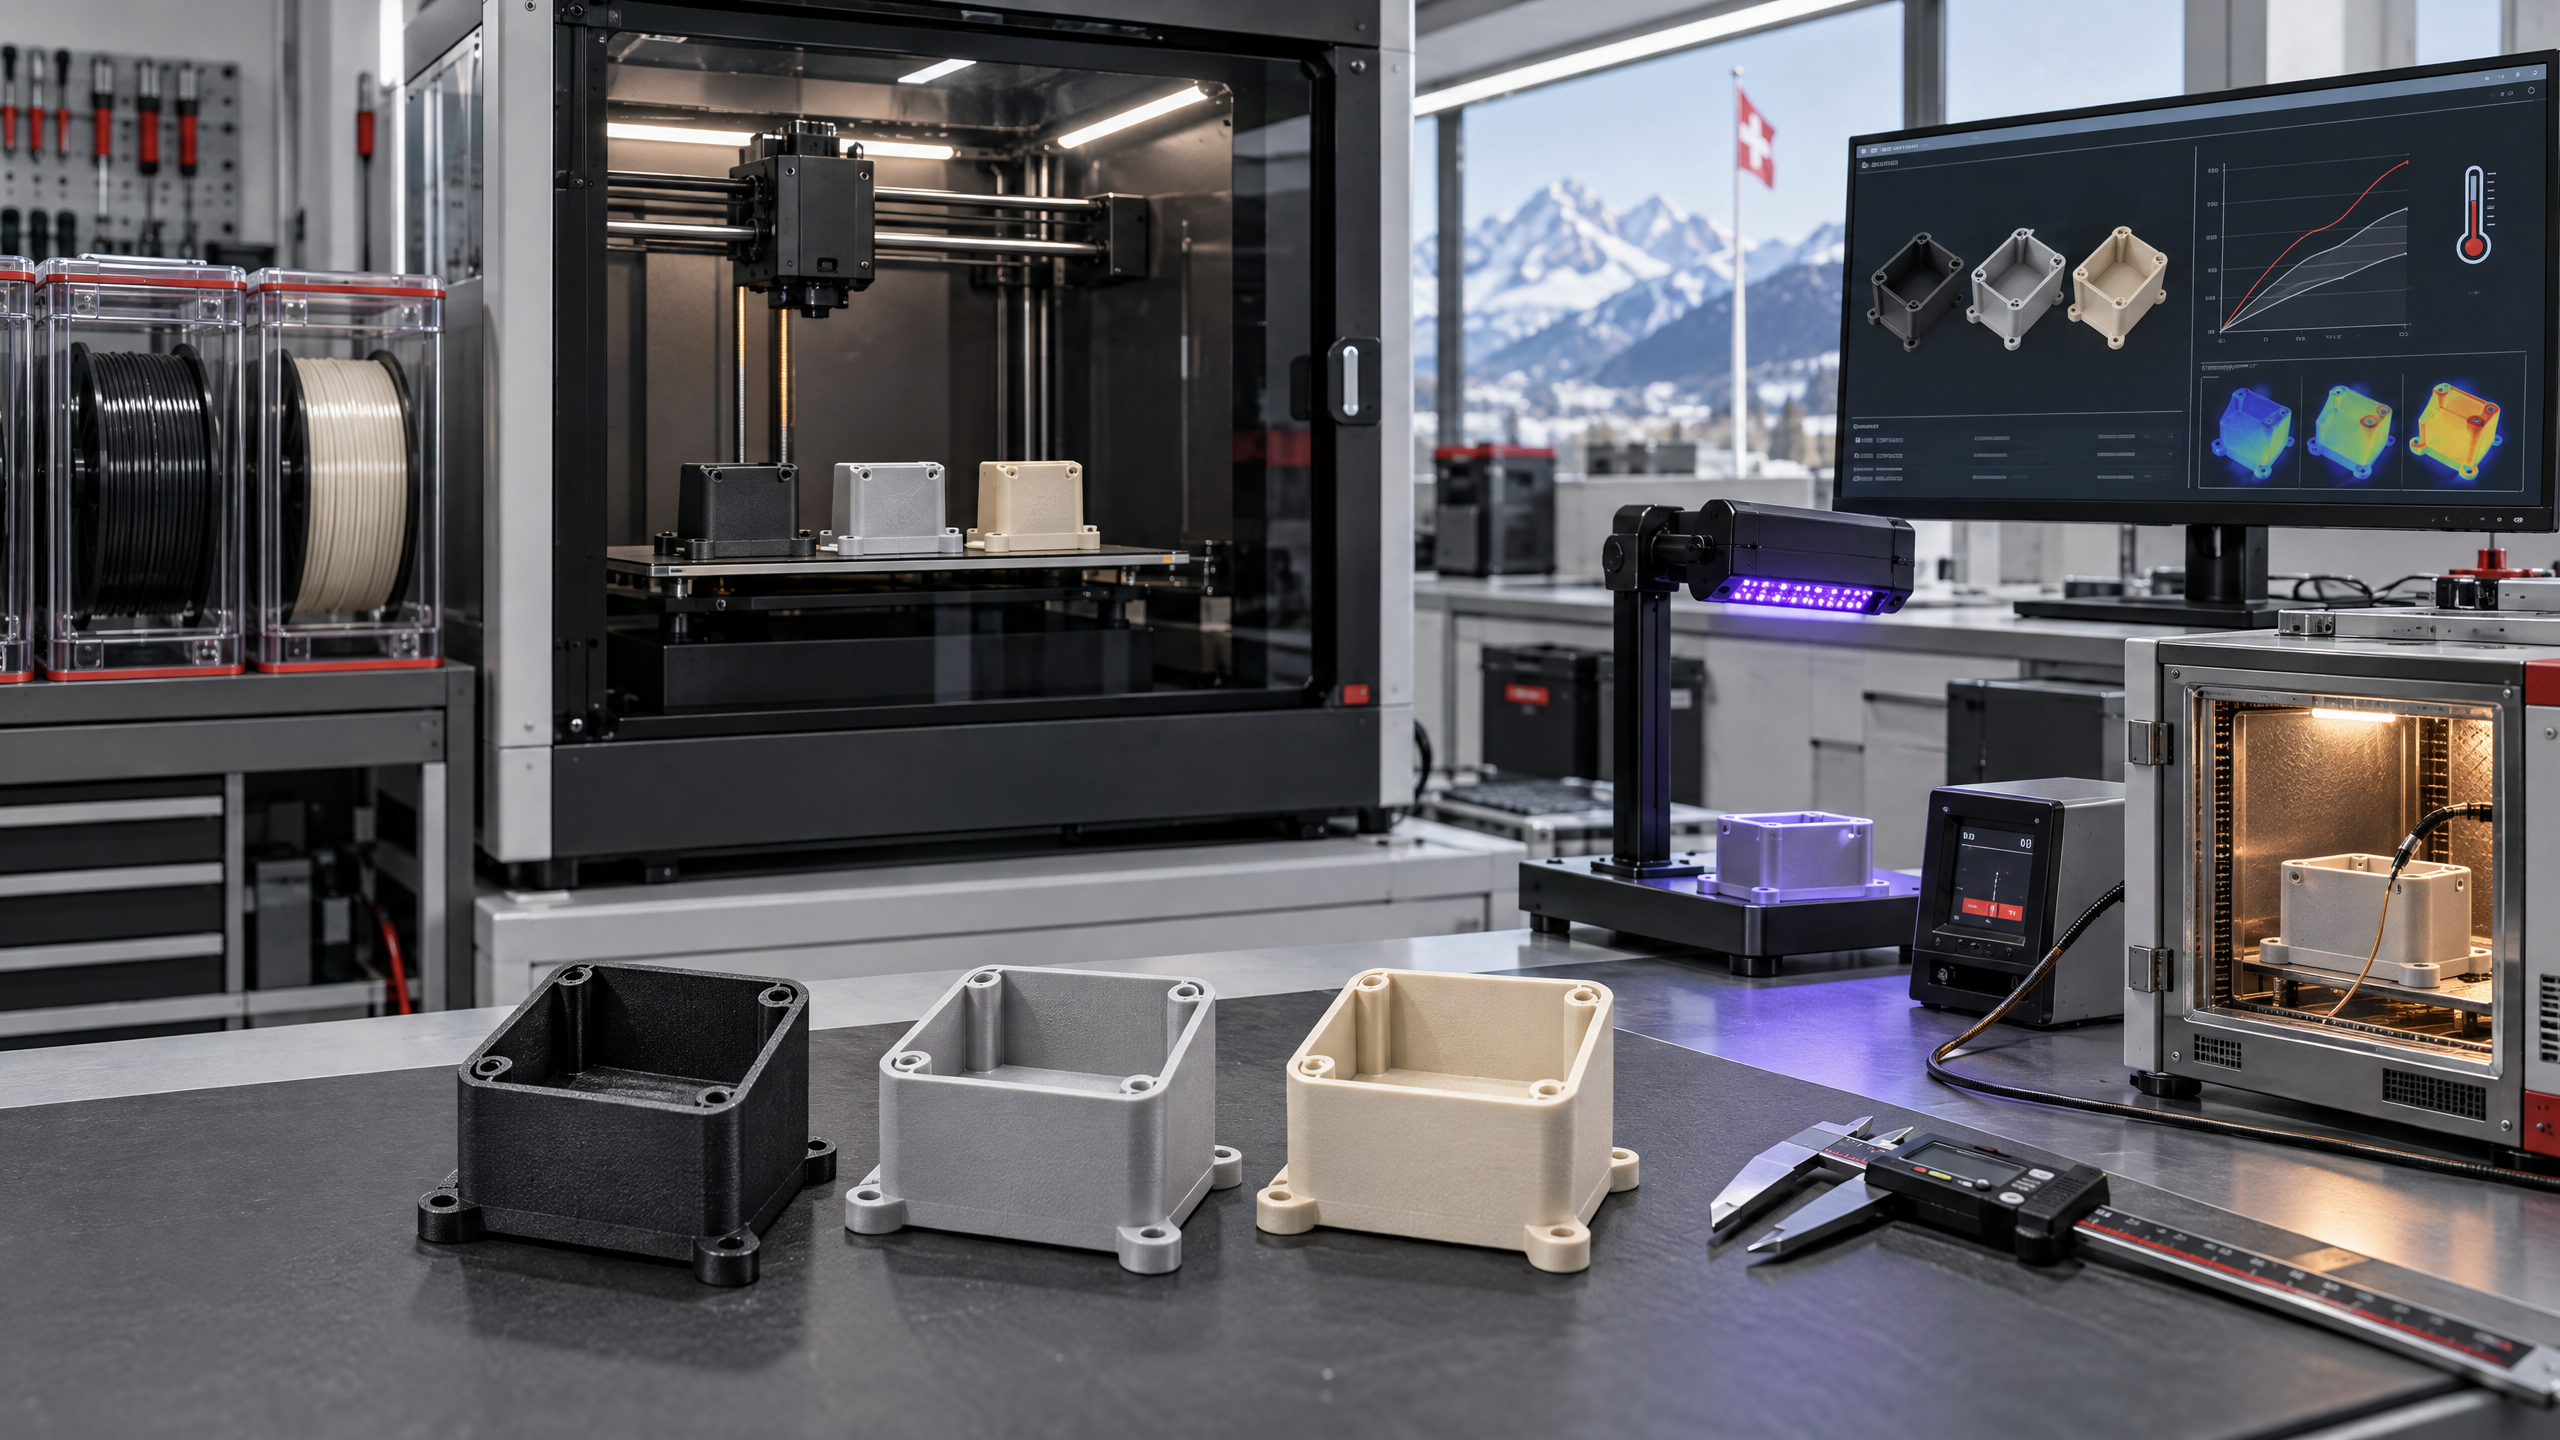
Quando PC, ABS e ASA sono tutti candidati, chiedere una prova sullo stesso coupon o sulla stessa geometria rappresentativa. Il confronto deve usare il grado reale e il profilo che verrebbe impiegato nella produzione.
- misurare le quote dopo completo raffreddamento;
- valutare planarità, warping e deformazione degli angoli;
- controllare adesione tra layer e resistenza nella direzione del carico;
- verificare superficie, supporti e post-processo;
- registrare marca, grado, lotto, nozzle, camera, temperature e orientamento;
- conservare un campione approvato per il riordino.
Il coupon deve rispondere al rischio reale. Per un componente esterno serve una verifica ambientale; per una staffa calda serve un test termomeccanico; per un involucro di precisione serve il controllo delle quote e degli accoppiamenti.
Come valutare il fornitore oltre il nome del materiale
Una richiesta di offerta tecnica dovrebbe chiedere:
- Grado: quale prodotto e quale datasheet vengono usati?
- Processo: quale macchina, nozzle, camera e piano sono disponibili?
- Materiale: come vengono gestiti essiccazione, lotto e stoccaggio?
- Ambiente: sono stati considerati UV, temperatura, chimici e umidità?
- Orientamento: perché è stata scelta quella posizione nel volume di stampa?
- Controllo: quali quote e proprietà vengono verificate?
- Post-processo: quali finiture o trattamenti possono modificare la superficie?
- Limiti: quali prestazioni non vengono garantite senza prova dedicata?
Un fornitore qualificato non promette “PC” come sinonimo di prestazione. Specifica il grado, dimostra il processo e chiarisce il compromesso tra resistenza, costo, durata e ripetibilità.
Checklist per la richiesta di offerta
- Il componente è interno, esterno o esposto a cicli termici?
- La temperatura di esercizio è continua o intermittente?
- UV e agenti chimici sono requisiti espliciti?
- Il materiale è PC, ABS, ASA o PC-ABS con grado identificato?
- Sono definiti camera, essiccazione, orientamento e post-processo?
- È previsto un coupon o un primo articolo?
- Le tolleranze sono controllate dopo raffreddamento completo?
Valutazione tecnica del file CAD
Se devi scegliere tra PC, ABS e ASA per un componente funzionale, richiedi una valutazione tecnica del file CAD prima della produzione. TechLab Aloise SAGl, Via Maestri Comacini 8, Chiasso, può aiutarti a verificare ambiente d’uso, materiale, orientamento, warping, tolleranze e criteri di accettazione FDM. Contattaci tramite il form dedicato.
Fonti: Bambu Lab Wiki, ABS / ASA / PC Usage Guide; Prusa, ASA Material Guide; Spectrum Filaments, Comparing ABS, ASA and PC; Stratasys, PC-ABS.
Scopri i nostri servizi di stampa 3D in Ticino
- Stampa 3D in Ticino — servizio professionale FDM e SLA per aziende e privati
- Prototipazione Rapida in Ticino — dal file CAD al prototipo fisico in 24h
- Servizio Stampa 3D a Chiasso — ritiro e consegna in giornata nella sede di Chiasso