Nel FDM il supporto non è un dettaglio del file slicer: è una fase produttiva che incide su materiale, tempo macchina, finitura, lavoro manuale e rischio di danneggiamento. Due fornitori possono consegnare la stessa geometria con preventivi simili ma costi interni molto diversi, perché usano orientamenti, interfacce e procedure di rimozione differenti.
Per valutare un’offerta bisogna quindi chiedere non solo quanti grammi verranno stampati, ma come il fornitore intende sostenere gli sbalzi, proteggere le superfici funzionali e consegnare il pezzo dopo il post-processo.
Quando un supporto FDM è realmente necessario
Angolo, ponte e geometria
La regola pratica dei 45° è un riferimento utile, non una garanzia universale. La guida Hubs sui supporti indica che superfici oltre l’angolo gestibile possono deformarsi, ma il limite dipende da materiale, nozzle, raffreddamento, altezza layer, velocità e macchina.
Anche un ponte può essere stampato senza supporto se è breve e ben raffreddato; aumentando la luce, la superficie inferiore può perdere planarità. Il fornitore deve valutare il requisito della superficie: una piccola deformazione può essere accettabile su una zona non funzionale e inaccettabile su un piano di tenuta.
Supporto necessario o orientamento migliorabile?
Prima di aggiungere supporti, un tecnico dovrebbe verificare se ruotando il pezzo si riducono contatti, materiale e post-processo senza compromettere resistenza, tolleranze o estetica. Un orientamento che elimina un supporto può però introdurre una giunzione tra layer nella direzione del carico. La decisione deve essere documentata in funzione della parte, non presa solo per minimizzare i grammi.
Il costo reale dei supporti
Il costo del supporto comprende almeno cinque voci:
- Materiale: corpo del supporto, raft e interfaccia.
- Tempo macchina: cambi materiale, rallentamenti e layer aggiuntivi.
- Rimozione: utensili, operatore, lavaggio o dissoluzione.
- Finitura: sbavatura, carteggiatura e controllo delle superfici.
- Rischio: scarti, rotture di dettagli e rilavorazioni.
La documentazione Hubs evidenzia che i supporti aumentano uso di materiale, durata e lavoro di post-processing. Per questo il prezzo deve essere confrontato sul pezzo finito e accettato, non solo sulla stampa appena uscita dalla macchina.
Supporti normali, tree e ibridi
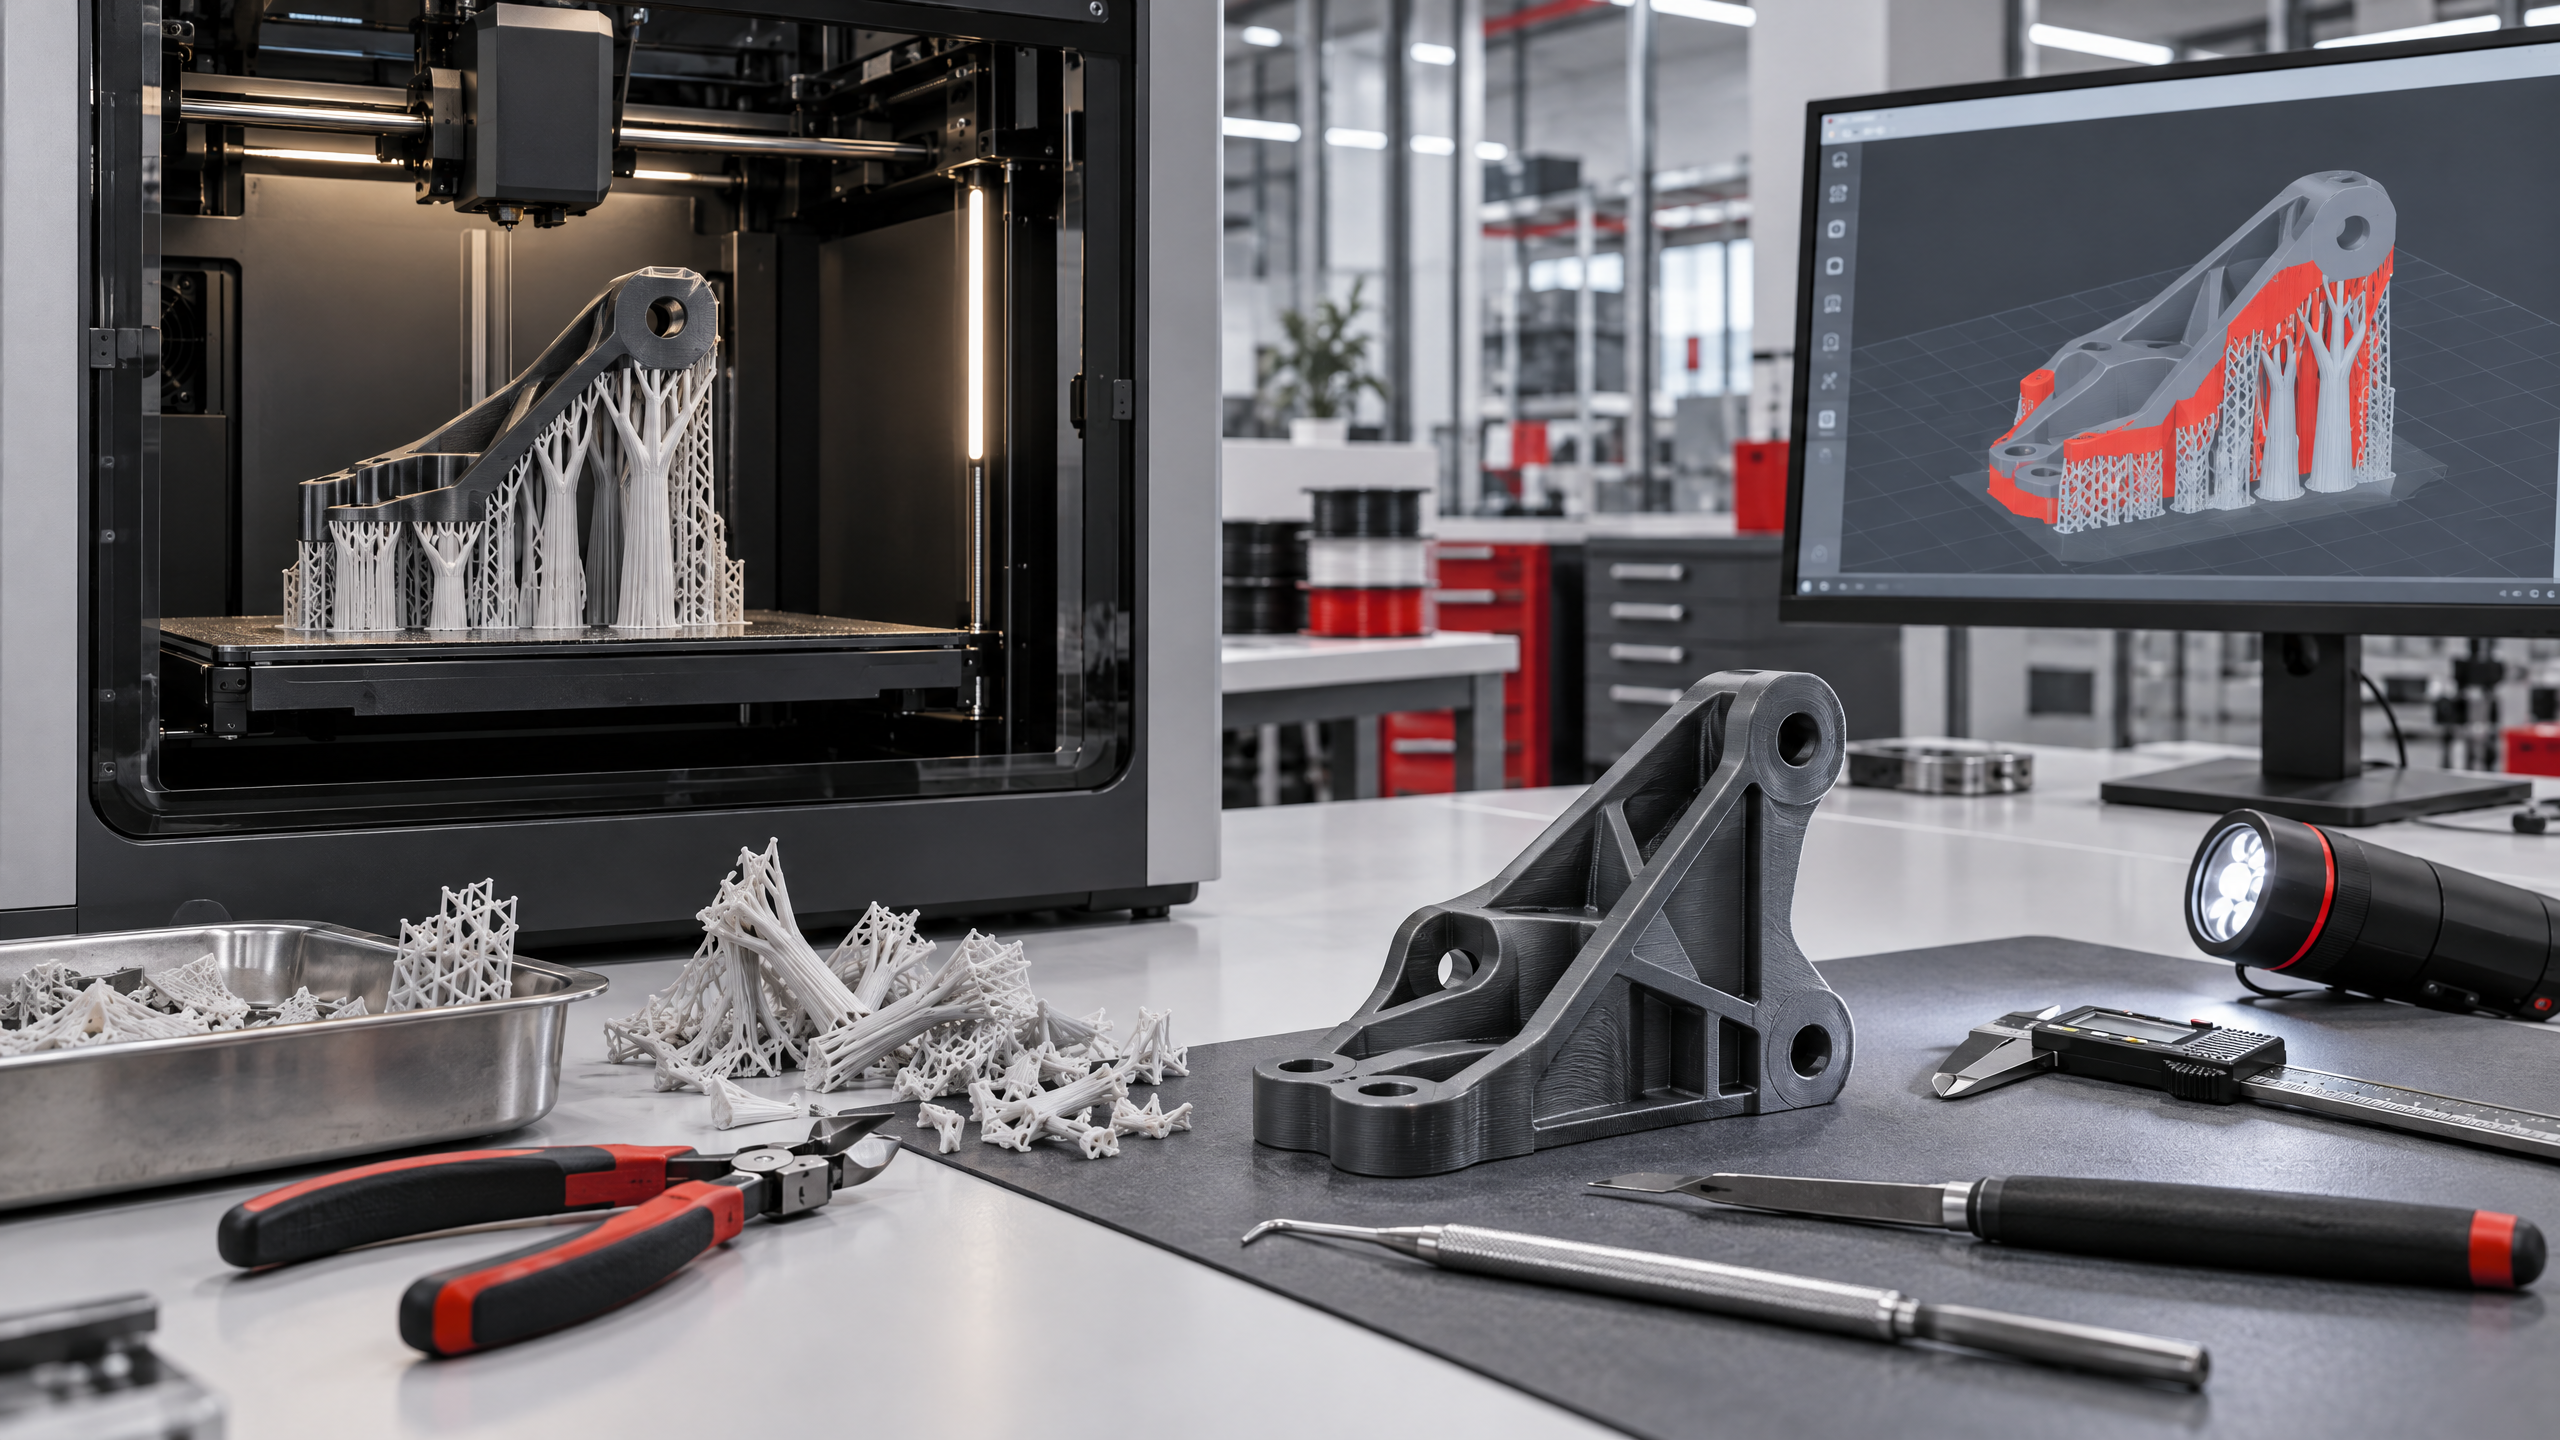
La documentazione Bambu Studio sui supporti distingue supporti normali, tree e combinazioni ibride. Il supporto normale crea una struttura più uniforme sotto grandi aree; il tree può limitare i punti di contatto e il volume per geometrie curve o dettagliate.
- Normale: adatto ad aree ampie e forme industriali con bisogno di stabilità.
- Tree: utile per dettagli, superfici curve e contatti localizzati.
- Ibrido: combina una base stabile sotto grandi piani e rami nelle zone più piccole.
- Manuale: indicato quando il tecnico deve proteggere una superficie o vietare supporti in una zona.
Non esiste un tipo sempre migliore. Il fornitore dovrebbe mostrare l’anteprima del supporto e spiegare perché la scelta riduce il rischio complessivo.
Interfaccia e distanza: il compromesso tra finitura e rimozione
Il supporto è composto da un corpo e da una zona di interfaccia a contatto con il pezzo. Aumentare gli strati di interfaccia può creare una base più uniforme per l’area sospesa e migliorare la superficie, ma aggiunge materiale e tempo.
La guida Bambu Lab descrive il compromesso della distanza Z: una distanza maggiore facilita la rimozione ma può peggiorare la superficie; una distanza minore migliora il sostegno ma può rendere il supporto difficile da staccare. Il valore va quindi impostato in funzione di materiale, layer height e requisito estetico.
La distanza XY è altrettanto importante per evitare che il supporto saldi contro pareti sottili o dettagli. Un fornitore esperto dovrebbe differenziare supporto e interfaccia vicino a superfici delicate, invece di applicare un unico preset a tutto il modello.
Breakaway e supporti solubili
Rimozione manuale
I supporti breakaway vengono staccati con pinze, spatole o utensili di precisione. Sono spesso adatti quando le zone di contatto sono accessibili e il volume di supporto è limitato. La rimozione diventa rischiosa per alette sottili, filetti, bordi estetici e cavità profonde.
Dissoluzione
I supporti solubili possono ridurre la rimozione manuale in geometrie con cavità o canali difficili da raggiungere. La guida PostProcess sulla rimozione FDM distingue supporti solubili e breakaway e sottolinea che il post-processo può diventare un collo di bottiglia.
La dissoluzione non è automaticamente più economica: richiede materiale compatibile, lavaggio o bagno, tempo di attesa, gestione del liquido e controllo che residui non rimangano nella parte. Il preventivo deve indicare chi gestisce questa fase e come verifica il risultato.
Superfici funzionali e criteri di accettazione
Prima di scegliere supporto e orientamento, classificare le superfici del CAD:
- Funzionali: piani di tenuta, sedi, guide, accoppiamenti e zone di riferimento.
- Estetiche: superfici visibili dove i segni o la rugosità devono essere limitati.
- Non critiche: aree nascoste o senza requisito dimensionale stretto.
- Vietate al contatto: filetti, labbri, guarnizioni o zone che non devono essere marcate.
Per ogni categoria definire tolleranza, rugosità o criterio visivo. “Supporti rimossi” non significa “superficie pronta all’uso”: può restare una cicatrice, una variazione di quota o una bava.
Il fornitore deve stimare anche il tempo di rimozione
Una richiesta d’offerta completa dovrebbe riportare una stima del tempo di post-processo, non solo ore di stampa. Per lotti ripetitivi chiedere se la rimozione viene eseguita con una procedura standard e se il tempo varia con orientamento, quantità e materiale.
Il post-processo FDM può richiedere strumenti, lavaggio, asciugatura e controllo. Se questa attività resta implicita, il prezzo iniziale può sembrare basso ma non rappresentare il costo totale di produzione.
Prova di qualifica prima della serie
Per un componente con supporti critici chiedere un primo articolo o un coupon con la stessa geometria, materiale, macchina e orientamento della produzione. La prova dovrebbe includere:
- anteprima del supporto e stima di materiale e tempo;
- foto delle superfici prima e dopo la rimozione;
- tempo effettivo di rimozione per pezzo;
- misure delle superfici funzionali;
- verifica di cavità, canali e dettagli non accessibili;
- registrazione di scarti e danneggiamenti;
- criterio di accettazione concordato prima della serie.
La prova permette di confrontare due fornitori sulla stessa base. Se uno usa più materiale ma consegna superfici senza rilavorazione, il costo totale può essere inferiore a quello di una stampa più economica che richiede carteggiatura e controllo manuale.
Domande da fare al fornitore
- Orientamento: quali alternative sono state valutate e perché è stata scelta quella finale?
- Supporto: è normale, tree, ibrido, breakaway o solubile?
- Interfaccia: quali strati, distanze e materiale sono previsti?
- Finitura: quali segni sono ammessi sulle superfici funzionali?
- Rimozione: quanto tempo richiede e con quali strumenti?
- Costo: il preventivo include supporti, lavaggio, asciugatura e controllo?
- Ripetibilità: il preset e l’orientamento vengono congelati per i riordini?
Checklist per la richiesta di offerta
- Ho marcato nel CAD le superfici funzionali ed estetiche?
- Ho indicato tolleranze e criteri visivi dopo la rimozione?
- Il fornitore ha incluso materiale e tempo di supporto?
- È chiaro chi esegue e paga il post-processo?
- È previsto un campione di qualifica?
- Il prezzo include rischio di rilavorazione e scarto?
- Il risultato è verificato dopo rimozione completa e raffreddamento?
Valutazione tecnica del file CAD
Se il componente richiede superfici pulite, cavità accessibili o tolleranze dopo la rimozione dei supporti, richiedi una valutazione tecnica del file CAD. TechLab Aloise SAGl, Via Maestri Comacini 8, Chiasso, può aiutarti a confrontare orientamento, supporti, interfacce, costo totale e criteri di collaudo FDM. Contattaci tramite il form dedicato.
Fonti: Hubs, Support Structures in 3D Printing; Bambu Lab Wiki, Support; PostProcess, FDM Support Removal.
Scopri i nostri servizi di stampa 3D in Ticino
- Stampa 3D in Ticino — servizio professionale FDM e SLA per aziende e privati
- Prototipazione Rapida in Ticino — dal file CAD al prototipo fisico in 24h
- Servizio Stampa 3D a Chiasso — ritiro e consegna in giornata nella sede di Chiasso