Una parte FDM può superare un test di trazione oggi e deformarsi dopo settimane sotto lo stesso carico. Questo comportamento è il creep: una deformazione dipendente dal tempo che può modificare quota, precarico, allineamento o tenuta senza una rottura immediata.
Per scegliere un fornitore non è sufficiente chiedere la resistenza massima del materiale. Bisogna verificare carico permanente, temperatura, durata, orientamento, geometria, umidità e criterio di accettazione. Il componente deve essere qualificato per il suo ciclo di vita, non soltanto per il momento in cui esce dalla stampante.
Creep, rilassamento e rottura: tre fenomeni diversi
La deformazione che cresce nel tempo
Nel creep il carico o la tensione applicata rimane sostanzialmente costante e la deformazione cresce nel tempo. Nel rilassamento di tensione la deformazione viene mantenuta mentre la forza interna diminuisce. La rottura immediata, invece, avviene quando la sollecitazione supera la capacità istantanea del pezzo.
Una linguetta, una staffa o un supporto possono quindi apparire corretti al collaudo iniziale e perdere la funzione in esercizio. Un incastro può allentarsi, una guarnizione può perdere compressione, un foro può ovalizzarsi e una mensola può aumentare la freccia.
Perché temperatura e carico accelerano il creep
Stress, temperatura e durata
I polimeri sono materiali viscoelastici. Sotto carico costante le catene molecolari possono muoversi progressivamente; l’aumento della temperatura rende più facile questo movimento. La guida Xometry sul creep descrive le fasi primaria, secondaria e terziaria e collega la velocità di deformazione a stress, temperatura e tempo.
La temperatura reale non è soltanto quella dell’ambiente. Una parte vicino a un motore, a un dissipatore o a una superficie riscaldata può lavorare a una temperatura maggiore della stanza. Anche il colore, l’assorbimento solare, il ciclo di stampa e il post-processo possono modificare la condizione termica.
Il materiale non si sceglie dalla sola resistenza a trazione
Una scheda tecnica può riportare resistenza a trazione, modulo elastico, allungamento, HDT e impatto. Questi valori descrivono aspetti diversi. La guida Formlabs sulle proprietà dei materiali ricorda che “resistenza”, rigidezza, tenacità e temperatura di deflessione non sono equivalenti.
Per un carico permanente servono informazioni sul comportamento nel tempo. Un materiale rigido può avere una buona stabilità iniziale ma non essere adatto a una temperatura prossima alla sua transizione vetrosa. Un materiale più tenace può deformarsi maggiormente senza rompersi. Il fornitore deve collegare la scelta del polimero al requisito, non usare il materiale più resistente in una singola tabella come risposta universale.
Cosa mostrano le prove sui polimeri FDM
Uno studio sperimentale su polimeri prodotti in additive manufacturing ha confrontato PLA, ABS, TPLA, CPE, PC e nylon a diversi carichi e temperature. Nel set di prove pubblicato su Strojniški vestnik, il creep è aumentato con temperatura e stress; il PLA ha mostrato la resistenza peggiore e il PC la migliore nelle condizioni analizzate.
Questi numeri non sono una garanzia per ogni bobina o stampante. Lo studio stesso evidenzia l’influenza di parametri come angolo di stampa, nozzle, spessore layer, temperatura di estrusione e velocità. Il dato utile per l’acquisto è quindi la struttura della prova: materiale identificato, campione, carico, temperatura, durata e misura della deformazione.
Geometria e orientamento possono dominare il risultato
Il creep non dipende soltanto dal polimero. Una sezione sottile, un braccio lungo o un foro vicino a un bordo aumentano la tensione locale. In FDM l’orientamento aggiunge anisotropia: la deformazione può svilupparsi lungo i perimetri, attraverso i layer o nella zona di giunzione tra parete e base.
- Sezione: aumentare il momento d’inerzia può ridurre la freccia più efficacemente di un aumento uniforme del volume.
- Raccordi: riducono concentrazioni di tensione alla base di staffe e bracci.
- Nervature: aumentano rigidezza senza riempire tutto il pezzo.
- Orientamento: deve evitare che il carico permanente separi i layer o apra una giunzione debole.
- Perimetri: possono fornire un percorso continuo più utile dell’infill in una parete caricata.
Un fornitore affidabile dovrebbe proporre una modifica DfAM motivata quando la geometria è destinata a sostenere un carico per mesi. Aggiungere infill senza correggere braccio, spessore o orientamento può aumentare il peso senza risolvere il meccanismo dominante.
Umidità e processo: il materiale stampato non è solo la resina o il filamento
Polimeri igroscopici come molte poliammidi richiedono essiccazione e stoccaggio controllato. L’umidità può creare vuoti, difetti di estrusione e variabilità tra pezzi. La guida Wevolver sui filamenti tecnici collega selezione del materiale, temperatura di esercizio, stampabilità e gestione dell’umidità.
La qualifica deve quindi registrare lotto, stato di essiccazione, profilo, camera, nozzle, layer height e orientamento. Se il fornitore cambia materiale o processo senza approvazione, i dati del primo campione non sono automaticamente trasferibili.
FDM e SLA/LCD sotto carico nel tempo
FDM e SLA/LCD richiedono controlli diversi. In FDM il creep è influenzato da termoplastica, adesione tra layer, orientamento e temperatura di esercizio. In SLA/LCD il post-curing può cambiare rigidezza, fragilità, dimensioni e comportamento a lungo termine; lavaggio incompleto o cura non uniforme rendono il campione non rappresentativo.
Per entrambe le tecnologie il fornitore deve indicare materiale, macchina, orientamento, spessore, post-processo e condizionamento. Una resina “tough” o una resina rigida non è automaticamente adatta a un carico permanente: il requisito deve essere verificato sul componente e sul ciclo di utilizzo.
Come impostare un test di creep utile
Dal componente reale al coupon
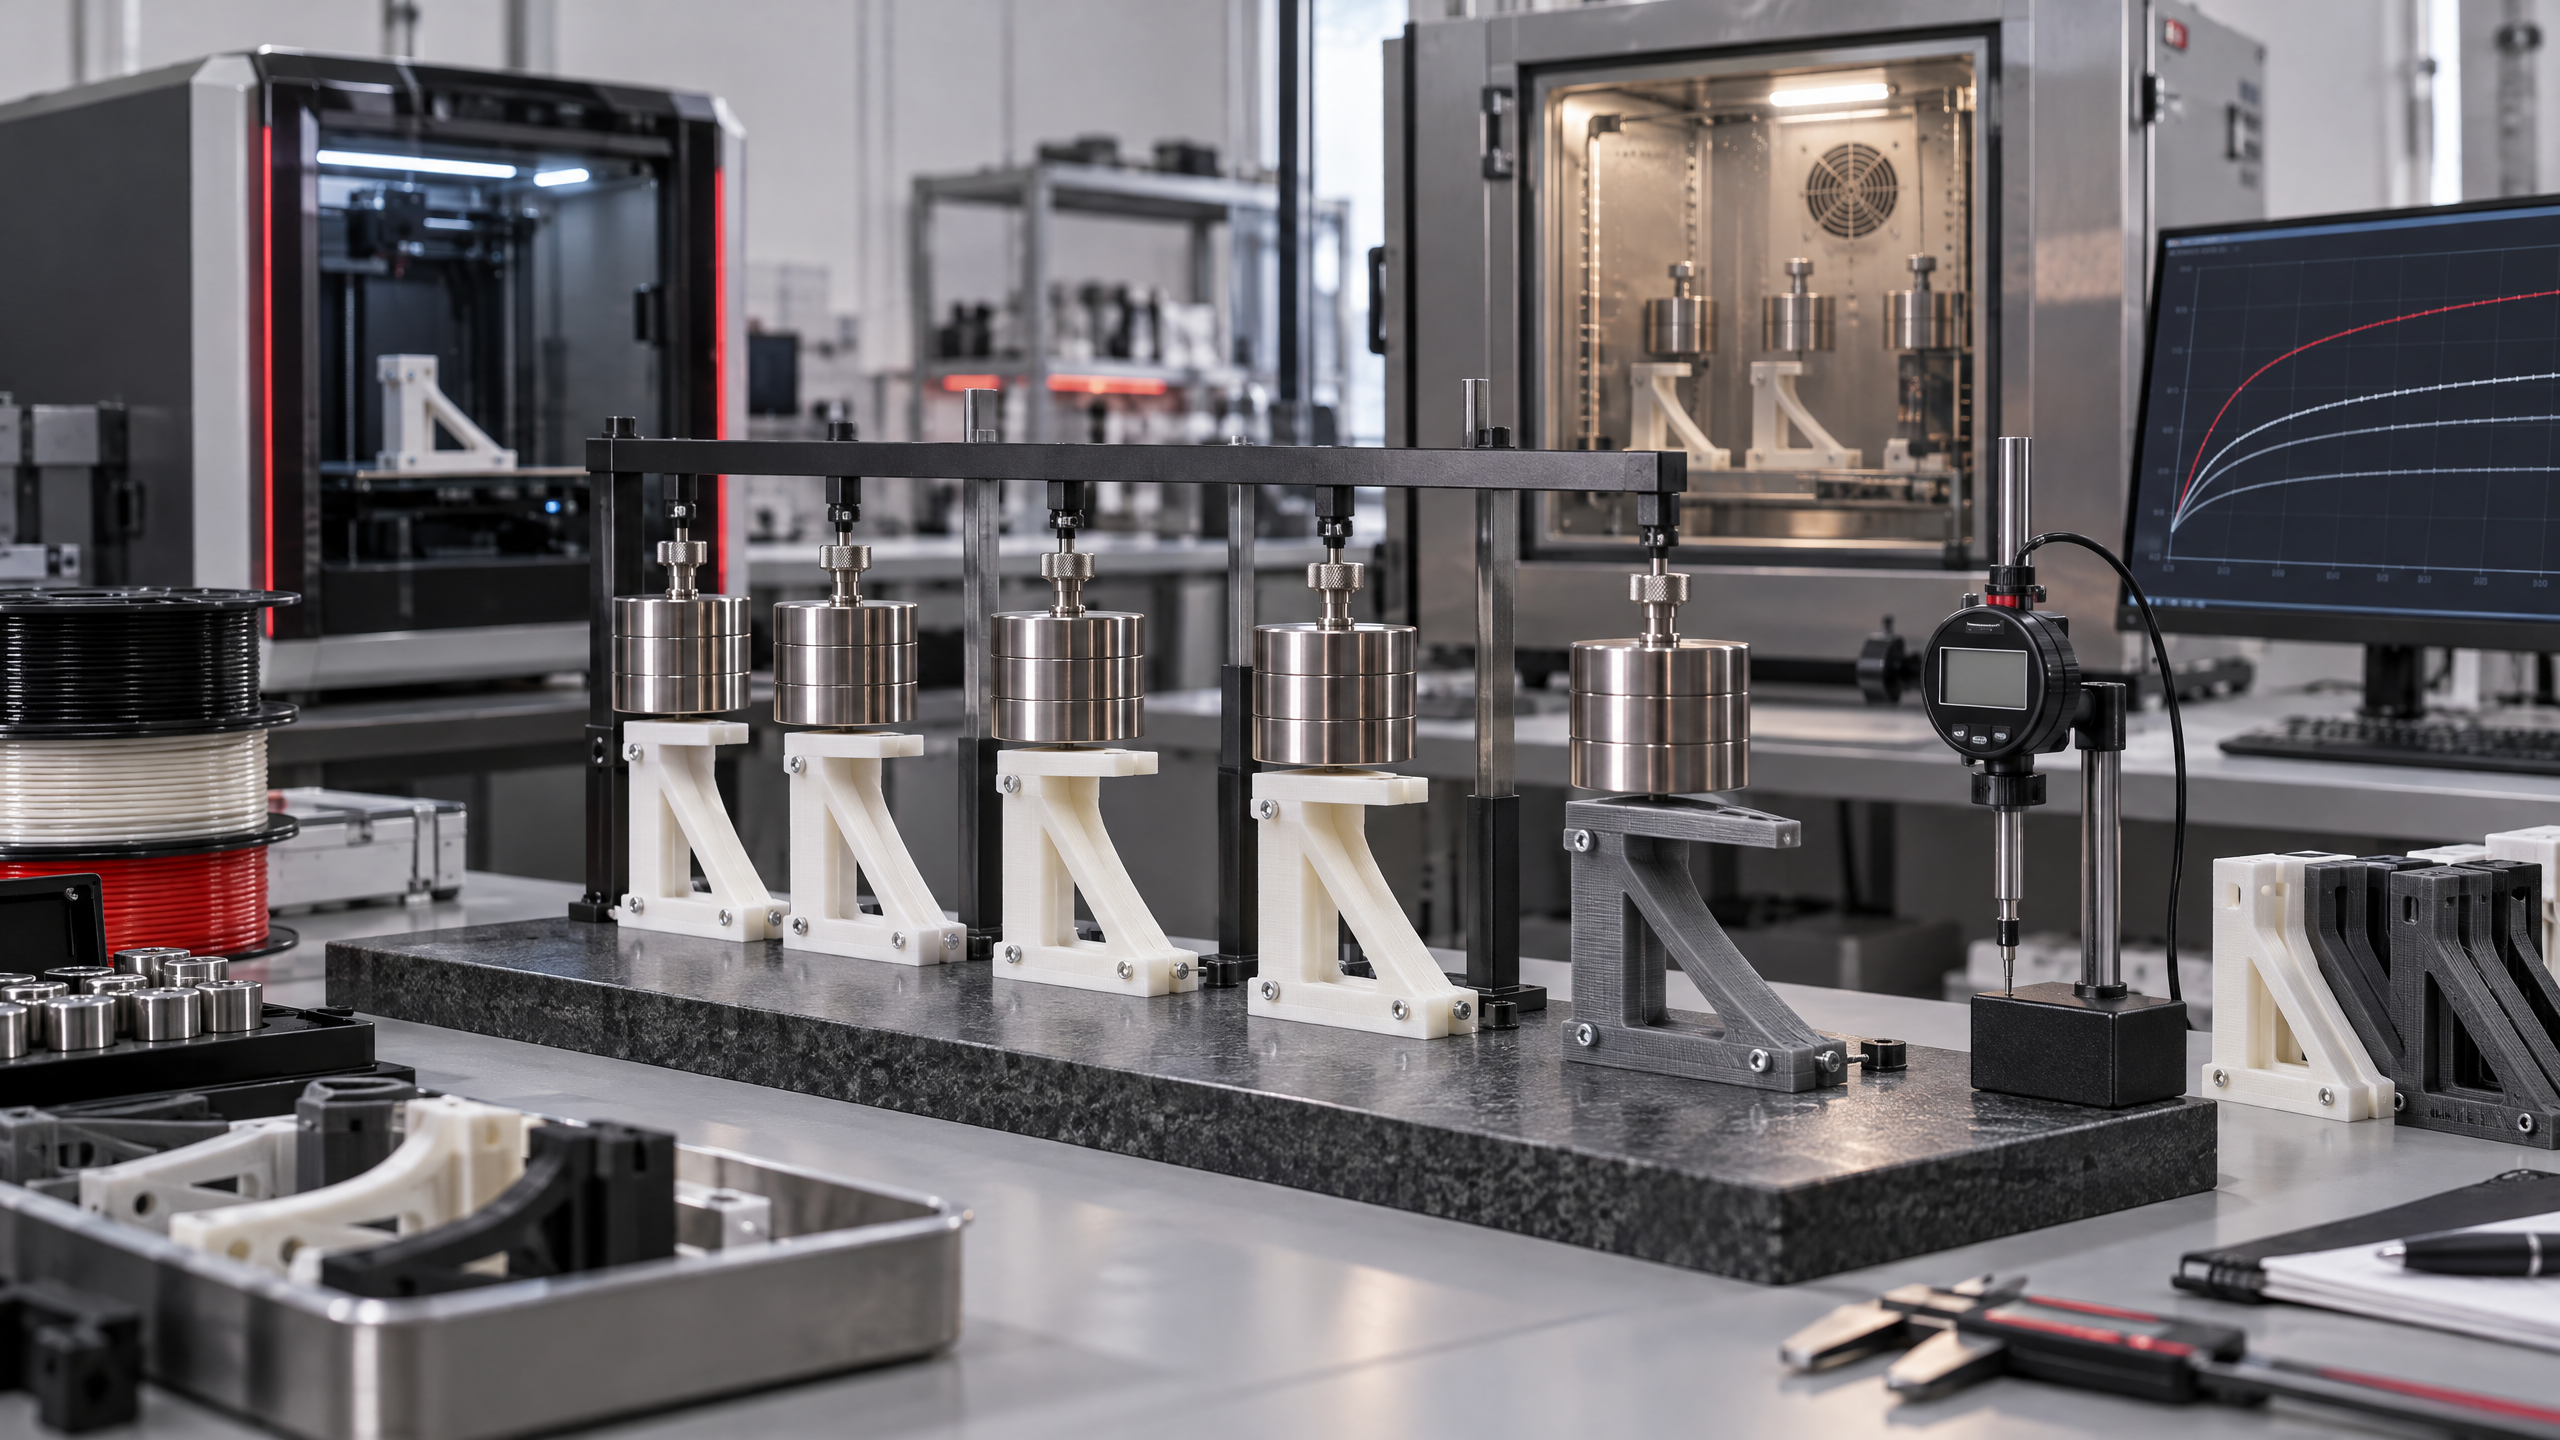
Un test industriale semplice può applicare un carico costante al componente o a un coupon rappresentativo, registrando deformazione e temperatura per una durata definita. Il carico deve riprodurre il caso reale, inclusi vincoli, direzione, area di contatto e precarico.
- definire tensione o forza e relativo margine di sicurezza;
- misurare temperatura ambiente e temperatura del pezzo;
- registrare deformazione iniziale, intermedia e finale;
- confrontare almeno due orientamenti o materiali quando il rischio è alto;
- stabilire il limite di deformazione che mantiene la funzione;
- conservare profilo, lotto, revisione CAD e condizioni del test.
Un test breve non dimostra automaticamente una vita pluriennale. Serve per confrontare alternative e identificare il meccanismo dominante; per durate lunghe occorre definire un piano di accelerazione e una correlazione con l’ambiente reale.
Domande da fare al fornitore
Prima di ordinare una serie, chiedere risposte verificabili su:
- Carico: quale forza o tensione permanente è stata usata per dimensionare il pezzo?
- Temperatura: quale temperatura continua e quali picchi sono previsti?
- Tempo: il componente deve mantenere la funzione per ore, mesi o anni?
- Materiale: esistono dati di creep per la stessa formulazione e lo stesso processo?
- Orientamento: il carico attraversa layer, perimetri o una giunzione critica?
- Controllo: come viene misurata la deformazione dopo il test?
- Ripetibilità: il fornitore conserva un campione e il profilo per i riordini?
Un preventivo professionale deve dichiarare i limiti. Se mancano dati di creep, il fornitore dovrebbe proporre un coupon o un test pilota invece di garantire la durata sulla base della sola resistenza a trazione.
Checklist per la richiesta di offerta
- Ho indicato carico, durata e temperatura di esercizio?
- Ho definito la deformazione massima compatibile con la funzione?
- Ho segnalato precarichi, serraggi, guarnizioni o snap-fit?
- Il file CAD include raccordi, nervature e sezione adeguata?
- È previsto un campione rappresentativo del processo?
- Il criterio di accettazione è misurabile e ripetibile?
- Il fornitore documenta materiale, lotto, profilo e post-processo?
Valutazione tecnica del file CAD
Se il componente deve sostenere un carico permanente o lavorare vicino a una fonte di calore, richiedi una valutazione tecnica del file CAD prima della produzione. TechLab Aloise SAGl, Via Maestri Comacini 8, Chiasso, può aiutarti a verificare materiale, geometria, orientamento, temperatura e piano di prova FDM o SLA/LCD. Contattaci tramite il form dedicato.
Fonti: Xometry, Creep Deformation; Strojniški vestnik, Short-term Creep Behaviour of Different Polymers; Formlabs, Strongest 3D Printing Materials; Wevolver, Filament Types for Engineers.
Scopri i nostri servizi di stampa 3D in Ticino
- Stampa 3D in Ticino — servizio professionale FDM e SLA per aziende e privati
- Prototipazione Rapida in Ticino — dal file CAD al prototipo fisico in 24h
- Servizio Stampa 3D a Chiasso — ritiro e consegna in giornata nella sede di Chiasso