Perché ripetere meno iterazioni è una priorità B2B
In contesti industriali ogni prototipo fallito si traduce in tempo perso, costi di assemblaggio e ritardi sul prodotto. Gli incastri a scatto (snap-fit) progettati per la stampa 3D richiedono un approccio diverso rispetto allo stampaggio tradizionale: qui intervengono anisotropia del pezzo, finitura superficiale, elasticità locale e variabilità di processo. Questo articolo fornisce regole pratiche di DfAM per ridurre iterazioni e rotture su clip, ganci e alloggiamenti senza promettere valori universali: l’idoneità dipende sempre da geometria, materiale, processo e condizioni d’uso.
Tipologie di snap-fit e quando sceglierle
Conoscere il comportamento meccanico richiesto è il primo filtro di progetto. In fase concettuale, valutate quale tipo di incastro risponde a funzione, assemblaggio e smontaggio. Alcune tipologie comuni utili in stampa 3D:
- Cantilever hook: semplice e adatto ad assemblaggi ad incastro singolo.
- Anello o ramped snap: distribuisce la deformazione su una superficie più ampia.
- Living hinge: zona sottile e flessibile per apertura ripetuta, più delicata sui materiali rigidi.
- Interferenza su profili: utile per fissaggi radiali e per parti cilindriche.
Principi di progetto DfAM applicati agli incastri
Le regole seguenti sono operative e orientate alla riduzione delle prove sul campo:
- Distribuire le deformazioni: evitare spigoli vivi e transizioni brusche che concentrano tensioni. Fillet e rampe smorzano il picco di sollecitazione.
- Dimensionare la zona elastica in proporzione al corpo. Quelle troppo sottili si rompono; quelle troppo massicce richiedono forza eccessiva per l’assemblaggio.
- Prevedere superfici di scorrimento adatte: una finitura troppo rugosa aumenta l’attrito e la probabilità di rottura durante l’inserimento.
- Considerare l’orientamento di stampa: per FDM la resistenza lungo gli strati è diversa rispetto al piano XY; per SLA alcune resine risultano più fragili ma offrono dettagli più fini.
- Definire le tolleranze funzionali, non assolute: specificate gioco, interferenza e limiti di deformazione accettabili per la funzione.
Processo di stampa e implicazioni progettuali
Le scelte di processo influenzano direttamente la geometria valida:
- FDM: vantaggioso per geometrie robuste e parti più spesse. Attenzione a layer adhesion e anisotropia che possono rendere critiche le zone sottoposte a flessione ripetuta.
- SLA/LCD: eccelle nei dettagli e nelle superfici lisce, utile per clip con ganci sottili; molte resine però hanno comportamento più fragile sotto sforzo ciclico.
Per entrambi i processi prevedete abbondanze per la rimozione dei supporti e valutate come il post-processing (lavaggio, polimerizzazione, pulizia meccanica) cambia giochi e finitura.
Materiale e durabilità
La scelta del materiale è funzione del carico, cicli di utilizzo e ambiente (temperatura, agenti chimici). Evitate prescrizioni assolute: usate test su campioni rappresentativi. Considerate anche l’effetto della stampa sulle proprietà: orientamento, densità di infill e parametri di processo modificano resistenza ed elasticità.
Prototipazione rapida e validazione CAD
Per ridurre iterazioni, integrate fase CAD e prototipi rapidi in ciclo serrato:
- Esportate modelli di funzione come STEP per analisi meccaniche preliminari e come STL/mesh per stampa rapida.
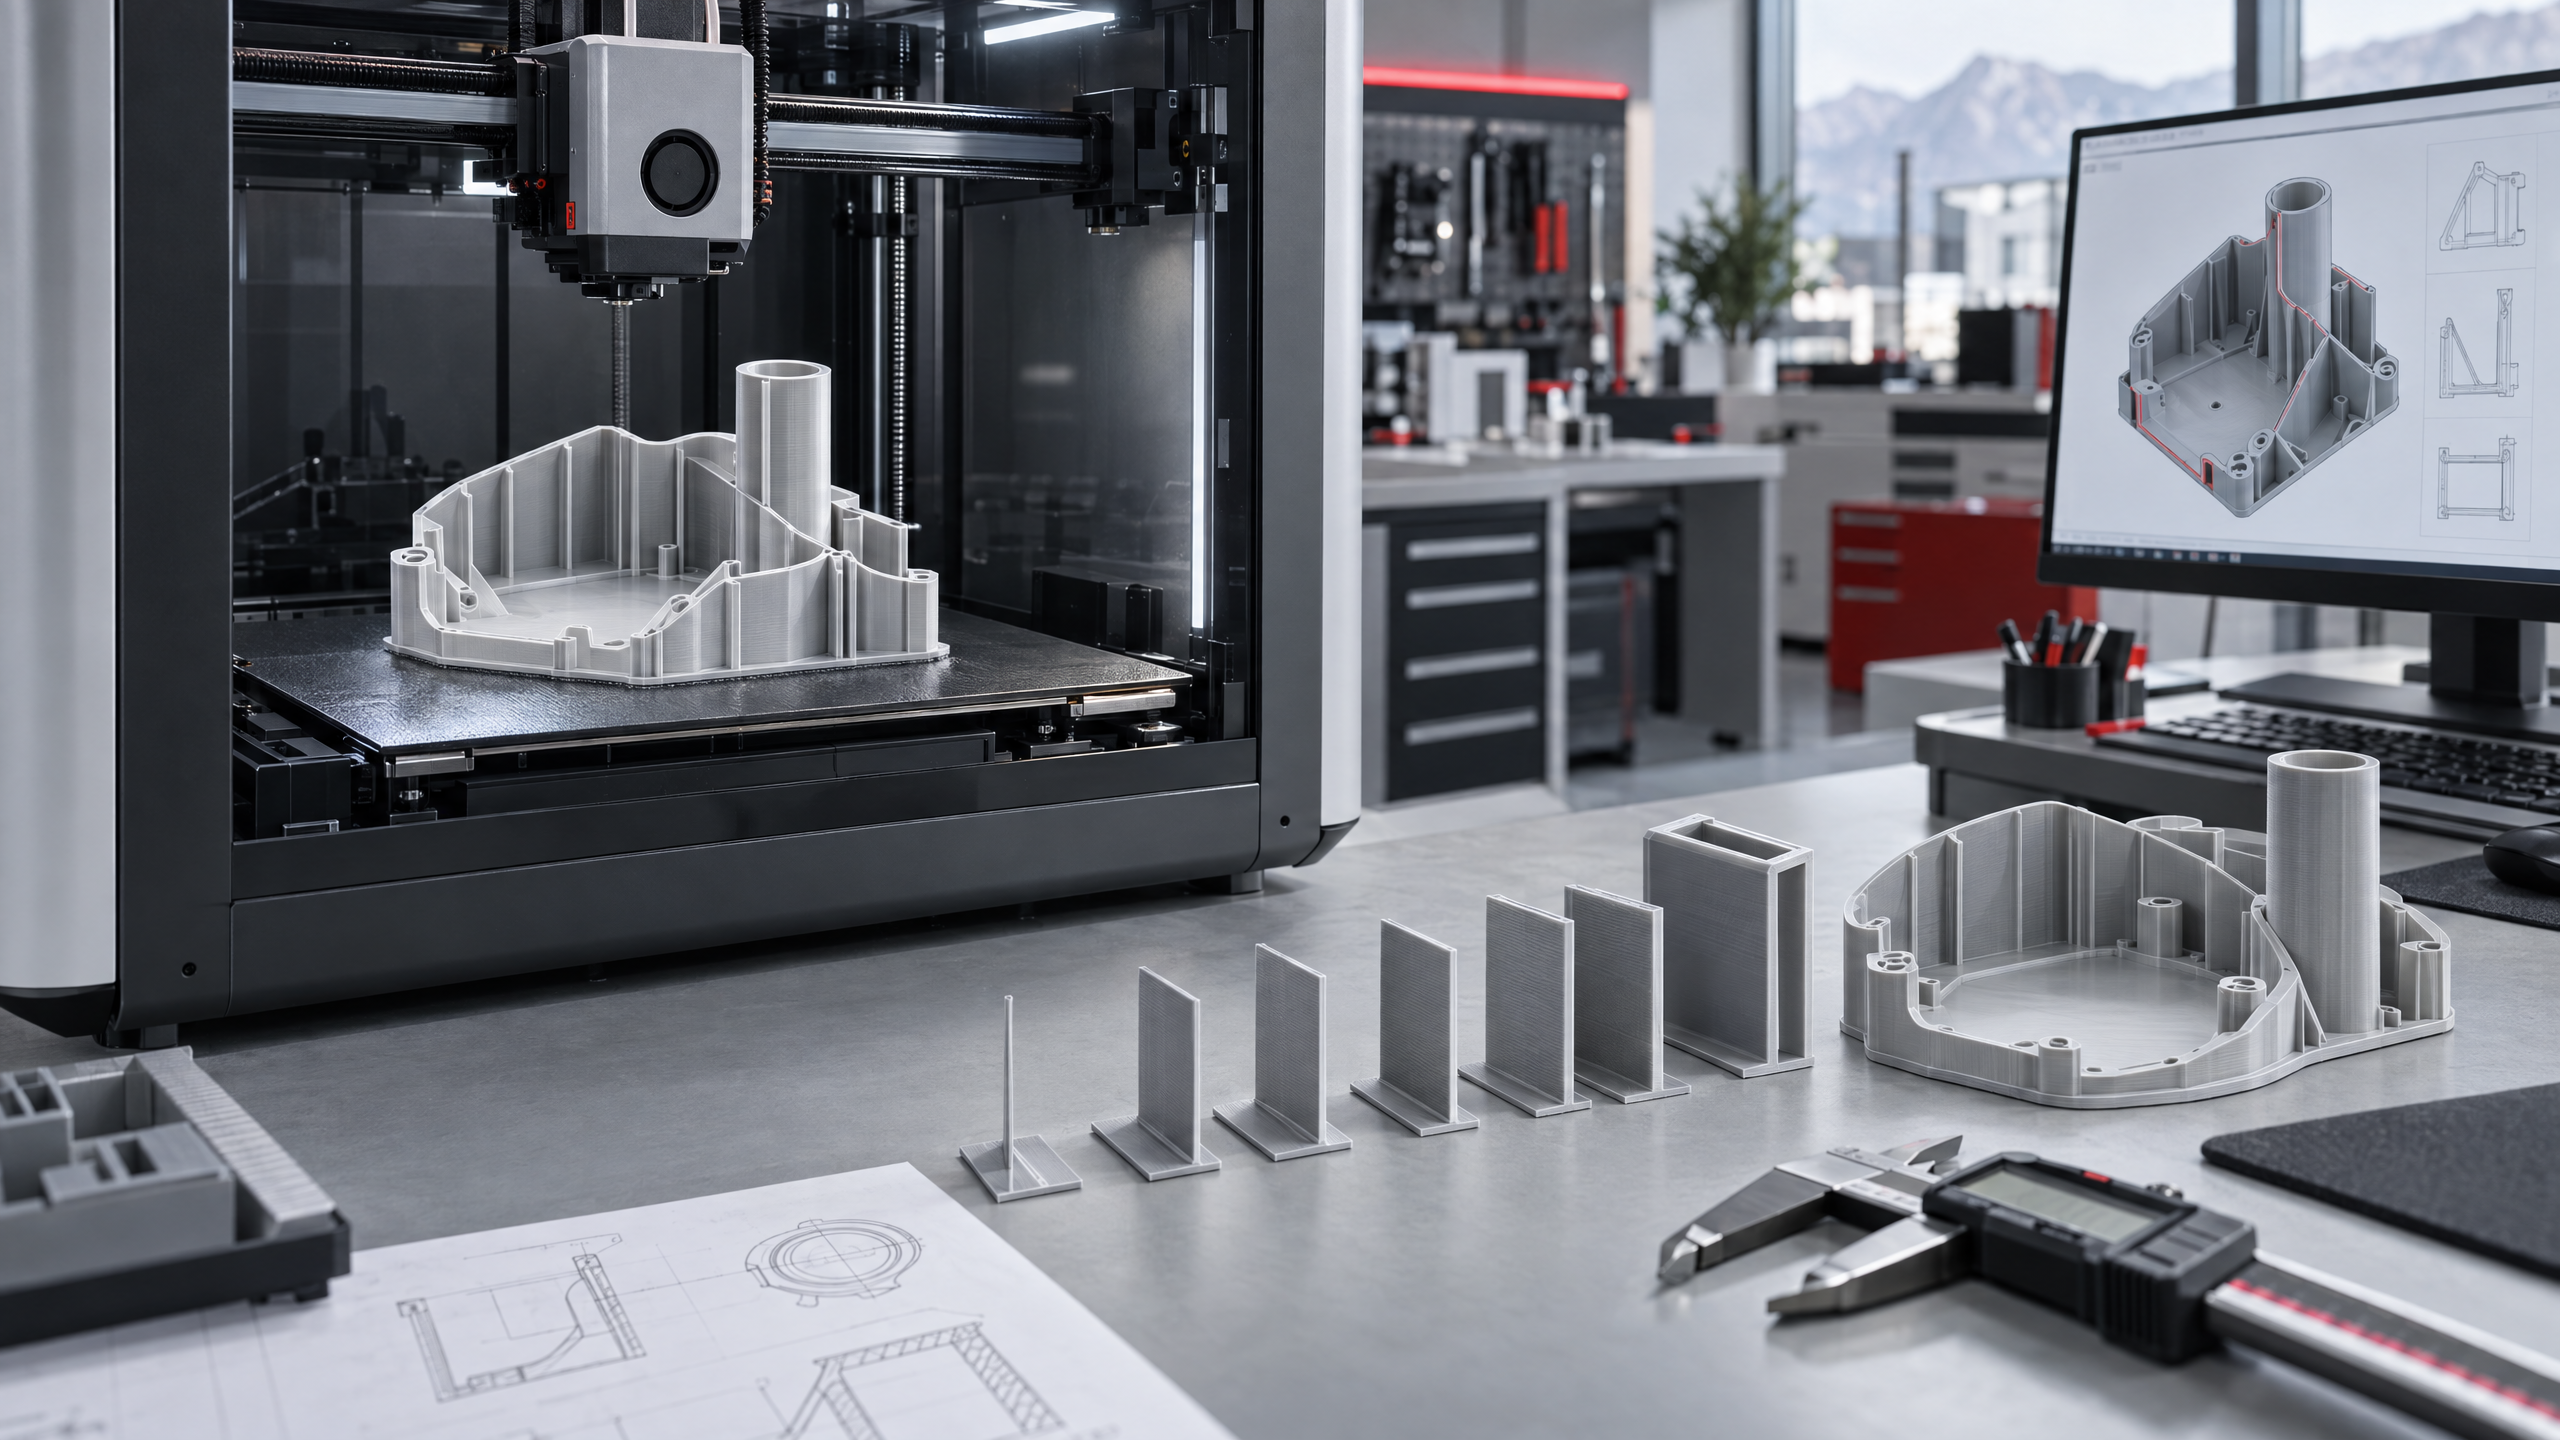
- Costruite campioni funzionali che isolano la zona elastica: provare la clip da sola è più rapido ed economico che stampare l’intero assieme.
- Misurate e registrate le variazioni dimensionali tra CAD e parte stampata per aggiornare i compensi progettuali.
Checklist pratica per ridurre iterazioni e rotture
- Definire la funzione: forza di inserimento, forza di ritenzione, numero di cicli attesi.
- Scegliere la tipologia di snap-fit adeguata alle sollecitazioni.
- Progettare transizioni morbide e evitare concentrazioni di stress.
- Specificare gioco/interferenza funzionale, non tolleranze generiche.
- Selezionare processo e materiale con attenzione all’uso ciclico e all’orientamento di stampa.
- Stampare campioni mirati e aggiornare il CAD con i dati empirici raccolti.
Questa sequenza minimizza il numero di prototipi completi necessari e riduce la probabilità di rotture in fase di pre-serie. Ricordate che alcuni problemi emergono solo dopo migliaia di cicli: pianificate test accelerati quando la funzione lo richiede.
Per una valutazione CAD specifica del vostro snap-fit — controlli di geometria, suggerimenti sul orientamento di stampa e indicazioni per prototipazione mirata — Contatta 3D LabAloise per una valutazione CAD.
Scopri i nostri servizi di stampa 3D in Ticino
- Stampa 3D in Ticino — servizio professionale FDM e SLA per aziende e privati
- Prototipazione Rapida in Ticino — dal file CAD al prototipo fisico in 24h
- Servizio Stampa 3D a Chiasso — ritiro e consegna in giornata nella sede di Chiasso