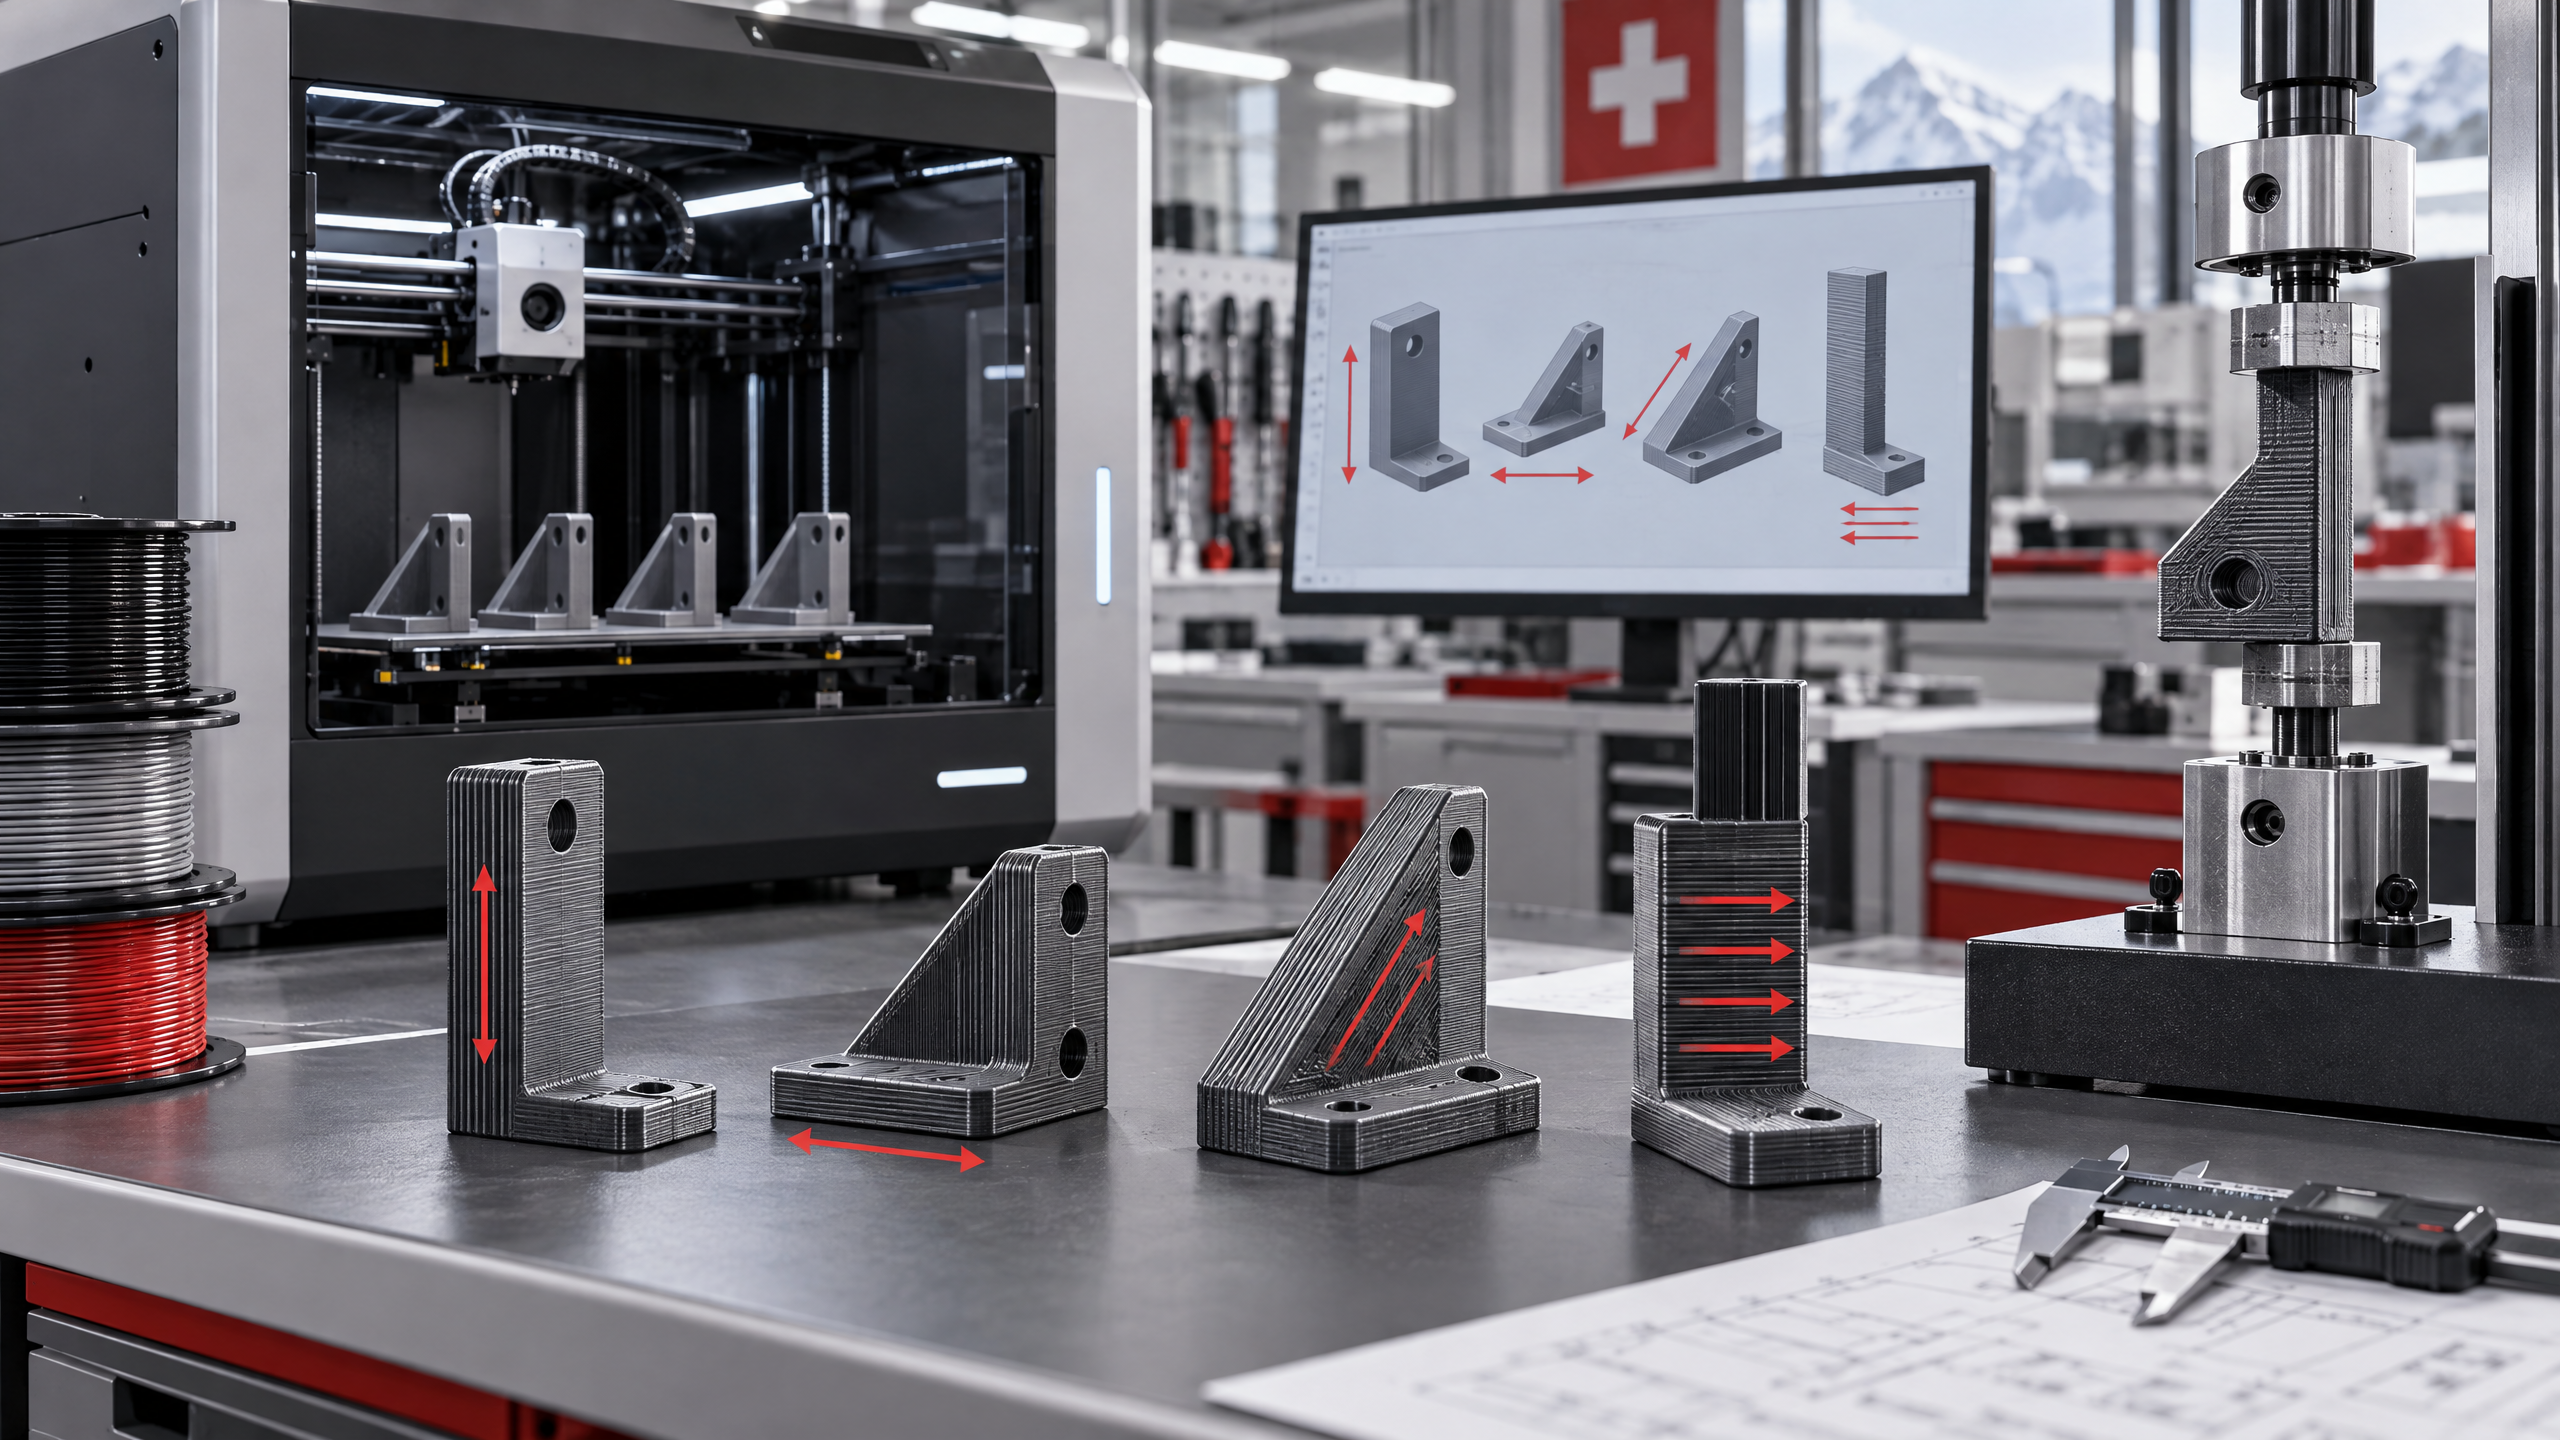
In FDM lo stesso componente può essere resistente, fragile, economico o costoso a seconda di come viene orientato nel volume di stampa. L’orientamento decide la direzione dei layer, la continuità dei perimetri, la quantità di supporto e la posizione delle superfici critiche.
Per scegliere un fornitore non basta chiedere quale materiale utilizza. Occorre verificare se sa collegare direzione del carico, anisotropia, finitura, supporti e criteri di controllo a una specifica strategia di orientamento.
Anisotropia FDM: perché la direzione conta
FDM deposita filamenti in layer successivi. La continuità del materiale nel piano del layer è diversa dal legame tra un layer e quello sopra. Per questo una parte può avere proprietà meccaniche differenti in XY e in Z.
La guida Hubs sull’orientamento riporta che i componenti FDM sono anisotropi e che la resistenza a trazione nel piano XY può essere molto superiore a quella nella direzione Z. Il rapporto effettivo dipende da materiale, temperatura, profilo, geometria e processo; non deve essere trasformato in una garanzia universale.
Partire dal percorso del carico
Trazione
Se una staffa viene tirata, la direzione della forza deve essere valutata rispetto ai layer e ai perimetri. Un orientamento che tende a separare i layer può produrre delaminazione prima che il materiale estruso raggiunga il proprio limite.
Flessione
In una trave o in una staffa soggetta a flessione, le fibre più esterne sono quelle maggiormente sollecitate. Perimetri continui e orientati lungo la zona tesa o compressa possono essere più utili di un semplice aumento dell’infill.
Taglio, perni e snap-fit
Perni, ganci e linguette richiedono attenzione alla direzione in cui il componente viene caricato e deformato. Uno snap-fit che flette attraverso i layer può rompersi già durante il montaggio, anche se la geometria appare corretta in CAD.
Prima del preventivo è utile fornire uno schema con forze, vincoli, cicli di montaggio e temperatura. Un fornitore che riceve solo il file senza funzione d’uso può ottimizzare il pezzo per la stampa, ma non necessariamente per il carico reale.
Orientamento, gusci e infill
L’orientamento cambia la lunghezza e la continuità dei perimetri. La guida Markforged sulla resistenza evidenzia che shells e superfici esterne possono contribuire alla rigidezza più dell’infill, soprattutto nella flessione.
Aumentare l’infill al 100% non corregge automaticamente un orientamento sbagliato. Per una parte funzionale può essere più efficace combinare orientamento, numero di perimetri, spessore dei gusci e infill coerente con la geometria.
- Perimetri: seguono la geometria esterna e possono creare un percorso resistente continuo.
- Infill: sostiene gusci e coperture, ma non sostituisce una corretta direzione dei layer.
- Layer height: influenza dettaglio, tempo e stepping; non va usata da sola come leva per risolvere l’anisotropia.
- Raccordi e nervature: possono ridurre concentrazioni di tensione e accorciare il percorso di carico.
Il compromesso tra resistenza e finitura
La superficie che deve essere liscia o precisa può richiedere un orientamento diverso da quello migliore per il carico. Le superfici superiori e inferiori sono generalmente più uniformi; pareti inclinate mostrano stepping; le superfici a contatto con supporti possono richiedere post-processing.
La scelta deve partire dalla funzione. Una sede di tenuta, una superficie di appoggio e una faccia estetica non hanno lo stesso criterio di accettazione. Se resistenza e finitura sono in conflitto, il fornitore dovrebbe proporre alternative: orientamento diverso, supporti localizzati, sovrametallo per lavorazione o post-processing controllato.
Supporti, tempi e costo di produzione
Orientare una parte per il carico può aumentare supporti e altezza di costruzione. Orientarla per ridurre il tempo può invece esporre una zona critica alla delaminazione o spostare i supporti su una superficie funzionale.
La scelta dell’orientamento incide su:
- volume e materiale dei supporti;
- numero di layer e durata del ciclo;
- lavoro di rimozione e finitura;
- rischio di deformazione o fallimento;
- posizione delle cuciture e qualità delle superfici.
Un preventivo affidabile dovrebbe rendere visibile il compromesso, soprattutto quando due orientamenti producono prezzi diversi ma prestazioni meccaniche non equivalenti.
FDM e resina SLA/LCD: orientamento con obiettivi diversi
In FDM l’orientamento è prima di tutto una decisione meccanica per gestire anisotropia e direzione del carico. In SLA/LCD la resina può offrire un comportamento più uniforme tra layer, ma l’orientamento continua a influenzare supporti, segni, drenaggio, deformazioni durante il distacco e post-curing.
Per una parte in resina, una superficie estetica può essere orientata per ridurre i punti di supporto; per un guscio cavo bisogna considerare fori di drenaggio e lavaggio; per una parte funzionale occorre qualificare resina, esposizione, lavaggio e ciclo di polimerizzazione. Il fornitore deve dichiarare tecnologia e post-processing, non solo il nome commerciale della resina.
Prova comparativa prima della serie
Per una geometria critica chiedere una prova con almeno due orientamenti candidati, mantenendo uguali materiale, macchina e criteri di misura. Il confronto deve includere un elemento rappresentativo del carico, non solo una targhetta o un provino generico.
- misurare le quote funzionali dopo raffreddamento o post-curing;
- controllare la zona di frattura o la deformazione sotto carico;
- registrare orientamento, layer height, perimetri, infill e supporti;
- valutare segni, rugosità e necessità di finitura;
- conservare il campione approvato e la revisione del file.
Uno studio sperimentale pubblicato su Materials ha misurato, per una specifica combinazione di materiale e processo, valori medi di trazione molto diversi tra campioni orientati a 0° e 90°. Il dato dimostra l’importanza della direzione, ma non è una tabella universale per ogni filamento o macchina.
Come valutare il fornitore
La richiesta di offerta dovrebbe includere una domanda esplicita sull’orientamento. Chiedere:
- Carichi: il fornitore ha ricevuto direzione, intensità e tipo di sollecitazione?
- Strategia: quale orientamento e quale motivo tecnico sono stati scelti?
- Profilo: quali nozzle, layer height, perimetri e materiali sono previsti?
- Supporti: dove saranno posizionati e con quale impatto sulla finitura?
- Controlli: quali quote e prove saranno eseguite?
- Ripetibilità: esiste un campione approvato per futuri riordini?
- Limiti: quali proprietà non vengono garantite senza test dedicati?
Un fornitore qualificato non presenta l’orientamento come una scelta automatica dello slicer. Lo tratta come parte della specifica produttiva e segnala quando il componente richiede una modifica CAD, un rinforzo o una tecnologia differente.
Checklist tecnica per il brief
- Qual è la direzione principale del carico?
- Il componente lavora a trazione, flessione, taglio, urto o fatica?
- Quali superfici sono funzionali o estetiche?
- Quali supporti sono accettabili?
- Quali quote devono essere controllate dopo il ciclo completo?
- È previsto un coupon rappresentativo del materiale e del processo?
- Il criterio di accettazione distingue prestazione meccanica e finitura?
Valutazione tecnica del file CAD
Se il componente è soggetto a carichi, cicli di montaggio, flessione o requisiti di finitura, richiedi una valutazione tecnica del file CAD prima della produzione. TechLab Aloise SAGl, Via Maestri Comacini 8, Chiasso, può aiutarti a verificare orientamento, materiale, supporti, perimetri e criteri di accettazione FDM o SLA/LCD. Contattaci tramite il form dedicato.
Fonti: Hubs, How does part orientation affect a 3D print?; Markforged, 3D Printing Settings Impacting Part Strength; Materials, Influence of Printing Orientation on Mechanical Behaviour; Weerg, Orientation in FDM 3D Printing.
Scopri i nostri servizi di stampa 3D in Ticino
- Stampa 3D in Ticino — servizio professionale FDM e SLA per aziende e privati
- Prototipazione Rapida in Ticino — dal file CAD al prototipo fisico in 24h
- Servizio Stampa 3D a Chiasso — ritiro e consegna in giornata nella sede di Chiasso