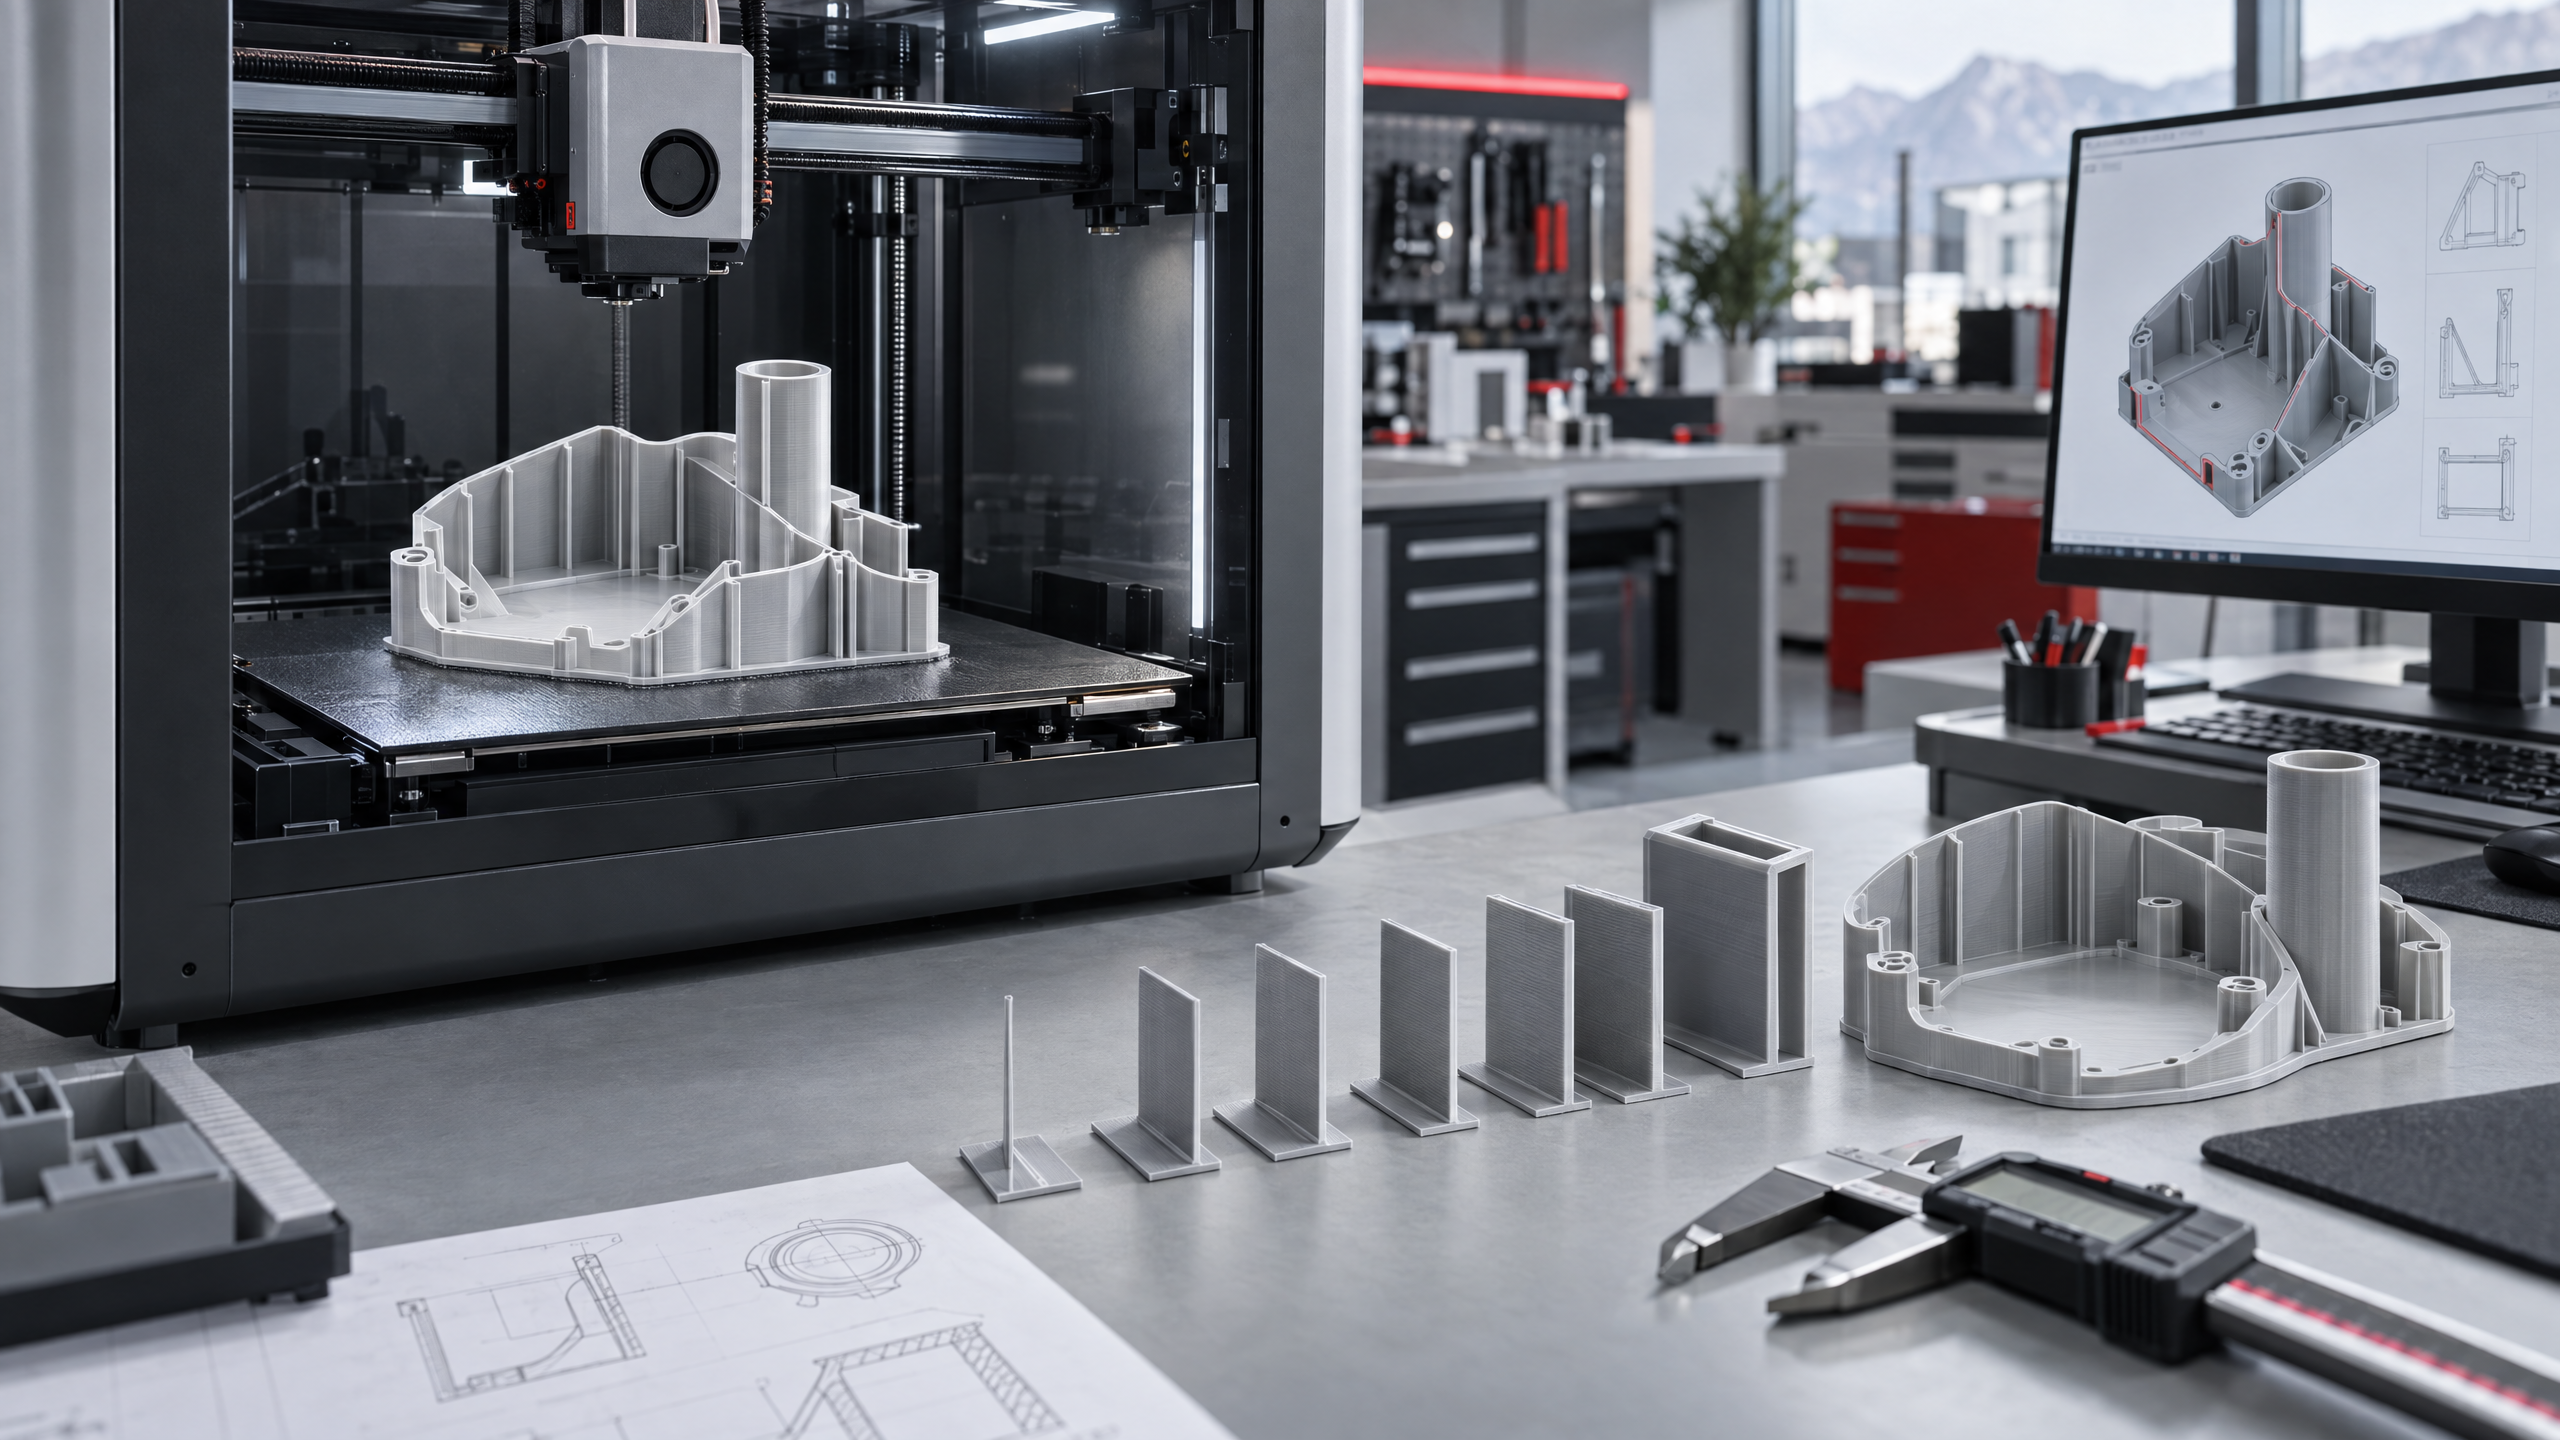
Una parete sottile FDM non è semplicemente una quota piccola nel modello CAD. Il risultato dipende dal diametro del nozzle, dalla larghezza di estrusione, dal numero di perimetri, dal materiale, dall’orientamento e dalla funzione della parte. Una geometria che lo slicer riesce a visualizzare può comunque produrre una parete discontinua, flessibile oltre il previsto o difficile da controllare dimensionalmente.
Per questo, quando si sceglie un fornitore, non basta chiedere lo “spessore minimo stampabile”. Occorre capire se il service distingue tra parete stampabile, parete funzionale e parete strutturale, e se può dimostrare il comportamento sul materiale e sul processo realmente richiesti.
Perché il modello STEP non diventa automaticamente una parete robusta
Il CAD descrive una superficie nominale, mentre FDM costruisce la parte mediante linee estruse sovrapposte. Se lo spessore non è compatibile con la combinazione nozzle-line width, lo slicer può generare una sola linea, ridurre localmente il percorso, lasciare un vuoto o modificare la geometria per renderla stampabile.
Il passaggio da STEP a mesh e poi a toolpath introduce quindi una decisione di processo. Per una parete critica bisogna sapere quale spessore effettivo viene prodotto, quante linee lo compongono e con quale orientamento rispetto ai layer.
Line width, nozzle e numero di perimetri
La line width è la larghezza della traccia di materiale depositata. È normalmente vicina al diametro del nozzle, ma può essere regolata cambiando il rapporto tra portata e velocità. La documentazione Bambu Lab sulla line width indica un intervallo generale di 0,75–1,5 volte il diametro del nozzle, precisando che variazioni eccessive possono peggiorare la qualità.
Con un nozzle da 0,4 mm e una line width di circa 0,4 mm, una parete progettata a 0,8 mm può corrispondere a due perimetri. Tuttavia, questo non significa che 0,8 mm sia sempre sufficiente: temperatura, materiale, altezza layer, velocità, raffreddamento e direzione del carico possono cambiare il comportamento.
Il numero di perimetri è spesso più utile della sola percentuale di infill per rendere robusta una parete. Aumentare i perimetri può migliorare continuità e resistenza locale, ma aggiunge tempo, materiale e possibile accumulo di calore. Un fornitore deve indicare se la modifica proposta è una correzione necessaria o un compromesso opzionale.
Minimo stampabile, minimo funzionale e spessore strutturale
Minimo stampabile
È lo spessore con cui il processo riesce a generare una traccia continua e a completare la geometria senza collassi evidenti. Può essere sufficiente per un mock-up o per un dettaglio visivo, ma non garantisce resistenza o stabilità.
Minimo funzionale
È lo spessore che permette alla parte di svolgere la funzione prevista: mantenere un incastro, guidare un componente, resistere alla manipolazione o conservare una quota dopo il raffreddamento. Deve essere verificato sul caso d’uso e non solo sullo slicer.
Spessore strutturale
Considera carico, durata, temperatura, vibrazioni, urti, creep e anisotropia tra layer. Per una staffa o una dima soggetta a uso ripetuto, lo spessore può dover aumentare oppure essere sostituito da nervature, raccordi o una diversa orientazione.
La guida BigRep sugli spessori per la stampa 3D sottolinea che il valore minimo dipende da materiale, nozzle, temperatura, raffreddamento, geometria e impiego finale. Le tabelle indicative vanno quindi usate per impostare una prova, non come specifica universale.
Materiale e orientamento cambiano il risultato
PLA, PETG, ABS, ASA, TPU e compositi rinforzati non reagiscono allo stesso modo a pareti sottili. Un materiale più rigido può mantenere meglio una forma ma risultare più fragile; un materiale flessibile può richiedere più spessore per evitare deformazioni; un polimero con maggiore ritiro può rendere critica una parete lunga e sottile.
In FDM anche la direzione del carico è determinante. Una parete caricata attraverso l’interfaccia tra layer può avere un comportamento diverso dalla stessa parete caricata lungo i perimetri. L’orientamento deve essere scelto considerando la funzione, la finitura, i supporti e la deformazione termica, non soltanto la superficie più bella.
Geometrie che rendono la parete più affidabile
- Nervature: aumentano la rigidezza localmente senza riempire tutto il volume con materiale.
- Raccordi alla base: riducono la concentrazione di tensione tra parete e fondo.
- Transizioni graduali: evitano passaggi bruschi tra spessori che possono accentuare deformazioni e difetti.
- Smussi e raggi: migliorano la distribuzione del carico e possono ridurre il rischio di rottura.
- Suddivisione: per gusci grandi o pareti sottili può essere più robusto progettare moduli con giunzioni controllate.
La soluzione corretta non è sempre “aggiungere materiale”. Una nervatura ben orientata può migliorare la rigidezza con meno peso e meno tempo di stampa rispetto a una parete uniformemente più spessa.
Coupon e verifica prima della serie
Per una parete critica conviene chiedere un coupon che contenga più spessori e configurazioni: parete singola, due e tre perimetri, una nervatura, una base raccordata e una feature nella direzione del carico. Il coupon deve usare lo stesso materiale, nozzle, layer height, orientamento e profilo previsti per il pezzo.
- misurare lo spessore in più punti e dopo il raffreddamento completo;
- controllare continuità della parete e presenza di vuoti;
- verificare flessione, rottura o delaminazione secondo l’uso previsto;
- confrontare la superficie esterna e i segni dei supporti;
- registrare parametri, lotto del materiale e revisione CAD.
Per un componente destinato a montaggio o carico, una fotografia non è sufficiente. Servono una quota, un criterio di accettazione e un campione conservato o identificabile.
Come valutare il fornitore
Un fornitore affidabile dovrebbe poter spiegare come interpreta pareti sottili nel proprio processo e quali limiti applica a materiale, nozzle e geometria. Nella richiesta di offerta chiedere:
- Processo: quale nozzle e quale line width saranno usati?
- Perimetri: quanti contorni sono previsti e con quale criterio?
- Materiale: il profilo è qualificato per la marca, il colore o il lotto?
- Orientamento: la parete è allineata al carico o alla direzione funzionale?
- DfAM: il fornitore propone nervature, raggi o modifiche solo dopo approvazione?
- Controllo: come vengono misurati spessore, planarità e deformazione?
- Limiti: quali caratteristiche vengono dichiarate non garantite?
La guida Protolabs su pareti sottili e piccoli gap ricorda che la valutazione dipende insieme da processo, materiale, geometria e orientamento. Un service competente deve quindi proporre una soluzione motivata, non una soglia numerica scollegata dal pezzo.
Checklist per il brief tecnico
- La parete è decorativa, funzionale o strutturale?
- Il carico e la temperatura di esercizio sono indicati?
- Sono definiti materiale, nozzle, line width e numero di perimetri?
- Il file STEP conserva correttamente spessori e raccordi?
- È previsto un coupon o un primo articolo?
- La misura dello spessore è associata a punti e tolleranze?
- Il preventivo distingue eventuali modifiche DfAM da semplici ottimizzazioni?
- Il fornitore documenta materiale, profilo e revisione del file?
Valutazione tecnica del file CAD
Se il tuo componente contiene pareti sottili, gusci, nervature o superfici leggere, richiedi una valutazione tecnica del file CAD prima della produzione. TechLab Aloise SAGl, Via Maestri Comacini 8, Chiasso, può aiutarti a verificare spessori, orientamento, materiale, coupon e criteri di accettazione FDM. Contattaci tramite il form dedicato.
Fonti: BigRep, Designing Wall Thickness for 3D Printing; Bambu Lab Wiki, Line Width; Protolabs, Thin Walls and Small Gaps; AON3D, Design For Additive Manufacturing Guide.
Scopri i nostri servizi di stampa 3D in Ticino
- Stampa 3D in Ticino — servizio professionale FDM e SLA per aziende e privati
- Prototipazione Rapida in Ticino — dal file CAD al prototipo fisico in 24h
- Servizio Stampa 3D a Chiasso — ritiro e consegna in giornata nella sede di Chiasso