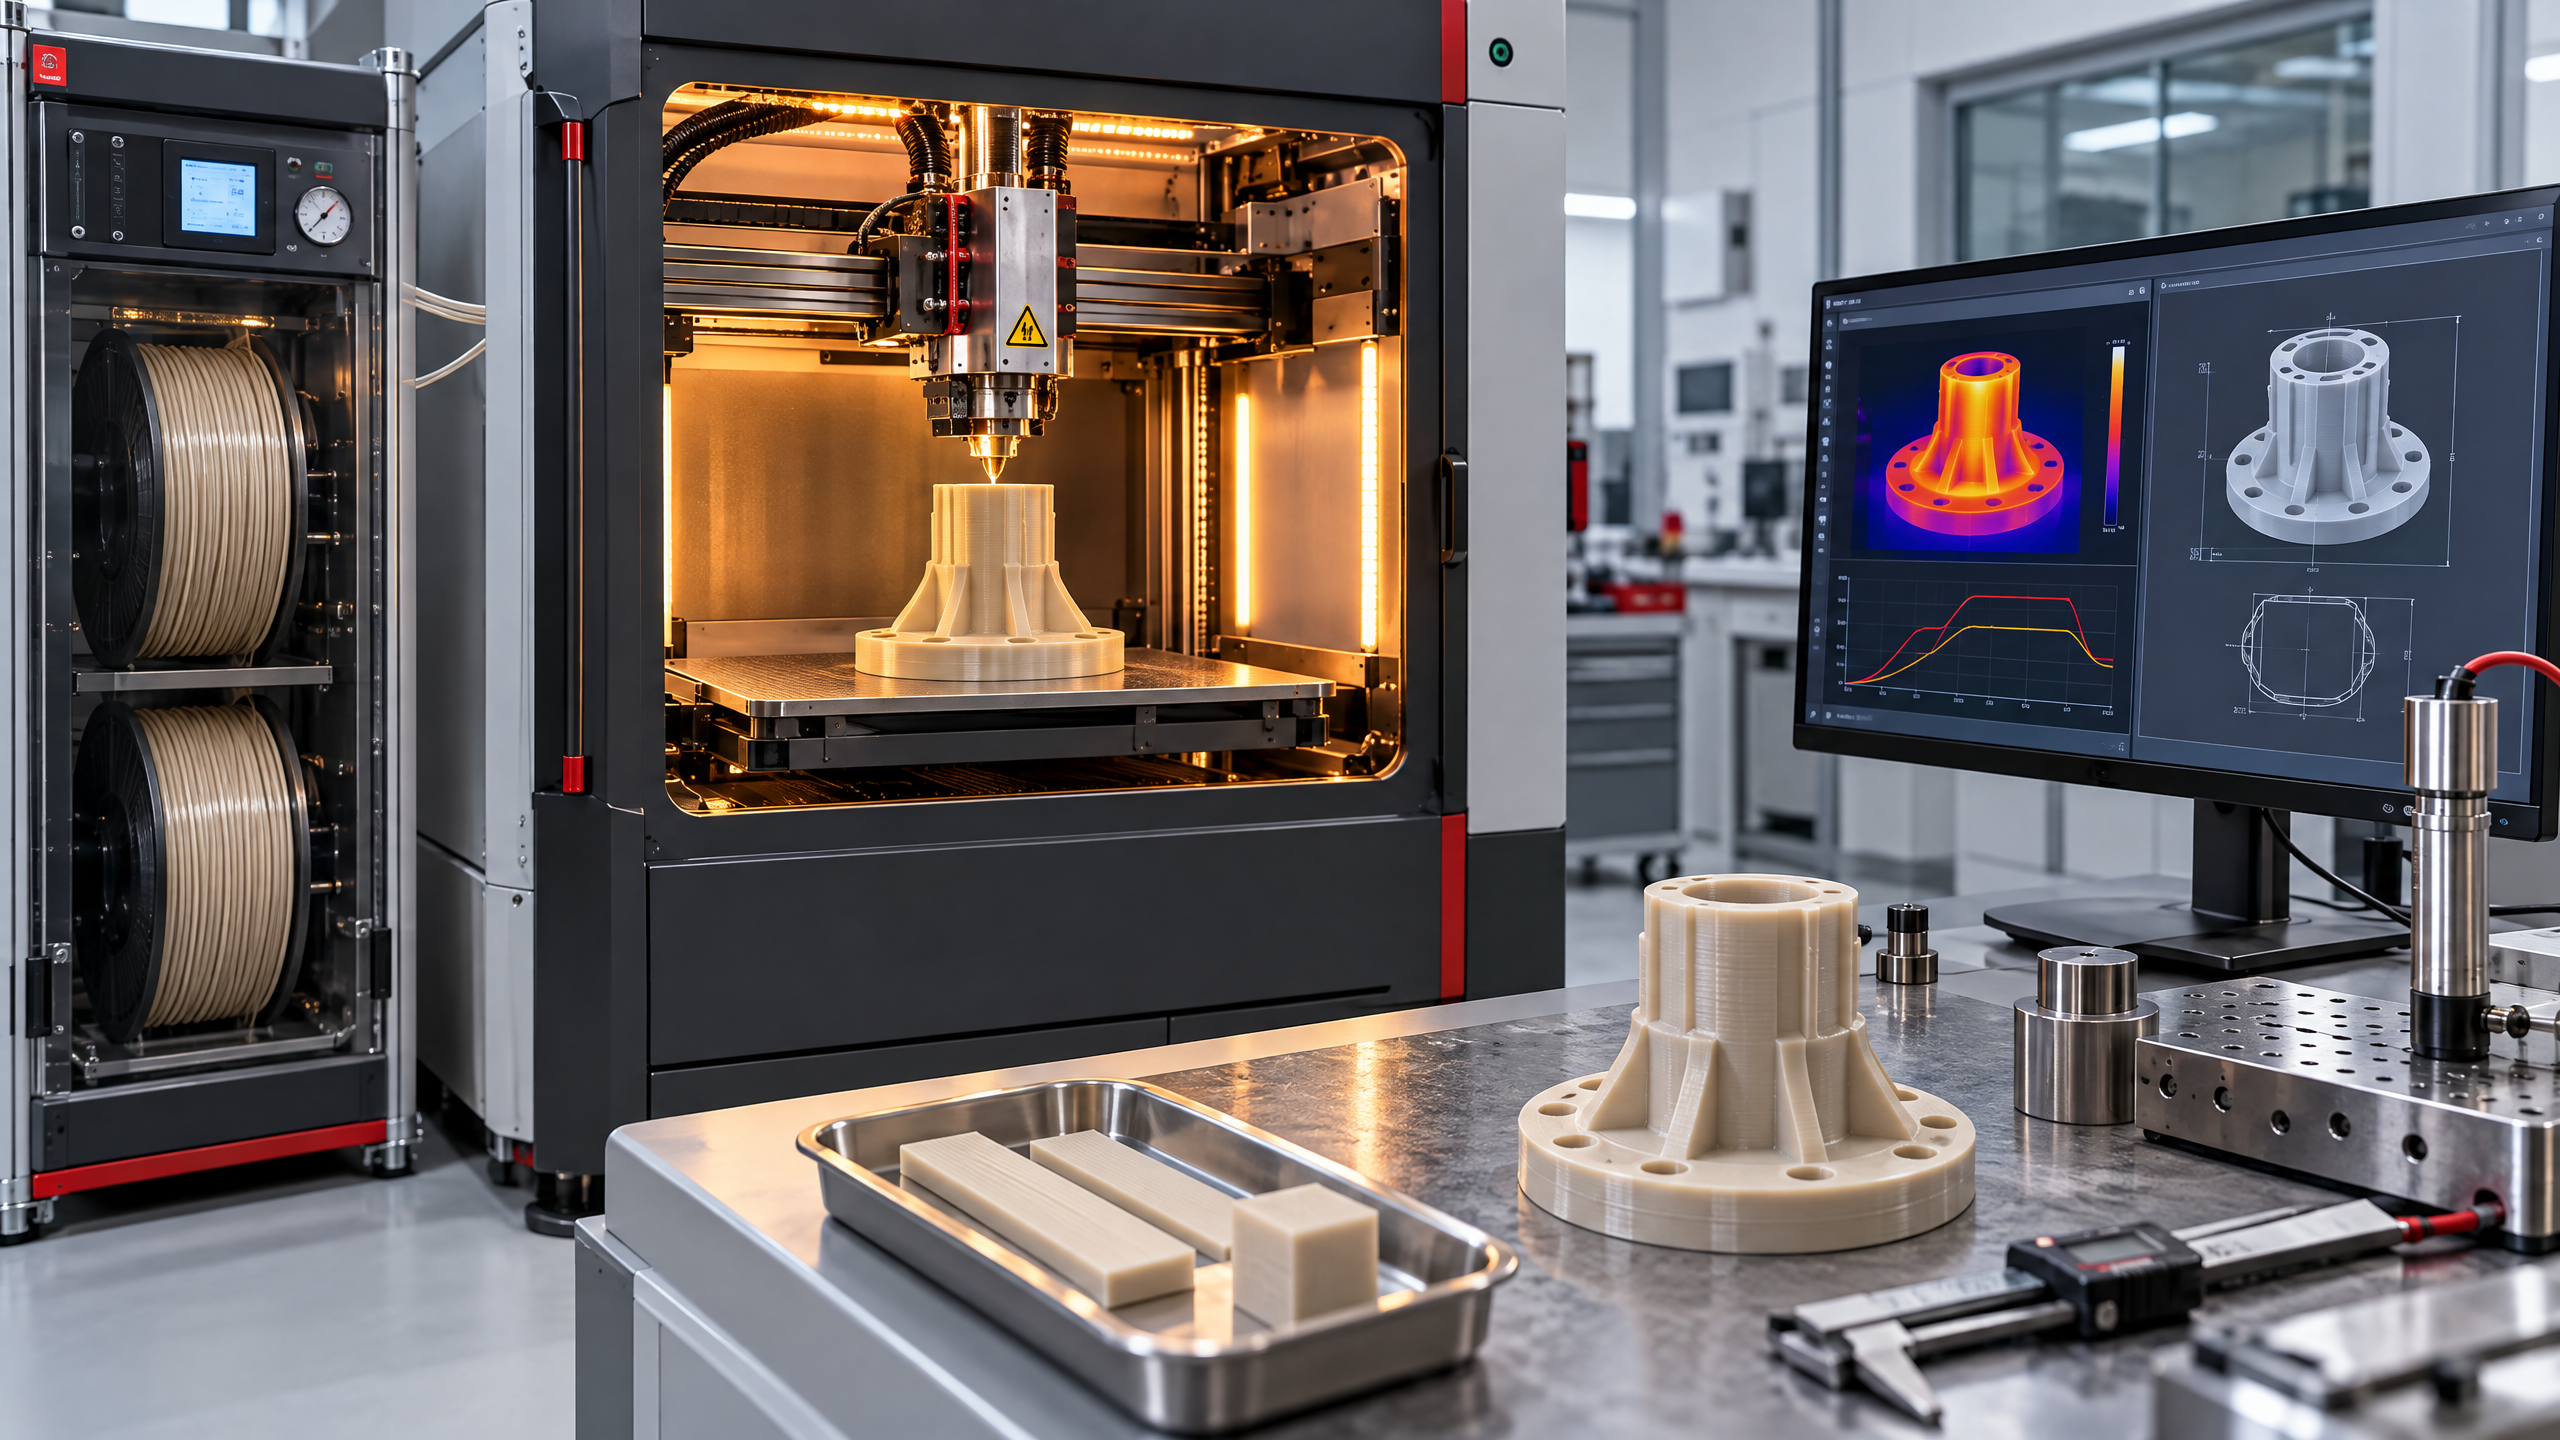
Stampare PEEK in FDM non significa soltanto raggiungere una temperatura elevata al nozzle. Il risultato dipende da camera, letto, controllo termico, cristallizzazione, essiccazione, materiale, orientamento e capacità di misurare il pezzo. Un fornitore che propone PEEK senza descrivere questi elementi non sta ancora dimostrando una qualifica industriale.
Il PEEK è un polimero semicristallino ad alte prestazioni. La sua lavorazione richiede un processo più vicino a una trasformazione termica controllata che a una semplice stampa di filamento. Prima di ordinare un componente, occorre distinguere la capacità dichiarata della macchina dalla capacità dimostrata sul materiale e sulla geometria reali.
Perché il PEEK è difficile da stampare in FDM
Durante la deposizione il PEEK attraversa una storia termica complessa. Il materiale viene fuso, depositato, raffreddato e può cristallizzare. Se la temperatura cambia troppo rapidamente tra layer e camera, aumentano contrazione differenziale, tensioni residue, warping e rischio di delaminazione.
La guida AON3D sulla cristallizzazione del PEEK evidenzia che la fase semicristallina influenza proprietà meccaniche, termiche e chimiche. La parte non è quindi definita soltanto dalla forma CAD: anche lo stato del polimero dopo il ciclo di stampa fa parte della specifica.
La macchina deve essere qualificata, non solo “compatibile”
Hotend e sensori
Le guide AON3D riportano per il PEEK un intervallo indicativo di estrusione nell’ordine di 365–440 °C, da verificare sempre sul datasheet del grado utilizzato. Serve un hotend all-metal, un sensore adatto e una potenza sufficiente a mantenere la temperatura durante la portata reale. Una macchina che raggiunge il valore per pochi secondi non è equivalente a una macchina che lo mantiene per molte ore.
Camera e letto
Una camera chiusa passiva non equivale a una camera attivamente riscaldata. Secondo la documentazione AON3D, temperature di camera e letto intorno o superiori a 133 °C possono essere necessarie per favorire la cristallizzazione in situ del PEEK. Il requisito effettivo dipende da grado, geometria e processo, ma deve essere dimostrato con registrazioni e non con una semplice targhetta.
Uniformità termica
Picchi di temperatura e punti freddi possono produrre cristallinità e contrazione non uniformi. Il fornitore dovrebbe conoscere la distribuzione termica nella camera, la posizione del pezzo e l’effetto del flusso d’aria. La temperatura letta da un singolo sensore non descrive necessariamente quella della parte.
Essiccazione e gestione del filamento
Il PEEK deve essere mantenuto asciutto prima e durante la stampa. Umidità e contaminanti possono causare difetti di estrusione, vuoti e variabilità della superficie. La guida Weerg sul PEEK sottolinea l’importanza di stoccaggio asciutto, temperatura stabile e controllo del sistema di estrusione.
Per una qualifica chiedere tempo e temperatura di essiccazione, metodo di conservazione, lotto, tempo trascorso fuori dal dryer e condizioni durante il ciclo. “Filamento nuovo” non è una condizione di processo sufficiente se la bobina è stata esposta all’ambiente.
Nozzle, abrasione e contaminazione
Il PEEK non caricato richiede una configurazione diversa da un grado PEEK-CF o PEEK-GF. Le fibre e i riempitivi abrasivi possono consumare rapidamente un nozzle non adatto, alterando diametro effettivo e portata. Il cambio di nozzle deve essere registrato perché modifica line width, pressione e risultato dimensionale.
La pulizia dell’estrusore è altrettanto importante. Residui carbonizzati o materiale di un lotto precedente possono produrre punti scuri, inclusioni e instabilità del flusso. Un fornitore qualificato dovrebbe avere una procedura di pulizia e una regola per separare materiali incompatibili.
Crystallizzazione in situ o annealing?
La cristallizzazione in situ avviene durante la stampa in una camera adeguatamente calda. L’annealing può essere usato dopo una stampa eseguita a camera più fredda, ma la trasformazione amorfo-semicristallina comporta variazioni di volume e può deformare la geometria.
La guida AON3D sui requisiti PEEK descrive il compromesso: l’annealing può aumentare cristallinità e uniformità, mentre la cristallizzazione in situ tende a preservare meglio la stabilità dimensionale. La scelta deve dipendere da tolleranze, proprietà richieste e capacità di misurare il post-processo.
Nel preventivo chiedere sempre se il pezzo sarà amorfo, semicristallino o sottoposto ad annealing, quali deformazioni sono attese e come verranno compensate. Il termine “PEEK stampato” senza stato del materiale e ciclo termico è incompleto.
Geometria e orientamento nel PEEK
Il PEEK richiede DfAM specifico. Pareti lunghe, basi estese, angoli vivi e variazioni brusche di sezione amplificano tensioni e warping. L’orientamento deve considerare contemporaneamente carico, adesione tra layer, superficie funzionale, supporti e direzione della contrazione.
- Raccordi: riducono concentrazioni di tensione e transizioni termiche locali.
- Nervature: possono aumentare rigidezza senza rendere uniforme una base eccessivamente massiccia.
- Sezioni: variazioni graduali aiutano a limitare deformazioni differenziali.
- Orientamento: deve allineare il carico alla direzione più robusta senza creare supporti o vincoli termici critici.
- Compensazioni: devono essere basate su misure del processo, non su fattori generici copiati da un altro grado.
Quale prova chiedere prima della produzione
Per un componente critico chiedere un coupon o un primo articolo prodotto con lo stesso materiale, nozzle, camera, letto, orientamento e ciclo termico. Il coupon dovrebbe comprendere elementi per valutare adesione interlayer, deformazione, stabilità dimensionale e comportamento nella direzione del carico.
- misurare quote prima e dopo eventuale annealing;
- registrare temperatura di nozzle, letto e camera durante il ciclo;
- controllare planarità, warping e ovalizzazione;
- valutare adesione Z e proprietà nella direzione funzionale;
- identificare lotto, essiccazione, profilo e revisione CAD;
- definire un campione approvato per il riordino.
Le proprietà riportate dal produttore del materiale non sostituiscono la verifica del pezzo. La pagina Victrex su PEEK e filamenti PAEK identifica tra le sfide della fusione di filamento la resistenza in Z, l’adesione interlayer, la cristallinità coerente e la stabilità dimensionale.
Come verificare se il fornitore è realmente qualificato
La richiesta di offerta dovrebbe includere domande che separano l’esperienza reale dal semplice accesso a una macchina:
- Macchina: quali temperature può mantenere per l’intero ciclo e con quale uniformità?
- Materiale: quale grado e quale lotto saranno usati?
- Essiccazione: come viene asciugato e conservato il filamento?
- Ciclo: è prevista cristallizzazione in situ o annealing?
- Hardware: quale nozzle e quale sensore sono installati?
- Controllo: come vengono verificate quote, warping e adesione interlayer?
- Tracciabilità: il profilo può essere congelato per i riordini?
- Limiti: quali tolleranze o proprietà richiedono un test dedicato?
Un fornitore qualificato può mostrare un coupon, un report di processo o una procedura. Non deve promettere automaticamente che il PEEK sostituirà un metallo o che una quota sarà ripetibile solo perché la macchina è classificata per alte temperature.
Checklist per la richiesta di offerta
- Il requisito distingue temperatura continua, picchi e carico?
- È indicato lo stato del PEEK dopo stampa e post-processo?
- Sono definiti orientamento, tolleranze e direzione del carico?
- Il fornitore ha indicato nozzle, camera, letto e profilo?
- È previsto un coupon rappresentativo?
- Le misure sono eseguite dopo il ciclo termico completo?
- Materiale, lotto, essiccazione e revisione CAD sono tracciati?
Valutazione tecnica del file CAD
Se stai valutando un componente in PEEK FDM per temperatura, chimica, usura o carico elevato, richiedi una valutazione tecnica del file CAD prima della produzione. TechLab Aloise SAGl, Via Maestri Comacini 8, Chiasso, può aiutarti a verificare fattibilità, orientamento, ciclo termico, materiale, tolleranze e piano di prova. Contattaci tramite il form dedicato.
Fonti: AON3D, PEEK 3D Printing Guide; AON3D, PEEK Printing Temperatures; Weerg, PEEK Guide; Victrex, PEEK & PAEK Polymer Filaments.
Scopri i nostri servizi di stampa 3D in Ticino
- Stampa 3D in Ticino — servizio professionale FDM e SLA per aziende e privati
- Prototipazione Rapida in Ticino — dal file CAD al prototipo fisico in 24h
- Servizio Stampa 3D a Chiasso — ritiro e consegna in giornata nella sede di Chiasso