Il dolore tecnico: ridurre i grammi senza ridurre il costo
Quando un ufficio tecnico vuole abbassare il costo della stampa 3D, la prima reazione è spesso ridurre infill, pareti o qualità superficiale. Questo approccio può generare un falso risparmio: una parte troppo debole richiede una ristampa, una finitura più lunga o un intervento manuale aggiuntivo. Il risultato è un costo per parte (CPP) superiore, pur avendo consumato meno materiale nel singolo job.
Il CPP non è il prezzo del filamento o della resina. È il costo totale del build, diviso per il numero di parti conformi e utilizzabili prodotte. Per ottimizzarlo occorre pianificare lotti, occupazione della macchina, supporti, post-processo e rischio di fallimento come un unico sistema.
Il modello corretto: costo del build, non costo del materiale
Un modello pratico per stimare il costo totale deve includere materiale del componente e dei supporti, tempo macchina, energia, preparazione del file, manodopera, manutenzione, post-processing, controllo qualità e una quota realistica di fallimenti/ripetizioni. Limitarsi ai grammi stimati dallo slicer nasconde costi che diventano rilevanti in serie corte e produzioni ripetitive.[1]
La formula operativa è semplice:
CPP = (Materiale + Tempo macchina + Energia + Lavoro + Post-processo + Manutenzione + Quota scarti) / Parti conformi
La parola chiave è conformi: una parte stampata che non supera controllo dimensionale, montaggio o test funzionale non contribuisce a ridurre il costo per parte.
Le quattro leve che modificano davvero il CPP
| Leva | Errore frequente | Azione tecnica |
|---|---|---|
| Utilizzo della camera | Avviare job poco popolati per urgenze non pianificate | Raggruppare parti compatibili per materiale, profilo e data richiesta; riempire il build senza ostacolare qualità o accessibilità |
| Orientamento e supporti | Minimizzare l’altezza ignorando finitura e superfici funzionali | Confrontare più orientamenti considerando tempo, supporti, deformazione, finitura e lavoro di rimozione |
| Pareti e infill | Usare infill alto uniforme per “sicurezza” | Concentrare la robustezza in pareti, nervature e zone sollecitate; usare densità interna coerente con il carico |
| Rischio di fallimento | Inserire insieme modelli lunghi e non validati | Separare parti sperimentali da lotti ripetitivi e usare parametri già qualificati per le produzioni critiche |
FDM: infill e pareti devono lavorare insieme
In FDM, pareti esterne, top/bottom layers e infill hanno ruoli differenti. Aumentare indiscriminatamente l’infill non è sempre il modo più efficiente per ottenere rigidezza; in molti casi le pareti e le nervature progettate nel CAD offrono un contributo strutturale più utile, con maggiore controllo sulle zone funzionali. Al contrario, pareti più spesse aumentano materiale e tempo, quindi vanno definite sul requisito meccanico e non su un’impostazione standard.[2]
Per componenti in PA-CF, PETG-CF o altri polimeri tecnici, il risparmio non deve compromettere l’adesione tra layer, la tenuta degli inserti o la stabilità della quota. Il file STEP va quindi rivisto con logica DfAM: eliminare volumi non funzionali, aggiungere nervature mirate, progettare fori e sedi con le tolleranze corrette e orientare la parte secondo i carichi principali.
SLA/LCD: il nesting deve includere anche il post-processing
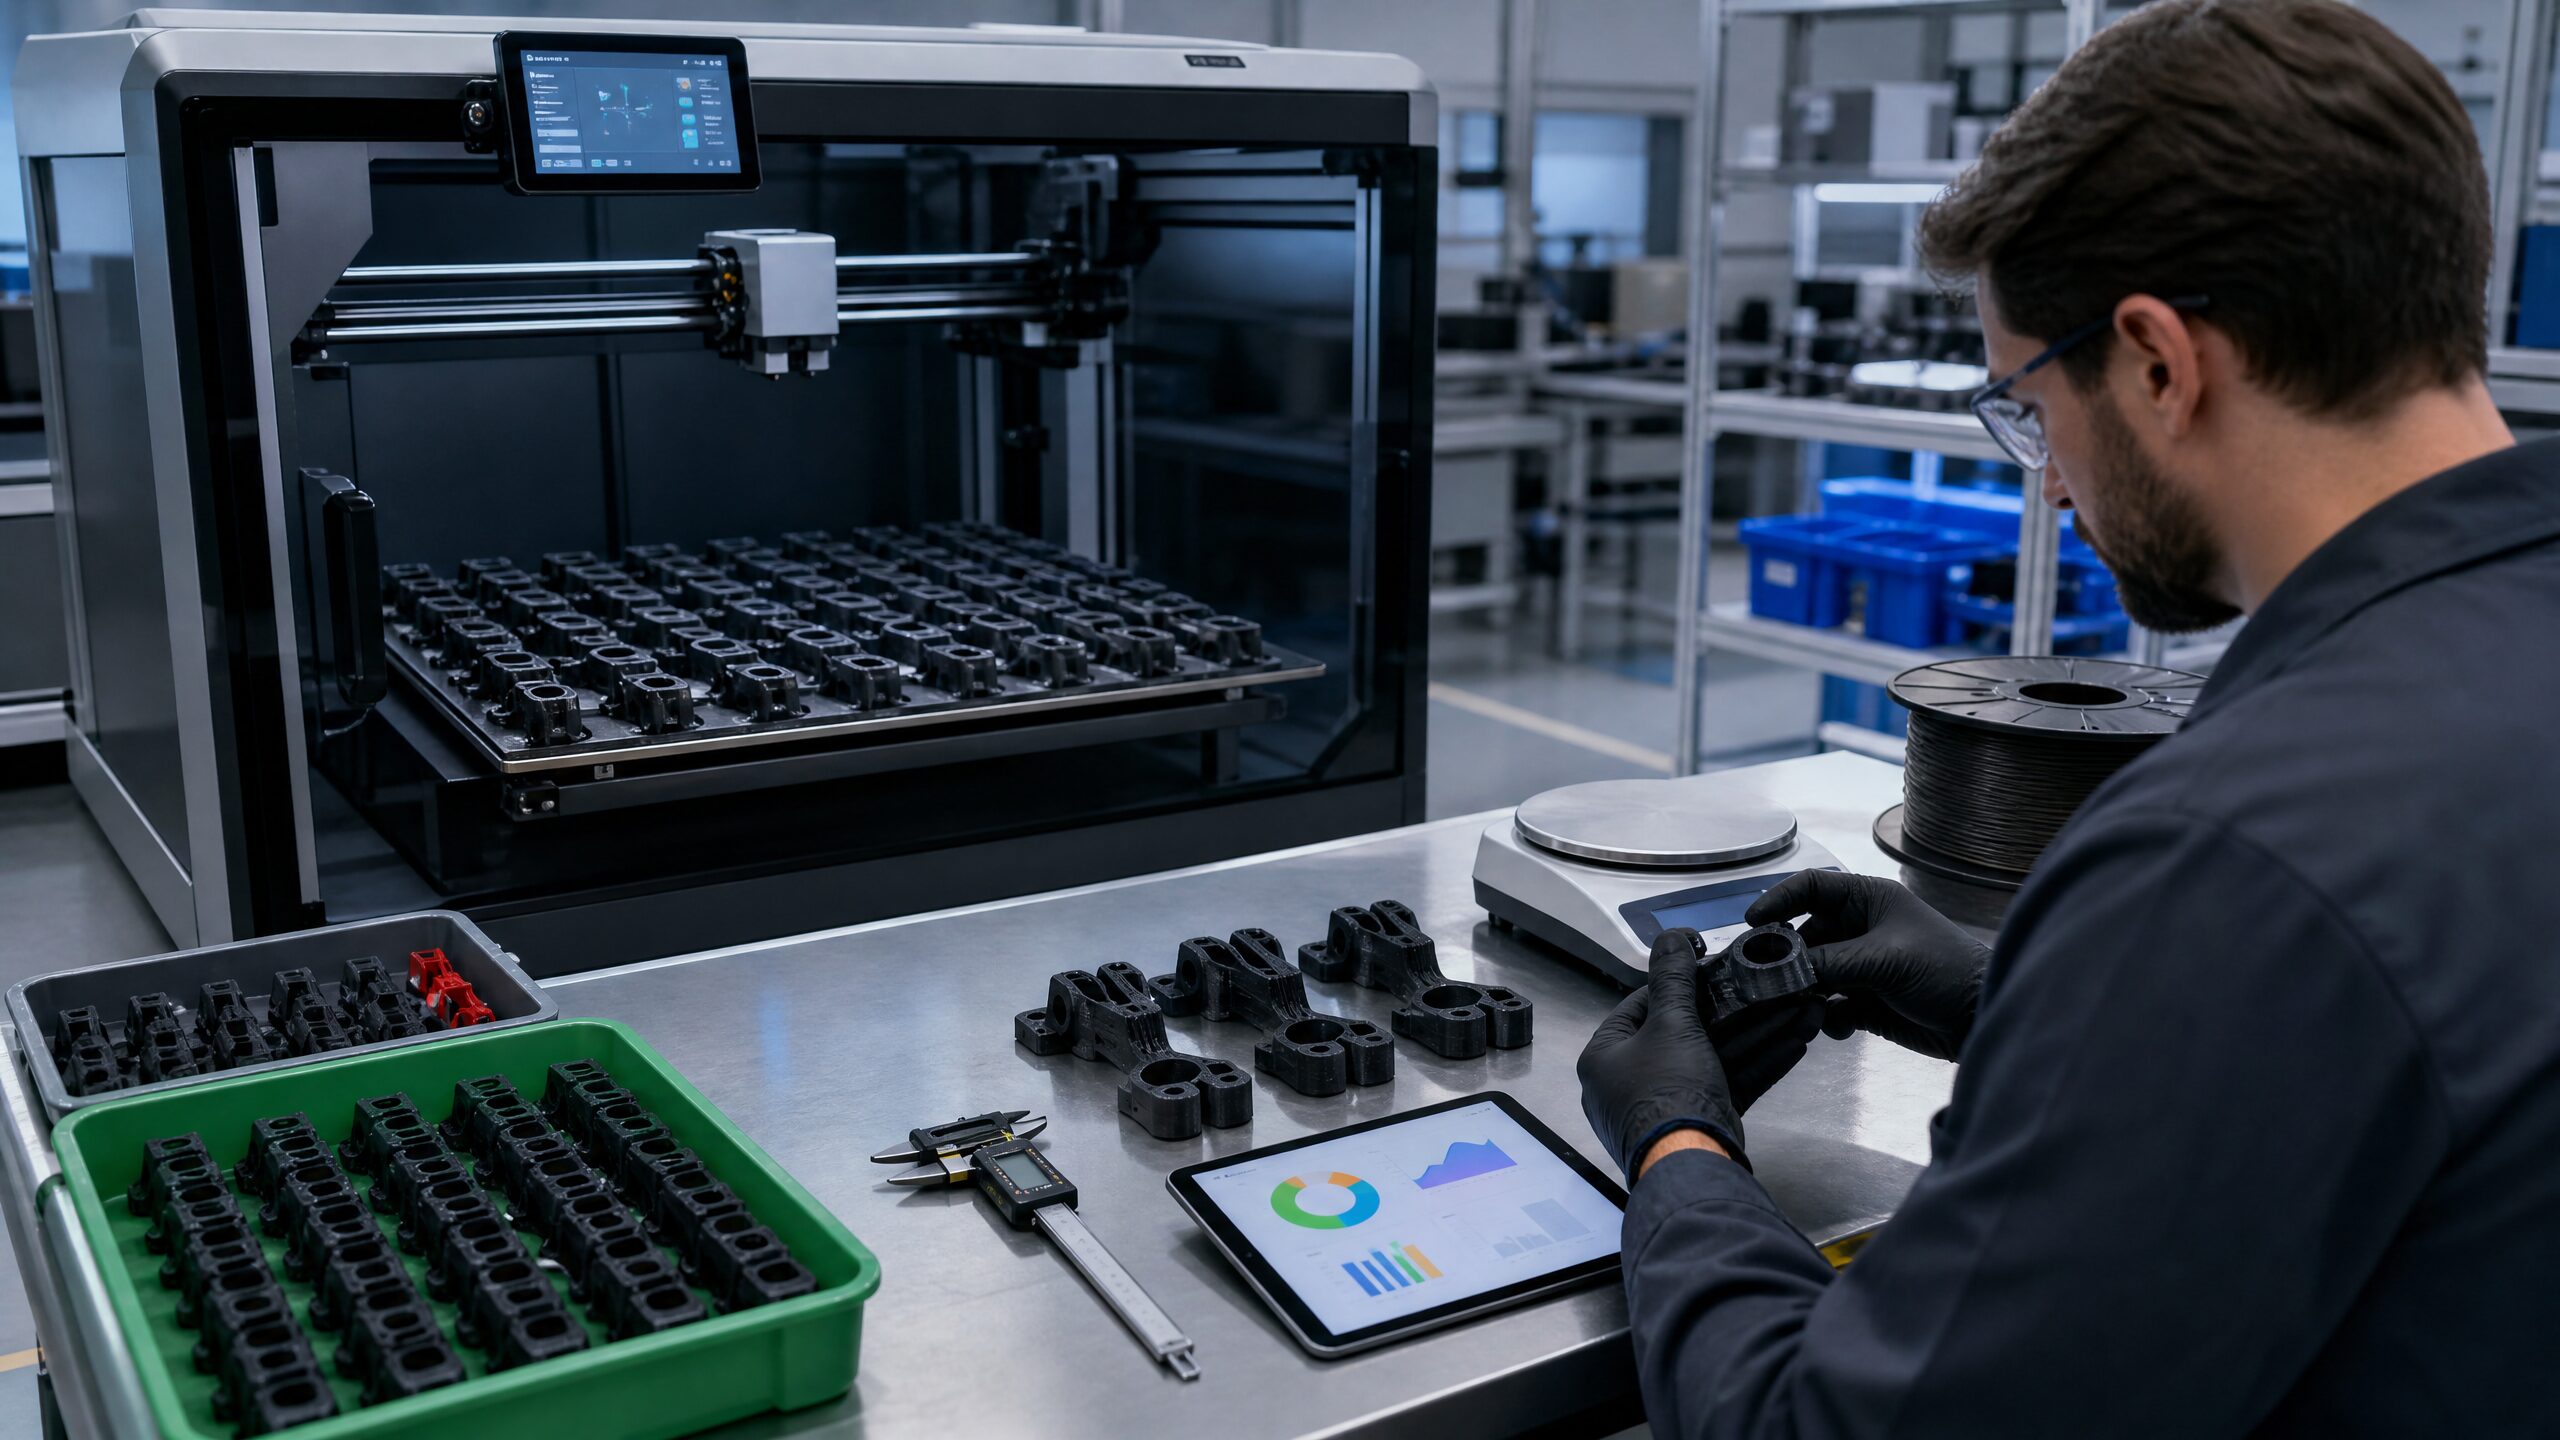
Per SLA/LCD, un piano affollato può distribuire i costi fissi di lavaggio e curing su più componenti, ma aumenta la complessità di supporti, rimozione e ispezione. Il nesting efficace non massimizza soltanto il numero di pezzi sul piano: mantiene distanze adatte al flusso della resina, rende accessibili supporti e cavità, e raggruppa parti con lo stesso ciclo di lavaggio e post-curing.
La pianificazione deve inoltre considerare il materiale. Mescolare nello stesso workflow resine con cicli di post-processing incompatibili può creare rilavorazioni, contaminazioni o perdita di tracciabilità. Il risparmio nasce dalla standardizzazione di lotti compatibili, non dal semplice riempimento della piattaforma.
Come pianificare un lotto produttivo in cinque passaggi
- Classificare le parti: separare prototipi sperimentali, ricambi urgenti e produzioni ripetitive.
- Raggruppare per compatibilità: materiale, colore, ugello, profilo di slicing, finitura e data di consegna.
- Confrontare scenari di build: valutare più combinazioni di orientamento, numero pezzi, supporti e tempo macchina.
- Inserire il controllo qualità nel CPP: definire quote da controllare, tempo di post-processo e criterio di accettazione prima della stampa.
- Registrare lo storico: archiviare file STL/STEP, parametri, tasso di successo e tempi effettivi per aggiornare preventivi e pianificazione futura.
Conclusione: il lotto più economico è quello che produce parti utilizzabili
Ridurre il costo per parte significa aumentare l’efficienza dell’intero build, non comprimere una sola variabile. Un lotto ben pianificato combina geometrie valide, materiali compatibili, parametri stabili, occupazione della macchina e controlli proporzionati al rischio. In questo modo materiale, tempo e manodopera vengono distribuiti su parti conformi, senza trasferire il costo a scarti e rilavorazioni.
Vuoi stimare e ridurre il costo per parte di una produzione FDM o SLA/LCD? Inviaci il file CAD in formato STEP o STL, quantità, materiale desiderato, finitura e requisiti dimensionali. I nostri tecnici valuteranno strategia di nesting, orientamento e processo per ottimizzare affidabilità e costo totale. Contattaci tramite il nostro form dedicato per una valutazione tecnica del tuo progetto.