Perché la scelta conta: contesto applicativo e obiettivi
Quando si seleziona un composito rinforzato per componenti di produzione — staffe, attrezzature di presa, dime non portanti o supporti per macchine — la scelta tra PA-CF e PPA-CF incide su comportamento meccanico, stabilità alle temperature di processo, finitura superficiale e sul rischio di dover sovradimensionare le parti per sicurezza.
Rigidità e comportamento meccanico: cosa aspettarsi
Entrambi i materiali sono nylon rinforzati con fibre di carbonio e offrono un significativo incremento di rigidezza e resistenza rispetto al nylon non rinforzato. Tuttavia, le differenze reali sull’applicazione dipendono da geometria, orientamento delle fibre in stampa e condizioni di carico.
- Per carichi principalmente flettenti o per elementi soggetti a deformazione controllata, la rigidezza direzionale indotta dall’orientamento dei filamenti è spesso più determinante del tipo preciso di matrice (PA vs PPA).
- Se l’elemento è sottoposto a urti o vibrazioni ripetute, valutare la tenacità residua: i compositi CF tendono a essere più fragili che i poliammidi non rinforzati.
Stabilità termica e ambiente operativo
PPA-CF è frequentemente scelto per ambienti con temperature più elevate o dove sono richieste migliori prestazioni chimiche. Tuttavia, non si tratta di una regola fissa: la reale idoneità dipende dalla temperatura di esercizio, dai cicli termici e dall’esposizione a agenti chimici specifici.
- Per processi che generano calore locale (saldature vicine, superfici di contatto riscaldate), considerare prove a regime per verificare deformazioni a lungo termine.
- Valutare l’assorbimento d’umidità: entrambi i materiali possono cambiare comportamento meccanico con l’umidità assorbita, influenzando gioco, accoppiamenti e finiture.
Finitura superficiale e requisiti di accoppiamento
La finitura di superficie condiziona l’uso diretto della parte o la necessità di post-processing. In assemblaggi di produzione, la qualità della superficie influisce su attriti, usura e tenuta degli accoppiamenti.
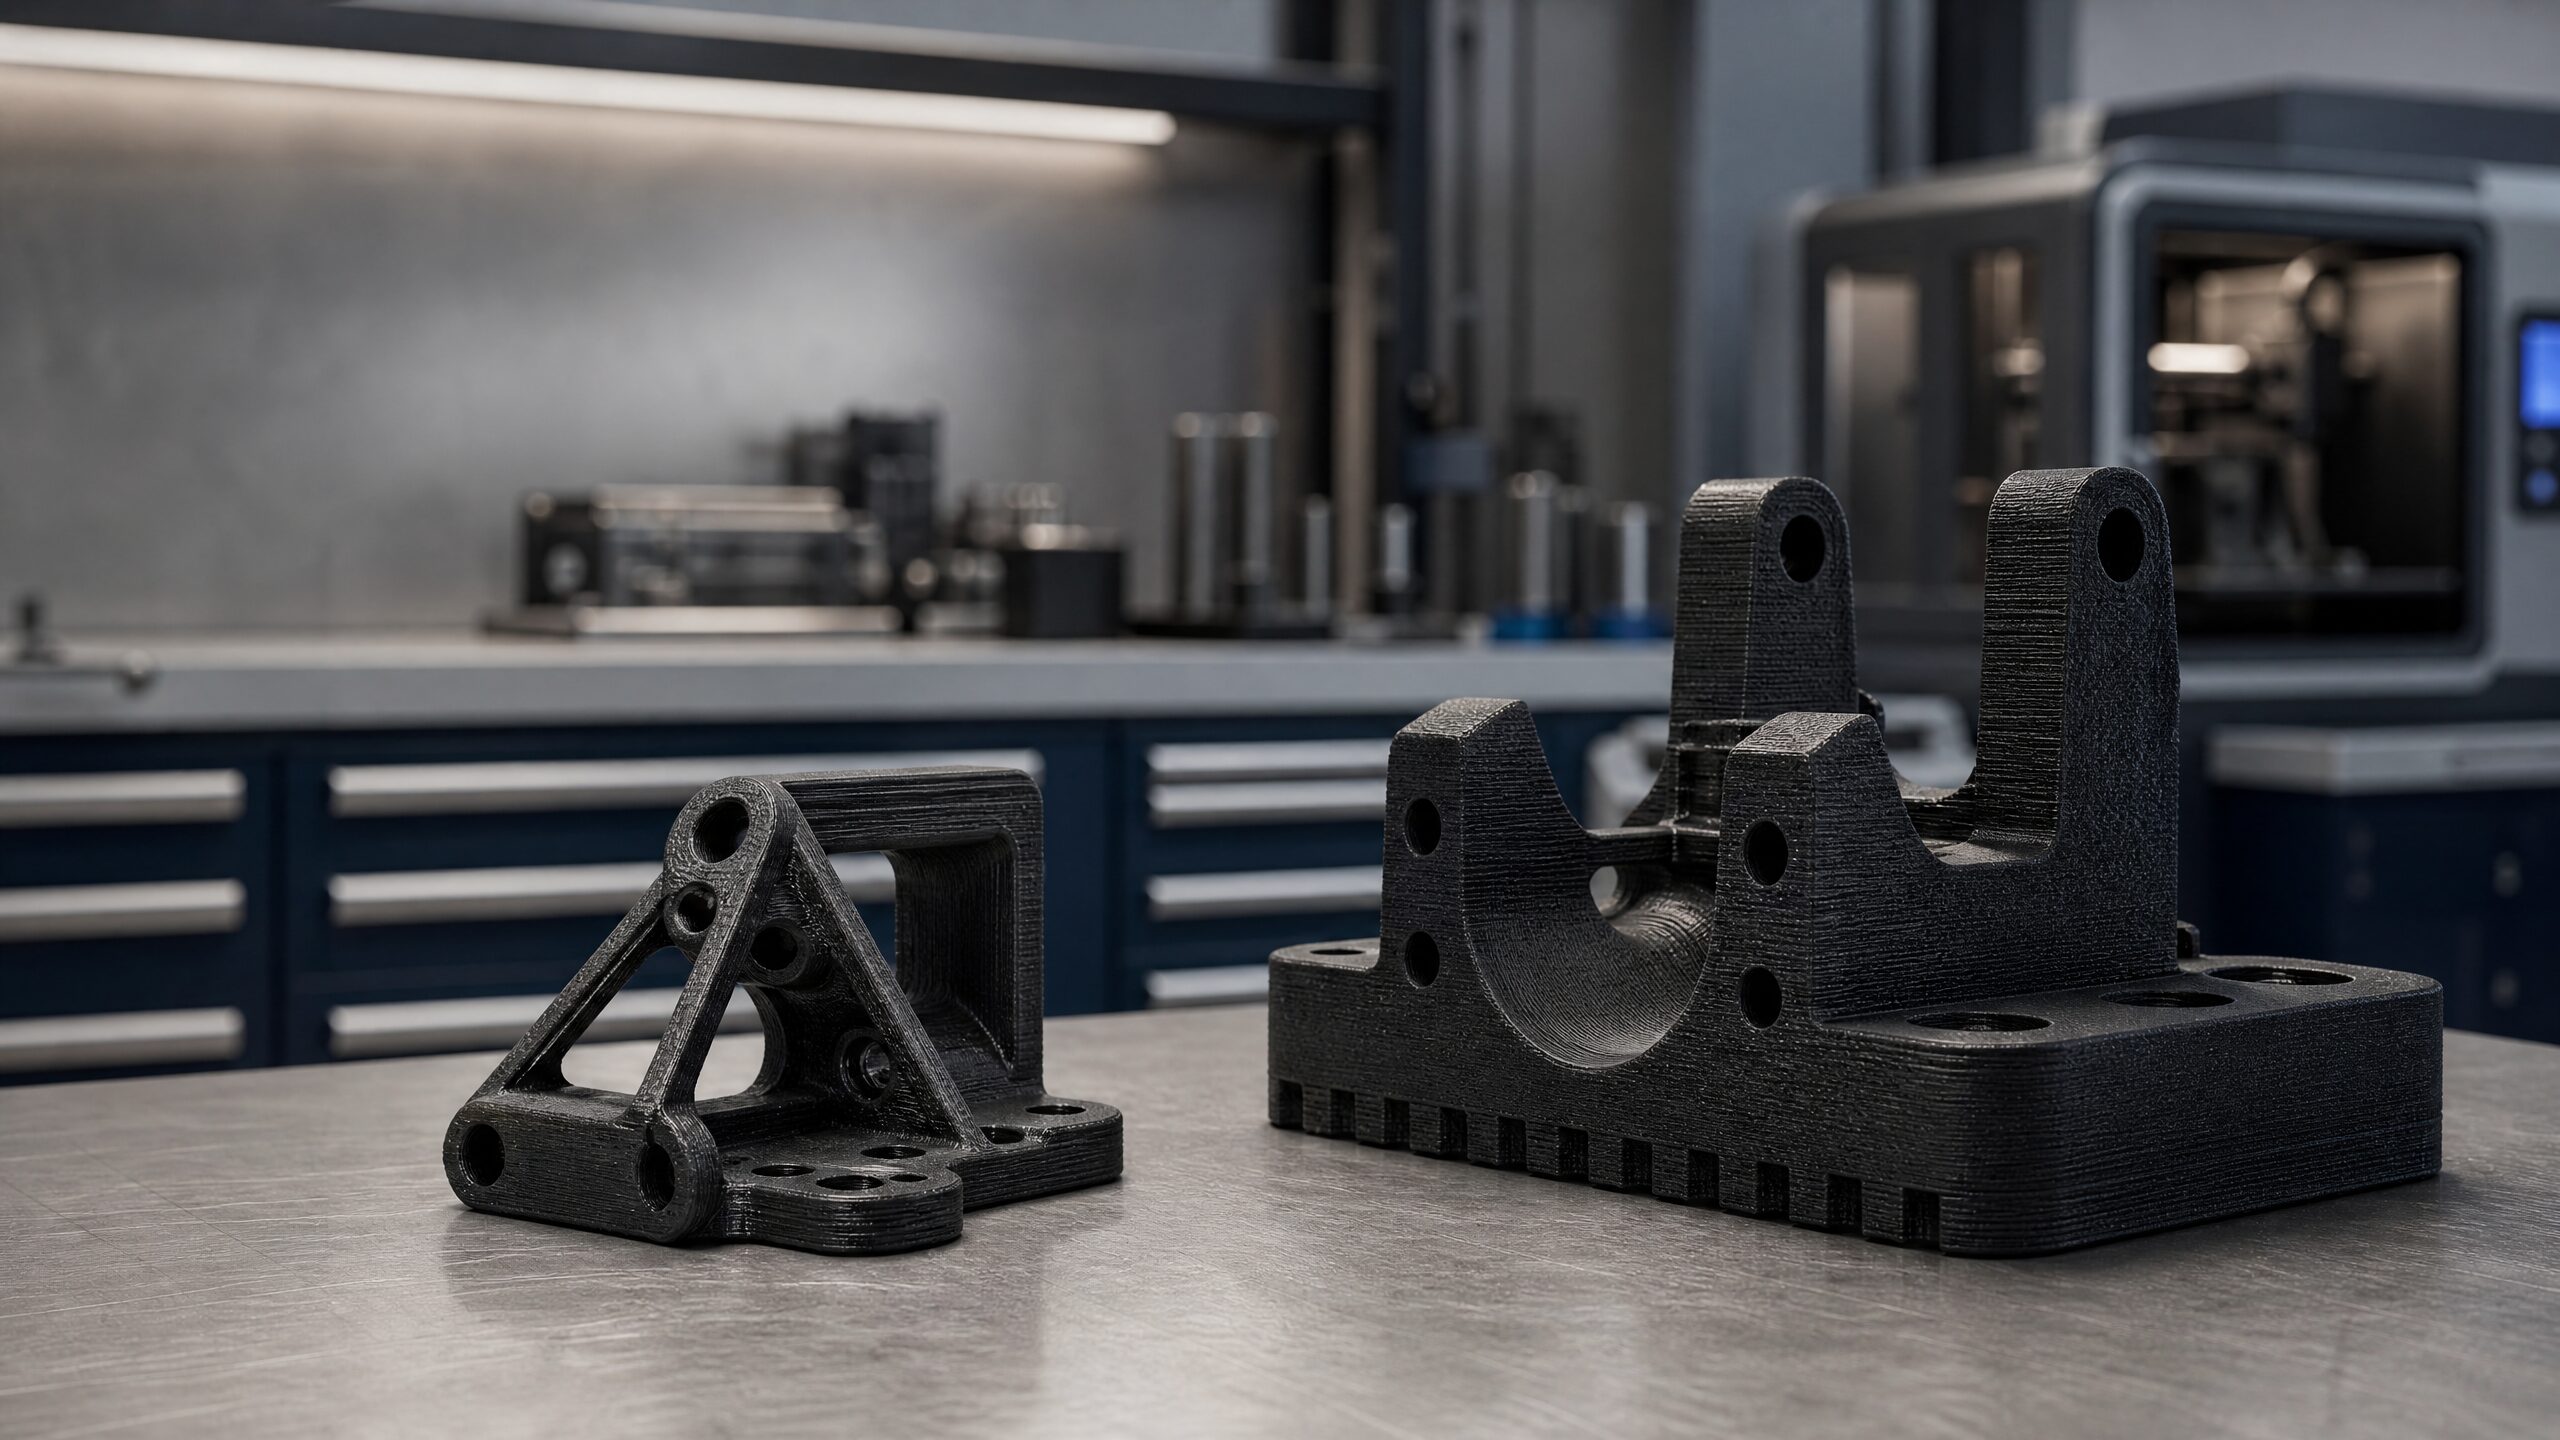
Se la finitura è critica, valutare nel processo FDM come i parametri di stampa, il diametro del filamento e il pattern di riempimento impattano l’aspetto e la rugosità. Per verifica funzionale e rapporti d’accoppiamento, scambiare file in formato STEP per la progettazione e STL/mesh solo per la fase di stampa può ridurre errori geometrici.
Rischio di sovradimensionamento e strategie DfAM
Sovradimensionare “per sicurezza” è una risposta comune quando i dati materiali o le condizioni di carico non sono certi; può però portare a pezzi inutilmente pesanti, costosi da stampare e con performance dinamiche peggiori. Una strategia DfAM mirata riduce questo rischio.
Orientamento dei filamenti e anisotropia
L’anisotropia tipica dell’FDM rinforzato con fibre corte significa che le proprietà cambiano con l’orientamento degli strati. In molte geometrie di staffe è possibile ottimizzare l’orientamento per portare i carichi principali lungo le direzioni più rigide, evitando così sovradimensionamenti eccessivi.
- Design iterativo: progettare secondo il carico reale, poi eseguire una stampa di prova con misure strumentali per confermare deformazioni e rottura.
- Topology e rinforzi locali: invece di aumentare lo spessore generale, introdurre rinforzi mirati o nervature dove servono.
Processo di produzione e controllo qualità
Il processo FDM per materiali CF ha vincoli differenti rispetto a tecniche resin-based (SLA/LCD). Mentre SLA/LCD eccelle in dettagli e superfici molto lisce, non è una via diretta per ottenere parti rinforzate con fibre di carbonio integrate nel filamento. Per questo tipo di compositi, l’FDM rimane la tecnologia di riferimento.
Nel ciclo di sviluppo, inviare file CAD in STEP per analisi meccanica e fornire STL/mesh ottimizzati per la stampa è buona pratica. Assicurarsi che la mesh sia pulita e priva di difetti riduce il rischio di errori di stampa che costringerebbero a sovradimensionare per sicurezza.
Come procedere nella scelta: checklist operativa
Prima di decidere tra PA-CF e PPA-CF, vale la pena seguire una breve checklist:
- Definire le condizioni di carico reali (direzioni, magnitudo, cicli), temperatura di esercizio e esposizione chimica.
- Predisporre un modello CAD con STEP per l’analisi, quindi esportare un STL/mesh ottimizzato per la stampa di prova.
- Pianificare test su geometrie rappresentative, misurando rigidezza, deformazione a carico e comportamento nel tempo.
- Integrare considerazioni DfAM (orientamento, rinforzi locali) prima di aumentare le sezioni per sicurezza.
Ricorda che non esistono scelte universalmente migliori: l’idoneità di PA-CF o PPA-CF dipende dalla combinazione di geometria, materiale, processo di stampa e condizioni d’uso. La valutazione pratica su geometrie rappresentative rimane l’approccio più affidabile per evitare sovradimensionamento e raggiungere prestazioni adeguate con la minima massa.
Vuoi procedere con una verifica concreta? Se hai disegni CAD (STEP) o mesh STL di staffe o attrezzature, possiamo valutare la scelta materiale e le modifiche DfAM più efficaci per ridurre rischio e massa mantenendo la funzionalità.
Contatta 3D LabAloise per una valutazione CAD.