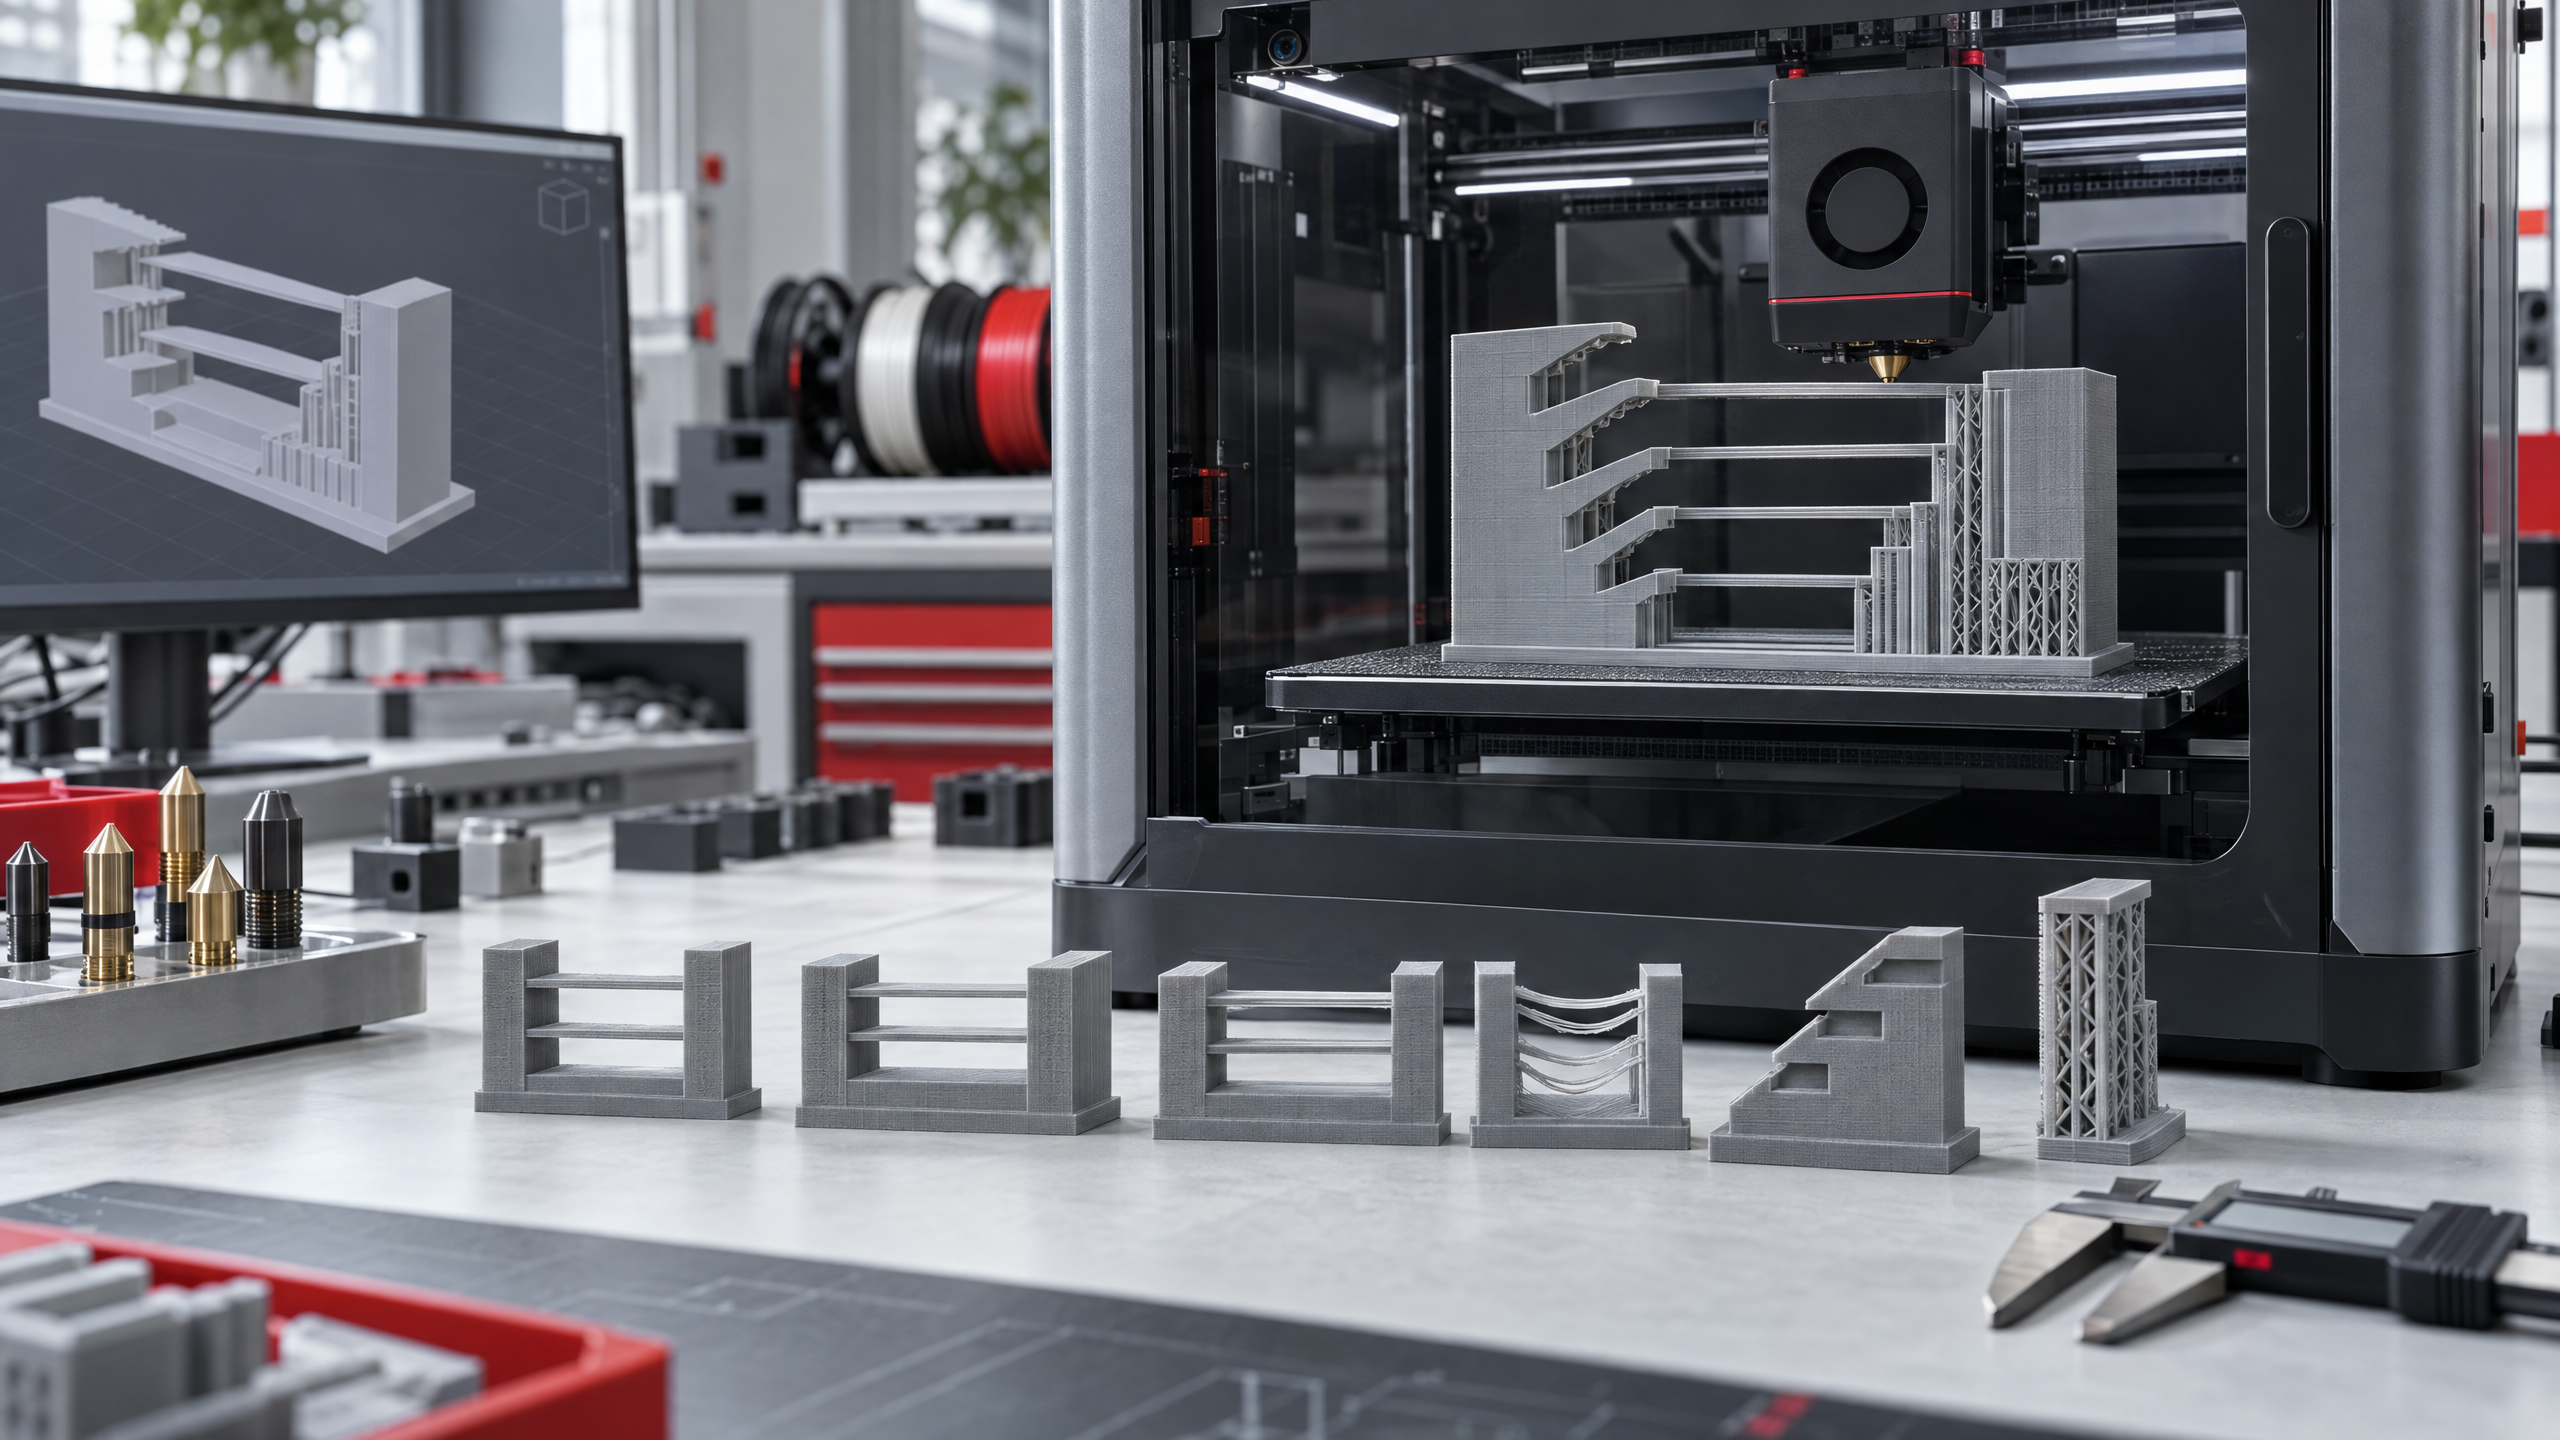
Ponti e sbalzi FDM non sono lo stesso problema. Un ponte attraversa una luce tra due zone già sostenute; uno sbalzo sposta progressivamente la linea rispetto al layer sottostante. In entrambi i casi il filamento deve stabilizzarsi prima di ricevere il layer successivo, ma geometria, velocità, raffreddamento e direzione del percorso cambiano il risultato.
Per una parte funzionale non basta chiedere se il fornitore “stampa senza supporti”. Bisogna definire quali superfici devono restare integre, quali tolleranze sono ammesse e se il processo può mantenere la funzione dopo rimozione dei supporti o dopo il raffreddamento.
Diagnosi: ponte, sbalzo o problema di estrusione?
Un ponte difettoso mostra spesso linee cadenti, vuoti tra le tracce e una superficie inferiore irregolare. Uno sbalzo può presentare bordi arricciati, linee che sporgono dal profilo, rugosità crescente e perdita della quota esterna. Gli stessi difetti possono però essere amplificati da nozzle sporco, flow errato, temperatura eccessiva o raffreddamento insufficiente.
Prima di modificare il parametro del ponte, il fornitore dovrebbe escludere le cause di base: materiale umido, estrusione instabile, ventola non funzionante, profilo non associato al nozzle corretto e layer height incompatibile con la geometria.
Come funziona un ponte FDM
Durante un ponte il filamento viene depositato in aria tra due appoggi. Non viene schiacciato contro una superficie come una linea normale e mantiene una sezione più arrotondata. La guida Bambu Lab sui bridge evidenzia che linee troppo sottili possono non toccarsi, mentre un bridge flow maggiore può aumentare il contatto tra tracce.
Il bridge flow deve però essere bilanciato. Troppo poco materiale produce gap e rotture; troppo materiale aumenta massa e cedimento per gravità. Anche la velocità non segue la regola “più lenta è sempre meglio”: ridurre la velocità aumenta il tempo di raffreddamento, ma può alterare la stabilità del flusso e la forma della linea.
Direzione del ponte e luce libera
La direzione di estrusione può cambiare la lunghezza del ponte. Se il percorso attraversa la distanza maggiore, la linea resta sospesa più a lungo e tende a flettersi. Ruotare la direzione può ridurre la luce libera e migliorare la qualità senza cambiare il CAD.
Questa scelta va verificata rispetto al pezzo reale. La direzione più corta può creare una cucitura in una zona visibile, modificare l’anisotropia o spostare il carico sui layer. È quindi una decisione di processo che il fornitore dovrebbe documentare nella design review.
Gli sbalzi dipendono dal grado di supporto del layer
Uno sbalzo non ha un unico limite angolare valido per ogni macchina. La documentazione Bambu Lab sul rallentamento degli overhang descrive il grado di sbalzo come la porzione della line width non sostenuta dal layer precedente. All’aumentare di questa porzione, la velocità può essere ridotta per migliorare la superficie.
Una regola pratica vicina a 45° dalla verticale può essere un punto di partenza, ma non sostituisce un test: layer height, line width, materiale, temperatura e ventilazione modificano la soglia. Una superficie funzionale può richiedere un angolo più conservativo o un supporto localizzato.
Raffreddamento e tempo di solidificazione
Il raffreddamento deve solidificare il filamento senza compromettere l’adesione tra layer. La guida Bambu Lab sul cooling descrive soglie di ventola, rallentamento per aumentare il tempo di layer e raffreddamento forzato per ponti e sbalzi.
Ventola al massimo non risolve ogni difetto. Su materiali tecnici o su pareti che richiedono adesione interlayer, un raffreddamento aggressivo può aumentare il gradiente termico o ridurre la coesione. Il profilo deve quindi essere specifico per materiale, geometria e requisito meccanico.
Quando usare supporti, quando modificare il CAD
Supporti
I supporti sono indicati quando la superficie è critica, la luce è lunga o la geometria non può essere orientata diversamente. Aggiungono però materiale, tempo di stampa e lavoro di rimozione. Per una faccia di accoppiamento, il punto di contatto del supporto può lasciare segni o alterare la quota.
Smussi, archi e divisione della parte
Uno smusso può trasformare uno sbalzo brusco in una progressione più stampabile. Un arco a goccia può ridurre la parte orizzontale di un foro. Quando la superficie è troppo estesa, dividere il componente e progettare giunzioni, spine o viti può essere più prevedibile di un ponte lungo.
Il fornitore deve distinguere una modifica necessaria alla producibilità da una proposta DfAM opzionale. Nessun cambiamento al CAD dovrebbe essere applicato senza revisione e approvazione.
Coupon di prova per ponti e sbalzi
Un coupon utile contiene ponti con più lunghezze, angoli di sbalzo progressivi, una superficie inferiore, un foro orizzontale e almeno una variazione di layer height. Deve essere stampato con lo stesso nozzle, materiale, orientamento e profilo del componente.
- misurare la luce massima senza cedimento oltre il limite concordato;
- osservare gap tra linee, rugosità, arricciamento e segni di supporto;
- verificare il diametro o la forma del foro dopo raffreddamento;
- controllare che la superficie funzioni nell’assemblaggio reale;
- registrare bridge flow, speed, fan, temperature e revisione del profilo.
Il coupon non deve essere interpretato come una promessa generale: certifica solo la combinazione di macchina, nozzle, materiale e parametri usati nella prova.
Come valutare il fornitore
Per confrontare due service chiedere evidenze simili, non soltanto fotografie di una stampa riuscita. Il fornitore dovrebbe chiarire:
- Geometria: quali luci, angoli e superfici sono critici?
- Processo: quale nozzle, layer height e line width saranno usati?
- Materiale: il profilo di raffreddamento è qualificato per quel polimero?
- Supporti: quali zone saranno sostenute e come verranno rimosse?
- Orientamento: la direzione riduce la luce senza indebolire il carico?
- Controllo: come vengono misurate forma, quota e finitura dopo la stampa?
- Ripetibilità: esiste un campione approvato per i riordini?
Un fornitore affidabile sa anche dire quando un ponte lungo non è la scelta corretta. Proporre un supporto, una modifica locale o una suddivisione può ridurre il rischio più di una regolazione estrema dello slicer.
Checklist per la richiesta di offerta
- Ho indicato quali superfici sono funzionali e quali soltanto estetiche?
- Ho definito luci, angoli, quote e tolleranze dopo raffreddamento?
- Il materiale e il nozzle sono esplicitati?
- È richiesto un coupon con ponti e sbalzi rappresentativi?
- Il preventivo include rimozione supporti e finitura?
- Le modifiche DfAM richiedono approvazione prima della stampa?
- Sono definiti criteri di ristampa o non conformità?
Valutazione tecnica del file CAD
Se il tuo componente contiene ponti, sbalzi, fori orizzontali o superfici che devono restare funzionali, richiedi una valutazione tecnica del file CAD prima della produzione. TechLab Aloise SAGl, Via Maestri Comacini 8, Chiasso, può aiutarti a verificare orientamento, supporti, raffreddamento, materiale e criteri di accettazione FDM. Contattaci tramite il form dedicato.
Fonti: Bambu Lab Wiki, How to Improve Bridge Quality; Bambu Lab Wiki, Slow Down for Overhangs; Bambu Lab Wiki, Cooling Settings; Wevolver, How to 3D Print Overhangs.
Scopri i nostri servizi di stampa 3D in Ticino
- Stampa 3D in Ticino — servizio professionale FDM e SLA per aziende e privati
- Prototipazione Rapida in Ticino — dal file CAD al prototipo fisico in 24h
- Servizio Stampa 3D a Chiasso — ritiro e consegna in giornata nella sede di Chiasso